Ein Stahlgehäuse ist außen dick beschichtet, innen an der Abkantung jedoch stellenweise blank. Bei einer anderen Charge sehen Halter nach dem Ofen gleichmäßig aus, doch beim Verschrauben platzt die Beschichtung an den Löchern ab. Beim ersten Problem kann der Pulverweg entscheidend sein; beim zweiten müssen auch Grenzfläche, Aushärtung und Montage geprüft werden. Bestimmen Sie zuerst die Phase der Fehlerentstehung, bevor Sie Einstellungen ändern.
Fotobeispiel: Warum ist die Pulverbeschichtung am Abkantbereich rauer?
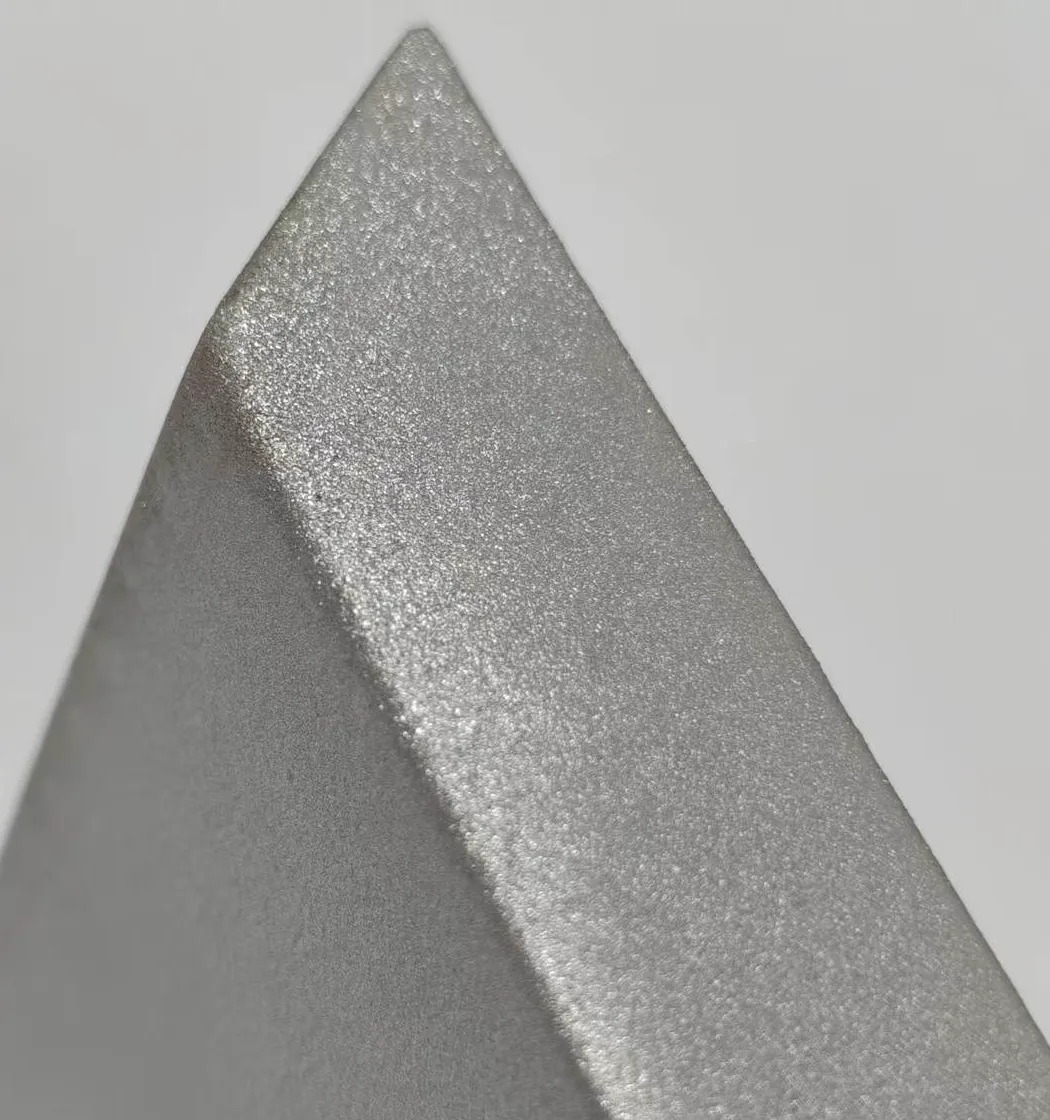
Das pulverbeschichtete Teil zeigt nahe der Abkantung eine deutlich gröbere Struktur als auf der angrenzenden großen Fläche. Beschreiben Sie zunächst die örtliche Strukturabweichung, bevor Sie eine Ursache festlegen. Bei geforderter glatter Oberfläche kommen Orangenhaut oder schlechter Verlauf infrage; bei Strukturpulver ist die Gleichmäßigkeit mit dem Freigabemuster zu vergleichen. Unterschiedliche Beleuchtungswinkel erlauben weder einen Rückschluss vom Glanz auf die Schichtdicke noch die Einstufung der Nachbarfläche als freigegebene Referenz.
Folgt die Rauheit der Abkantung, prüfen Sie zuerst örtlichen Pulverauftrag und überlappende Sprühbahnen. Beim Beschichten von Hauptfläche und Schenkel kann derselbe Streifen zweimal getroffen werden. Verweilen beim Richtungswechsel und wiederholtes Nachbeschichten erhöhen ebenfalls den Auftrag. Bevorzugte Abscheidung an freien Kanten kann die Unterschiede verstärken. Hoher Auftrag kann eine gröbere, rahmenartige Struktur verursachen; das muss eine ortsbezogene Schichtdickenkarte bestätigen.[11]
Prüfen Sie auch Rückionisation. Zu viel Ladung in der abgeschiedenen Pulverschicht kann örtliche Entladungen auslösen, die die Schicht stören und kleine Vertiefungen oder Rauheit hinterlassen. Zu geringer Pistolenabstand, starke Aufladung, unzureichende Erdung und hoher Schichtaufbau können beitragen. Beobachten Sie das Pulver vor dem Ofen auf sternförmige Störungen, kleine Krater oder Pulverabweisung und dokumentieren Sie den tatsächlichen Sprühstrom, statt nur das eingebrannte Ergebnis zu beurteilen.[4]
Das Foto zeigt die Lage der gröberen Struktur; es beweist weder Rückionisation noch durchgehende Poren oder unzureichende Aushärtung. Angaben zu Grundwerkstoff, Pulverprodukt, Schichtdicke und Objekttemperatur fehlen weiterhin. Ist der raue Streifen schon am unbeschichteten Außenradius vorhanden, müssen auch Umformung und Oberflächenvorbereitung untersucht werden.
| Zuerst prüfen | Ursachen unterscheiden | Korrekturversuch und Nachweis |
|---|---|---|
| Örtliche Schichtdicke und Überlappung | Mehrere Punkte im rauen Streifen, auf einem ebenen Schenkelbereich und auf der Hauptfläche messen; mit Sprühbahnen und Nacharbeit vergleichen. | Verweilen und wiederholte Überdeckung reduzieren und die produktspezifische Dicke anstreben; erforderliche Abdeckung innen und an Kanten weiterhin sicherstellen. |
| Überladung und Erdung | Ungehärtete Schicht beobachten, Hakenkontakt und tatsächlichen Strom prüfen sowie pistolennahe Bereiche vergleichen. | Zuverlässige Erdung herstellen; danach Strombegrenzung, Spannung oder Abstand einzeln nach Geräteanleitung erproben, nicht alle Parameter gleichzeitig ändern. |
| Grundwerkstoff im Biegebereich | Unbeschichtete Teile derselben Charge am Außenradius, an Werkzeugkontakt- und Schleifstellen untersuchen. | Gleichmäßige Umformung und Vorbereitung sicherstellen; zusätzlicher Pulverauftrag behebt nicht jede Untergrundunregelmäßigkeit zuverlässig. |
| Pulverzustand und Rückgewinnung | Bei vergleichbarer Dicke ein Flachblech mit derselben umgeformten Geometrie vergleichen; Lagerung, Agglomerate und Frisch-/Rückgewinnungspulver dokumentieren. | Herstellervorgaben zu Siebung, Lagerung und Rückgewinnung beachten; bei Metallicpulver auch Rückgewinnungseignung und Erscheinungsbild prüfen. |
| Tatsächliche Objekterwärmung | Aufheizung und wirksame Haltezeit mit dem Pulverdatenblatt vergleichen; Beladung und Aufhängung festhalten. | Nur innerhalb des freigegebenen Einbrennfensters anpassen. Örtliche Rauheit allein rechtfertigt keine höhere Ofentemperatur; gutes Aussehen beweist keine Aushärtung. |
Gerät und Sonde müssen zu Grundwerkstoff und Geometrie passen. Scharfe Kanten, Krümmungen und raue Oberflächen können Messwerte beeinflussen; Geräte- und Verfahrensanforderungen prüfen. Ein zulässiger Gesamtmittelwert beweist keine zulässige örtliche Dicke an der Abkantung.[6] Sowohl zu hohe als auch zu niedrige Schichtdicke kann den Verlauf beeinträchtigen; daher vor einer Mengenreduzierung messen.[12]
Die Korrektur an Wiederholteilen bestätigen, nicht nur an einem schöneren Muster
Ein Teil mit ursprünglichen Einstellungen als Referenz behalten. Bei gleicher Geometrie und Pulvercharge sowie vergleichbarer Vorbehandlung und Aushärtung zuerst Überlappung oder Nachbeschichtung am Schenkel ändern und Struktur sowie Dicke gemeinsam prüfen. Bleibt der Fehler, Strombegrenzung oder Abstand einzeln testen und die tatsächlichen Einstellungen sichern.
Dieselben Stellen unter gleicher Beleuchtung und gleichem Blickwinkel vergleichen. Einzelmesswerte, Fotos vor und nach dem Einbrennen sowie Montageergebnisse aufbewahren. Verbessert weniger Auftrag das Aussehen, sicherstellen, dass innere Schenkel, Öffnungen und andere spezifizierte Bereiche nicht zu dünn oder unbedeckt werden. Abdeckung, Aushärtung, Haftung und Funktion nach Zeichnung und Freigabemuster prüfen.
Eine hilfreiche Lieferantenanfrage lautet: „Nahe der Abkantung ist die Struktur örtlich gröber. Bitte vergleichen Sie die Schichtdicke mit der Hauptfläche, prüfen Sie Überlappung, Nachbeschichtung und Überladung und liefern Sie Fotos derselben Geometrie sowie Messwerte vor und nach dem Versuch.“ So entsteht ein überprüfbarer Ablauf statt einer unbelegten Schuldzuweisung an Pulver oder Ofen.
Pulversystem auswählen, bevor Auftragsbedingungen besprochen werden
„Elektrostatisches Pulversprühen“ beschreibt die Zuführung geladenen Trockenpulvers zum Werkstück. Harz, Einsatzzweck und Aushärtevorgaben bleiben damit offen. Duroplastische Pulver vernetzen beim Erhitzen irreversibel. Thermoplastische Pulver bilden ihren Film hauptsächlich durch Schmelzen und Abkühlen und werden daher nicht nach derselben chemischen Aushärtungslogik bewertet. Dieser Artikel behandelt vor allem den elektrostatischen Auftrag duroplastischer Pulver auf Metallgehäuse und Halter.[1]
Bezeichnungen wie Epoxid, Polyester oder Epoxid-Polyester-Hybrid helfen bei der Materialauswahl, bestimmen aber nicht unmittelbar die Lebensdauer. Bei üblichen Epoxidsystemen unter längerer Sonneneinstrahlung sind Kreidung und Veränderungen des Aussehens zu berücksichtigen. Für Farb- und Glanzbeständigkeit im Freien können geeignete wetterbeständige Polyesterprodukte und andere Optionen besprochen werden. Rezeptur, Pigmente, Bewitterungsklasse und Gesamtsystem müssen dennoch geprüft werden; „Polyester“ belegt nicht die Erfüllung aller Außenanforderungen.[1][2]
Beschaffen Sie zur Prozessentwicklung das technische Datenblatt (TDS) des konkreten Produkts. Prüfen Sie geeignete Substrate, Vorbehandlung, empfohlene Schichtdicke, Aussehen, Aushärtefenster und Verträglichkeit mit Grundierungen oder vorhandenen Beschichtungen. Derselbe Schwarzfarbcode kann unterschiedliche Glanzgrade, Strukturen und Wärmebedingungen betreffen. Eine Farbkarte ersetzt keine Produktkennung.
Falls Sie Verfahren noch vergleichen, beginnen Sie mit dem Vergleich von Pulverbeschichtung, galvanischer Beschichtung und Eloxieren. Hier geht es darum, nach der Pulverauswahl eine akzeptable Beschichtung herzustellen.
Prozessschritte und Prüfstellen gemeinsam planen
Ein Beschichtungsfehler kann entstehen, bevor die Spritzpistole arbeitet. Prozessaufzeichnungen sollten Teilecharge, Pulvercharge, Hängeposition und Zeitpunkt des Fundes zuordnen lassen, statt nur den letzten Pistolendruck oder die Ofentemperatur festzuhalten.
Markieren Sie bei Gehäusen mit Abkantungen, Schweißmuttern und Erdungsbolzen zuerst große Sichtflächen, Innenseiten der Abkantungen, Lochöffnungen, Schweißnahtumgebungen, Aufhängepunkte und elektrische Kontaktflächen in der Zeichnung. Fotos des Probeauftrags, Dickenmessungen und Montageprobleme können dann dieselben Stellen benennen.
Das Prozessfenster hängt von Pulver, Vorbehandlung und Anlage ab. Es gibt keinen für alle Teile passenden Pistolenabstand, Spannungswert, Dickenwert oder universellen Ofentemperatur-Zeit-Verlauf. Dokumentieren Sie die tatsächlichen Bedingungen und verifizieren Sie sie an repräsentativen Mustern.
Vorbehandlung löst Probleme unter der Beschichtung
Pulver überdeckt das Substrat, entfernt aber weder Stanzöl, Rost, Zunder, Schweißschlacke noch Reinigungsrückstände automatisch. Die Vorbehandlung muss die reale Oberfläche für das gewählte System vorbereiten und bei Bedarf eine passende Konversionsschicht bilden, bevor gespült und getrocknet wird. Stahl, verzinkter Stahl und Aluminium haben unterschiedliche Oberflächenzustände. Ihre Leitfähigkeit rechtfertigt keine völlig identische Vorbehandlung.[2]
Prüfen Sie bei Blechteilen neben großen ebenen Flächen drei Arten von Stellen:
- Schnittkanten und Schweißbereiche. Lose Oxide, Grate und Schweißspritzer können unter der Beschichtung bleiben. Insbesondere ist das Kantenoxid beim sauerstoffunterstützten Laserschneiden zu bewerten. Daraus folgt nicht, dass alle Laserschnittkanten gleich geschliffen werden müssen.[2]
- Abkantungen, Schweißnähte und Flüssigkeitsfallen. Eine trockene ebene Fläche beweist nicht, dass enge Spalten frei von Wasser oder Behandlungslösung sind. Prüfen Sie Hängerichtung, Abflusswege und Trocknung gemeinsam.[2][5]
- Nach der Reinigung berührte Bereiche. Fingerabdrücke, Schweißtrennmittel, Öl und Wasser in Druckluft sowie Verunreinigungen benachbarter Arbeiten können gereinigte Flächen erneut verschmutzen.[3][10]
Definieren Sie beim Schleifen oder Strahlen, was entfernt werden soll und welcher Oberflächenzustand anschließend zulässig ist, und entfernen Sie Rückstände. Höhere Rauheit ersetzt keine Entfettung. Zu hohe Rauheit kann sich im Aussehen abzeichnen oder die vollständige lokale Abdeckung erschweren.[2]
Trockenofen und Einbrennofen haben unterschiedliche Aufgaben: Der erste entfernt Vorbehandlungswasser, der zweite bildet den Pulverfilm. Gelangen nasse Teile in die Kabine, lässt sich das Problem nicht einfach auf den letzten Ofengang verschieben; Dampf und Rückstände können während der Filmbildung austreten.[2][5]
Elektrostatischer Auftrag: außen dick, in Vertiefungen weiterhin dünn
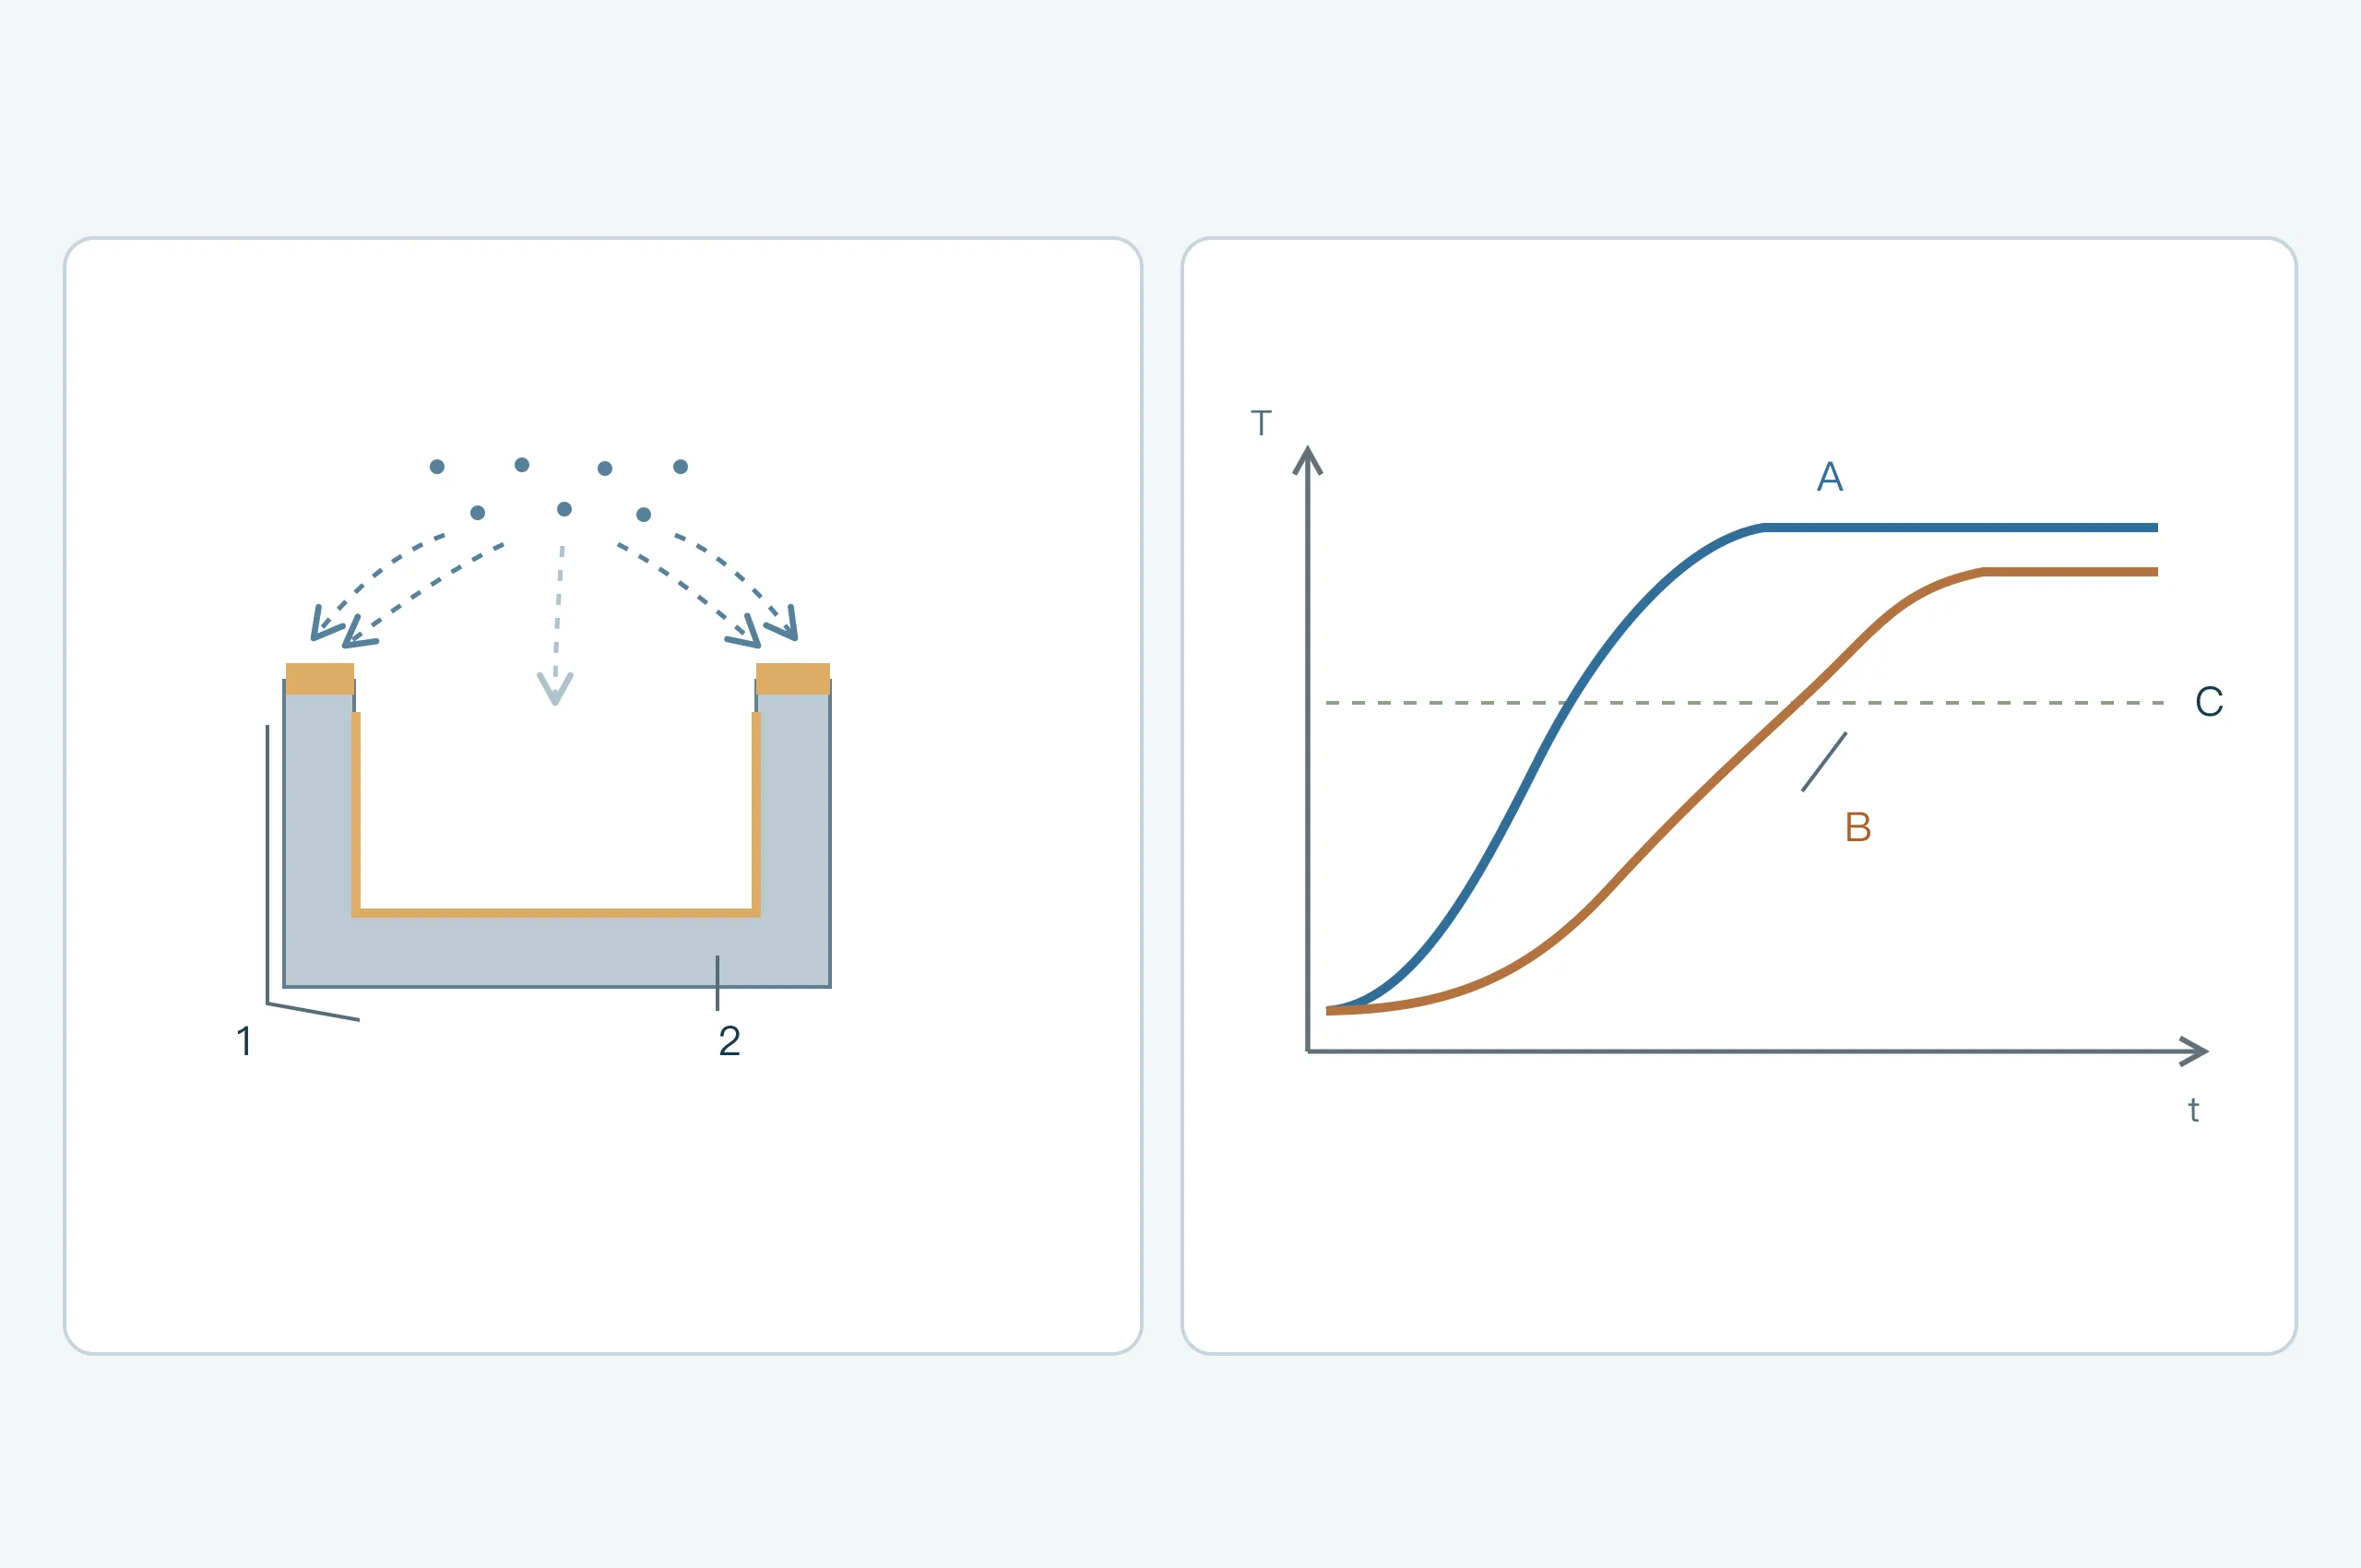
Nach der Aufladung in der Pistole erreicht Pulver das geerdete Werkstück durch Luftstrom und elektrisches Feld. Der Kontaktweg über Haken und Gestell zum Werkstück muss zuverlässig sein. Alte Beschichtung, Öl oder lockerer Kontakt können den Auftrag beeinflussen. Ein leitfähiger Metallwerkstoff beweist keine wirksame Erdung nach dem Aufhängen.[3]
Die elektrostatische Anziehung hält noch ungeschmolzenes Pulver vorübergehend fest. Das ist etwas anderes als die Haftung der ausgehärteten Beschichtung gegenüber Ablösung vom Untergrund. Fällt Pulver vor dem Ofen ab, prüfen Sie zuerst Erdung, Pulverzufuhr, Luftstrom und Erschütterungen bei der Handhabung. Löst sich der fertige Film, sind auch Versagensgrenzfläche und Aushärtung zu prüfen. Die gemeinsame Bezeichnung „schlechte Haftung“ verdeckt diese Unterschiede.[2][3]
Tiefe Abkantungen, Schlitzöffnungen und Hohlräume zeigen häufig den Faraday-Käfig-Effekt: An den Außenkanten lagert sich Pulver leichter ab, im Inneren schwächer. Längeres Sprühen kann den Aufbau an der Öffnung fortsetzen, ohne die Innenschicht entsprechend zu verstärken. Bewerten Sie Aufhängung, Sprühwinkel, Düsen, Förderluft sowie Spannungs- und Stromregelung gemeinsam anhand der tatsächlichen Geometrie.[3][10]
Prüfen Sie zuerst, ob Pulver einen geeigneten Weg zur gewünschten Stelle hat, und passen Sie dann die Auftragsbedingungen an. Zu starker Luftstrom kann Pulver aus Innenwinkeln herausblasen; zu schwacher liefert es möglicherweise nicht dorthin. Testen Sie im zulässigen Anlagenbereich und vergleichen Sie Dicken in der Vertiefung, an der Außenkante und auf großen Flächen, statt nur einen Einstellwert anzustreben.[3]
Rückionisation ist ein anderes Problem. Mit wachsender Pulverschicht und Ladungsansammlung kann das lokale elektrische Feld kleine Entladungen verursachen, die die Schicht stören und später Dellen oder raues Aussehen erzeugen. Übermäßige Aufladung, ungeeigneter Pistolenabstand, schlechte Erdung und zu dicke Pulverschichten können beitragen. Das unterscheidet sich von einer von Beginn an schwer beschichtbaren Vertiefung. Ein Foto einer einzelnen Delle schließt auch Verunreinigung nicht aus.[4]
Wie Schmelzen, Verlaufen und Vernetzen die Beschichtung bilden
Beim Erhitzen erweichen duroplastische Pulverpartikel, schmelzen und verbinden sich zu einem durchgehenden Film. Solange die Schmelze fließen kann, baut sie Oberflächenunebenheiten ab. Die Vernetzung begrenzt das Fließen zunehmend und erzeugt schließlich den ausgehärteten Film. Diese Vorgänge überlappen; sie sind keine drei unabhängigen Schalter.[1][5]
Das Aussehen hängt davon ab, ob die verfügbare Verlaufzeit zur ursprünglichen Pulverschicht passt. Gealtertes oder teilweise reagiertes Pulver, lokal zu hohe oder geringe Dicke und ungeeignetes Aufheizen können die Struktur verändern. Höhere Temperatur kann eine Bedingung verbessern, aber zugleich die Verlaufzeit verkürzen oder Verfärbung verursachen. Prüfen Sie zuerst Produkt, Lagerzustand, Schichtdicke und Temperaturprofil.[2][10]
Strukturpulver kann bewusst eine unebene Oberfläche erzeugen. Legen Sie vor einer Orangenhautbewertung anhand eines freigegebenen Musters fest, ob eine glatte, feine oder grobe Struktur verlangt ist. Vergleichen Sie unter vereinbarter Beleuchtung; nicht jede Unebenheit ist derselbe Fehler.
Für die Aushärtung Werkstücktemperatur statt nur Ofentemperatur prüfen
Schreibt das TDS Aushärtung über Werkstücktemperatur vor, zählt die wirksame Zeit nach Erreichen der entsprechenden Temperatur. Die Ofenluft wird zuerst heiß, während das Werkstück noch aufheizen kann. Dicke Verstärkungsplatten, dünne Deckel und verschiedene Hängepositionen können unterschiedliche Wärmeverläufe erfahren.[5]
Temperaturaufzeichnungen sollten typische dünne und dicke Bereiche sowie langsam aufheizende Stellen erfassen; Beladung, Bandgeschwindigkeit oder Ofenzeit sind mitzuführen. Die zwei Kurven in Abbildung 2 zeigen nur mögliche Unterschiede der Wärmereaktion. Die Abnahme vergleicht mit den zulässigen Temperatur-Zeit-Kombinationen des Produkts. Die schematische waagerechte Linie ist keine allgemeine Aushärtetemperatur.
Glattes Aussehen beweist nicht die für den Einsatz erforderliche Vernetzung. Übermäßiges Erhitzen kann Farbe oder mechanisches Verhalten ebenfalls verändern. Werden Grundierung und Deckschicht getrennt eingebrannt oder Teile bei Nacharbeit erneut erhitzt, prüfen Sie die kumulative Wärmebelastung jeder Schicht und die Temperaturverträglichkeit von Substrat und Komponenten.[5]
Eine geeignete Lösemittel-Wischprüfung bewertet die Lösemittelbeständigkeit unter festgelegten Bedingungen. Ein bestimmtes Ergebnis beweist allein keine vollständige Aushärtung. Lösemittel, Anzahl der Wischzyklen und Kriterien hängen von Produkt und vereinbarter Methode ab; beiläufiges Wischen ersetzt keine vollständige Aushärtungsabnahme.[8]
Orangenhaut, Krater und Poren unterscheiden
Fehlerbezeichnungen sollen erst Beobachtungen beschreiben, danach Ursachenhypothesen unterstützen. Halten Sie fest, ob der Fehler zuerst in der Kabine, am Ofeneinlauf oder nach dem Abkühlen auftritt und welche Seite, welches Substrat und welche Hängeposition betroffen sind. Das liefert mehr Anhaltspunkte, als sofort das Pulver der ganzen Charge zu wechseln.
| Erscheinung und Verteilung | Mögliche Mechanismen | Zuerst zu prüfen |
|---|---|---|
| Durchgehende Orangenhaut bei geforderter glatter Oberfläche | Ungünstiges Verhältnis von Pulverschicht, Verlaufzeit und Vernetzung; durchscheinende Substratstruktur | Freigegebenes Aussehen, lokale Dicke, Lagerzustand und tatsächliches Aufheizen prüfen; kontrollierte Proben mit demselben Pulver vergleichen |
| Krater, Fischaugen oder Dellen | Öl, Wasser, Silikon oder fremdes Pulver; auch Rückionisation kann beteiligt sein | Pulverschicht in der Kabine und eingebrannten Film vergleichen; Verunreinigungsquellen, Farbwechselreinigung und Erdung prüfen; saubere Kontrollprobe behalten |
| Poren oder kleine Blasenkrater nach dem Ofeneinlauf | Ausgasung von Substrat oder Rückständen; feuchtes Pulver; Reaktionsflüchtige bei manchen Systemen | Substratchargen, Trocknung, Pulverzustand und lokale Dicke vergleichen; bei Bedarf Querschliff prüfen |
| Fehlstellen in Vertiefungen bei Pulveraufbau außen | Zusammenspiel von Zuführweg, elektrischem Feld, Luftstrom und Geometrie | Aufhängungs- oder Sprühvarianten am gleichen Teil vergleichen; innere und äußere Stellen dokumentieren, nicht nur große Flächen messen |
| Lokal zu hohe Dicke, Läufer oder Aufbau an Unterkanten | Überlappende Sprühbahnen und übermäßige Pulverzufuhr; Fließen beim Schmelzen | Entsprechende Pulverschicht, Bahnen und Hängerichtung vergleichen; Wärmeverlauf und endgültige Passung prüfen |
| Farbabweichung, Wolkigkeit oder ungleichmäßiger Glanz | Deckvermögen und Dicke, Wärmeverlauf, Chargen und veränderte Rückgewinnungszusammensetzung | Beleuchtung und Blickwinkel festlegen; Chargen, reale Temperaturprofile und Frisch-/Rückgewinnungspulver prüfen; bei Effektpulver auch Auftragskonstanz prüfen |
Die Tabelle gibt Untersuchungsrichtungen, keine eindeutige Zuordnung von Erscheinungen zu Ursachen.[2][3][4][5][10]
Warum Poren auch ohne flüssiges Lösemittel entstehen
Trockenpulver hat keinen Flüssigkeitsträger wie Nasslack, doch beim Erhitzen können trotzdem Gase entweichen müssen. Sie können aus Substrat, Vorbehandlungsrückständen, Unterschichten oder Pulver selbst stammen. Manche Polyester-Aushärtesysteme setzen beispielsweise bei der Reaktion Wasser frei. Zeitpunkt der Gasfreisetzung, Dicke und verbleibende Verlaufzeit bestimmen gemeinsam, ob Poren bleiben.[2][5]
Untersuchen Sie Ausgasung von Guss- oder verzinkten Teilen, Restwasser in Abkantungen und Pulverfeuchte getrennt. Vorwärmen zur Entgasung oder geeignetes ausgasungstolerantes Pulver sind mögliche Wege, doch Temperatur, Dauer und anschließender Auftrag müssen durch Versuche festgelegt werden. Prüfen Sie auch Änderungen an Metallüberzug, Substrat und Komponenten. Solche Pulver garantieren nicht die Beseitigung jeder starken Ausgasung.[5]
Rückgewinnungspulver als Prozessvariable dokumentieren
Die Rückgewinnung von Overspray erlaubt keine bedingungslose Zugabe. Dabei kann sich die Korngrößenverteilung ändern; Restpulver vom Farbwechsel und andere Verunreinigungen können eingetragen werden. Bei Effektpulvern kann außerdem die Trennung metallischer Pigmente vom Basispulver das Aussehen beeinflussen.[2]
Bestätigen Sie für das konkrete Produkt die erlaubte Rückgewinnung und eine gleichmäßige Nachspeisung. Dokumentieren Sie Frisch- und Rückgewinnungspulver. Übertragen Sie keine empfohlene Mischquote eines Leitfadens auf alle Pulver und mischen Sie zur Farbkorrektur kein ungeprüftes gleichfarbiges Pulver hinzu.
Ursache durch kontrollierte Vergleiche finden und am realen Teil verifizieren
Jeder Vergleich soll eine Frage beantworten und die Ausgangsbedingungen bewahren. Prüfen Sie etwa den Einfluss der Aufhängung auf tiefe Fehlstellen mit gleichem Teil, gleicher Pulvercharge und vergleichbaren anderen Bedingungen. Prüfen Sie bei verbesserter Innenabdeckung auch, ob Außenkanten dicker werden oder Dickenschwankungen zunehmen.
Bei Verdacht auf Unterhärtung zuerst das tatsächliche Temperaturprofil ermitteln, dann Wärmeverläufe im zulässigen Produktbereich vergleichen und mechanisches Verhalten sowie Aussehen erneut prüfen. Bei vermuteter Substratausgasung vergleichen Sie Substratvorbereitungen mit gleichem Pulver und dokumentieren lokale Wärmereaktionen. Flachblech und komplexes Teil können unterschiedlich aufheizen; schreiben Sie diesen Unterschied nicht fälschlich dem Pulver zu.
Bewahren Sie bei jedem Versuch unreparierte Fehlerteile, gute Teile, Chargenangaben und Prozessunterlagen auf. Werden Pulver, Pistolenbahnen, Dicke und Ofentemperatur gleichzeitig geändert, bleibt selbst bei besserem Aussehen unklar, was wirksam war. Bestätigen Sie die Diagnose an Wiederholungsmustern und realer Geometrie.
Abnahme muss Aussehen, Abdeckung und Montage berücksichtigen
Die Fertigteilabnahme muss mindestens Prüfstellen, Verfahren und Kriterien festlegen. Eine flache Farbplatte belegt weder Dicke in einer Gehäuseabkantung noch Passung einer Schweißmutter oder Stromweg über einen Erdungsbolzen.
| Zu bestätigen | Prüfplan | Aufzubewahrende Aufzeichnungen |
|---|---|---|
| Farbe, Glanz und Struktur | Freigegebenes Muster oder Farbplatte; vereinbarte Beleuchtung, Betrachtungsabstand, Richtung und Sichtflächen | Pulverprodukt, Charge, zulässige Sichtabweichung und Fehlerstellen |
| Schichtdicke und vollständige Abdeckung | Messverfahren nach Substrat und Geometrie wählen; tiefe Bereiche bei Bedarf durch Demontage oder Querschliff prüfen | Stellenplan, Einzelwerte, Geräteprüfung und lokale Kriterien; bei mehreren Schichten Gesamt- oder Einzelschichtdicken nennen |
| Aushärtung und mechanisches Verhalten | Temperaturprofil mit TDS vergleichen und anwendungsbezogene Haftungs-, Biege- oder Schlagprüfungen anwenden | Wärmeverlauf, Prüfstellen, Verfahren und Ausgabe, Probenzustand und Ablösestelle |
| Passung und elektrischer Kontakt | Prüfungen fertiger Löcher, Gewinde, Positionierung, Dichtung und elektrischer Funktion der Endmontage | Unbeschichtete Bereiche, Maskierung, Maße nach Behandlung, Befestigungszustand und Ergebnisse |
| Umweltschutzwirkung | Prüfungen nach tatsächlicher Feuchte-, Reinigungs-, Sonnen- oder Korrosionsbelastung wählen | Vollständiges Beschichtungssystem, Probenzustand, Expositionsbedingungen und Versagenskriterien |
Bestätigen Sie Kalibrierung, Verifizierung und Justierung magnetischer oder Wirbelstrom-Dickenmessung entsprechend Gerät und Methode. Kanten, Krümmungen, kleine Löcher und raue Flächen können Werte beeinflussen. Einzelwerte oder Gesamtmittel ersetzen keine Ergebnisse an kritischen Stellen.[6]
Pulverbeschichtungen beanspruchen Passraum. Bildet sich im Loch auf beiden Seiten tatsächlich eine Schicht, kann die Summe beider ausgehärteten Dicken die Verringerung des Durchmessers abschätzen. Allein diese Geometrie beurteilt keine Gewinde. Prüfen Sie fertige Teile mit geforderten Lehren oder Montagebedingungen. Ordnen Sie zu maskierende Löcher, Dichtflächen und Erdungsstellen zwischen Zeichnung und Prozess zu.
Ein gewöhnlicher organischer Pulverfilm ist keine verlässliche elektrische Kontaktfläche. Nach Freihalten eines Kontakts oder Festlegen einer lokalen Behandlung muss der Stromweg im endgültigen Befestigungszustand geprüft werden; berücksichtigen Sie auch den Schutz freiliegender Stellen. Gute Gestellerdung beim Sprühen belegt keine geeignete Erdung der Endmontage.[3][5]
Wählen Sie eine geeignete Haftungsprüfmethode. Schnitt-Klebeband-Bewertungen nach ASTM D3359 liefern keinen absoluten Wert der Grenzflächenbruchkraft; das Verfahren ist mit ISO 2409 technisch nicht gleichwertig. Mehrschichtversagen kann zwischen Schichten auftreten; der Bericht muss die tatsächliche Ablösestelle nennen.[7]
Bewerten Sie Korrosion und Bewitterung anwendungsbezogen getrennt. Salzsprühen ermöglicht Vergleiche in kontrollierter Umgebung. ASTM B117 legt nicht automatisch Dauer oder Annahmekriterien eines Produkts fest, und ein einzelnes Ergebnis lässt sich nicht in Jahre im Freien umrechnen.[9]
Vor Nacharbeit entscheiden, welche Schichten bleiben dürfen
Lokale Sichtkorrektur, Lackausbesserung, erneutes Pulvern und Entschichten mit Neuauftrag lösen unterschiedliche Probleme. Ob ein alter Film bleiben darf, hängt von Fehlertiefe, Grenzfläche, Verträglichkeit und Einsatzanforderungen ab. Eine überdeckte Delle beweist nicht, dass Verunreinigung oder Poren darunter beseitigt sind.
Erneuter Pulverauftrag auf ausgehärteten Film wird durch dessen Isolations- und elektrostatisches Verhalten beeinflusst; Einstellungen für blanke Teile lassen sich nicht einfach übernehmen.[2] Prüfen Sie bei Neuauftrag Reinigung, notwendige Oberflächenvorbereitung, kumulative Dicke und erneutes Einbrennen. Bei lokalen Reparaturen müssen Farbe, Schutz und relevante Funktionen erneut bewertet werden.
Bei flächiger Ablösung, Zwischenschichtversagen oder Unterfilmkorrosion zuerst den Entfernungsumfang festlegen und dann die weitere Nutzbarkeit von Substrat, Metallüberzug und Maßen prüfen. Der Leitfaden zu Einbrennlackablösung und Haftung beschreibt eine umfassendere Analyse. Dokumentieren Sie bei Nacharbeit Ursprungscharge, Anzahl der Nacharbeitszyklen und erneute Abnahme.
Anforderungen aus Anwendung und Zeichnung ableiten
Senden Sie Zeichnung, Skizze oder Foto mit Werkstoff, Anwendung, erwarteter Stückzahl sowie Sichtflächen, Vertiefungen, Passlöchern, Gewinden, Dichtungen und elektrischen Kontakten. Bei bestehenden Fehlern nennen Sie die Entdeckungsphase und zeigen Fotos vor der Reparatur. Offene Pulver-, Dicken- oder Prüfvorgaben können „noch zu bestätigen“ bleiben, damit Muster, Abnahme und Angebot am realen Teil besprochen werden.
- [1] PPG Coatings Services — Powder Coating Process Specifics
- [2] TIGER Coatings — Tips & Tricks for Powder Coating: Troubleshooting Guide (01-2022)
- [3] Nordson — Powder Coating System Troubleshooting Guide, PWL-14-3292 (2014)
- [4] Powder Coated Tough — Ask the Experts (September–October 2024), republished by Gema
- [5] PPG Powder Coatings — FAQ: cure curves, cure checks, storage and outgassing
- [6] ASTM D7091-22 — Nondestructive Measurement of Dry Film Thickness
- [7] ASTM D3359-23 — Rating Adhesion by Tape Test
- [8] ASTM D5402-19(2024) — Solvent Resistance of Organic Coatings Using Solvent Rubs
- [9] ASTM B117-26a — Operating Salt Spray (Fog) Apparatus
- [10] IFS Coatings — Powder Coating Troubleshooting Guide
- [11] IFS Coatings — Appearance Issues in Powder Coating: Picture Framing
- [12] Axalta — Problems on the coated object: Levelling (orange peel)