قد يكون غلاف فولاذي مطليًا بسماكة كبيرة خارجيًا، بينما يبقى داخل الحافة المثنية عاريًا. وقد تخرج دفعة حوامل بلون متجانس ثم يتشظى الطلاء حول الثقوب عند الربط. الأولى قد ترتبط بمسار وصول المسحوق، والثانية تتطلب أيضًا فحص الواجهة والتصلد والتجميع. حدّد مرحلة نشوء المشكلة قبل تعديل الإعدادات.
مثال مصوّر: لماذا تكون طبقة المسحوق أخشن قرب الحافة المثنية؟
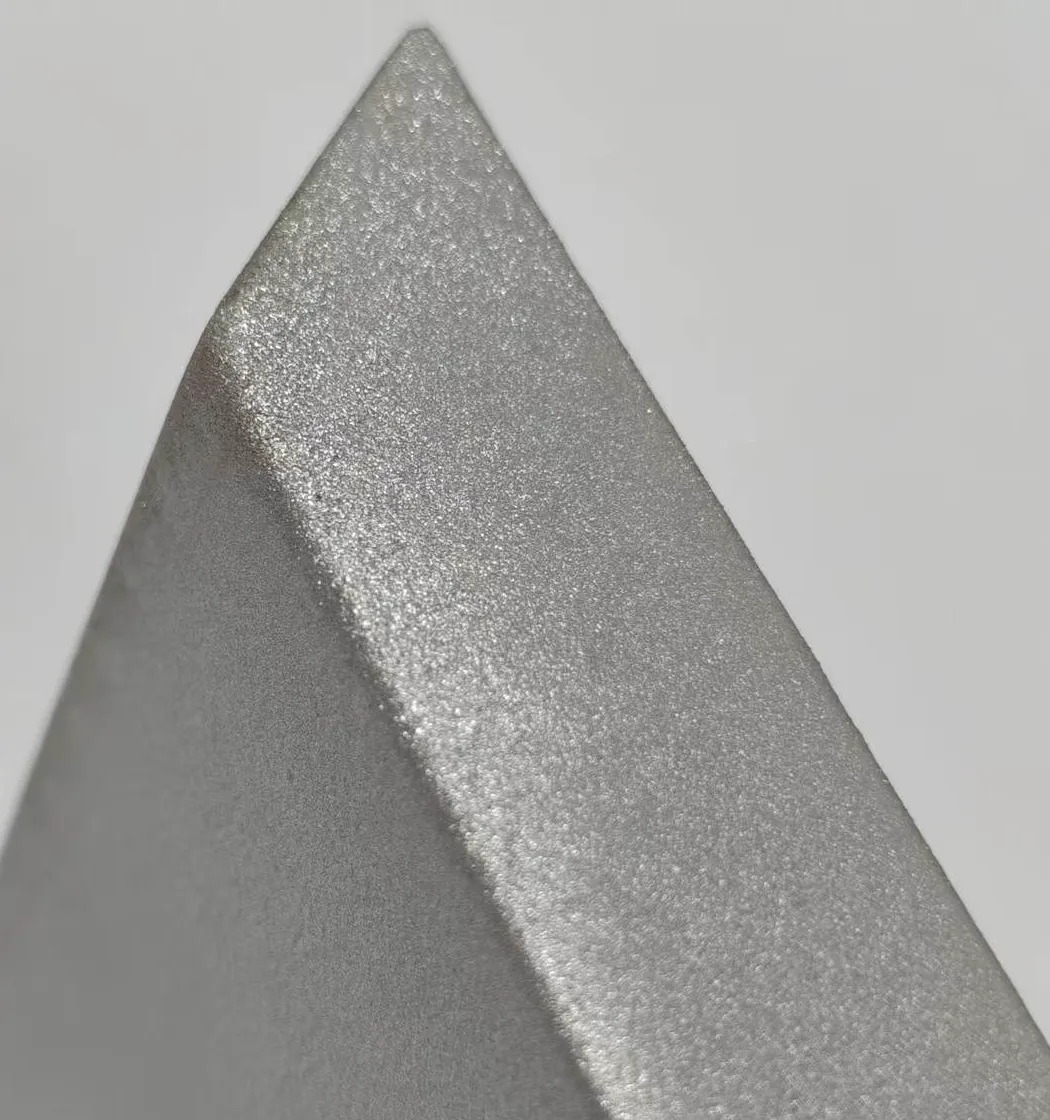
تُظهر القطعة المطلية بالمسحوق ملمسًا أخشن قرب الحافة المثنية مقارنة بالوجه الكبير المجاور. سجّل أولًا خشونة الملمس الموضعية قبل تحديد السبب. إذا كانت المواصفة تطلب سطحًا أملس، فابحث عن قشرة البرتقال أو ضعف التسوية؛ وإذا كان المسحوق ذا ملمس مقصود، فقارن التجانس بالعينة المعتمدة. تختلف زاوية الإضاءة بين الوجهين، لذلك لا يدل السطوع على السماكة ولا يجعل الوجه المجاور مرجعًا مقبولًا.
عندما تتبع الخشونة الحافة المثنية، ابدأ بفحص الترسيب الموضعي وتداخل مسارات الرش. قد تتلقى الشريحة نفسها مرورين عند رش الوجه الكبير ثم الحافة؛ كما يزيد التوقف عند تغيير الاتجاه والرتوش المتكررة تراكم المسحوق. وقد يفاقم الترسيب المفضّل على الحواف البارزة هذا الاختلاف. يمكن للتراكم المرتفع أن يعطي ملمسًا أخشن يشبه الإطار، لكن يلزم تأكيده بخريطة سماكة حسب الموقع.[11]
افحص أيضًا التأين العكسي. قد تؤدي الشحنة الزائدة في طبقة المسحوق المترسبة إلى تفريغات موضعية تزعزع الطبقة وتترك انخفاضات صغيرة أو خشونة. ومن العوامل المحتملة قرب المسدس والشحن المفرط وضعف التأريض وزيادة سماكة الطبقة. راقب المسحوق قبل الفرن بحثًا عن اضطرابات نجمية أو حفر صغيرة أو رفض للمسحوق، وسجّل تيار الرش الفعلي بدل الاعتماد على المظهر بعد الخَبز وحده.[4]
تحدد الصورة موقع الملمس الخشن؛ لكنها لا تثبت التأين العكسي أو وجود مسام نافذة عبر الطبقة أو نقص التصلب. لا تزال بيانات الركيزة ومنتج المسحوق والسماكة وحرارة القطعة الفعلية مطلوبة. إذا ظهر شريط خشن على خارج الثني في القطعة غير المطلية، فافحص التشكيل وتجهيز السطح أيضًا.
| الفحص الأول | تمييز السبب | تجربة التصحيح والتحقق |
|---|---|---|
| السماكة الموضعية وتداخل المرور | قِس عدة نقاط في الشريط الخشن وجزء مستوٍ من الحافة والوجه الكبير، وقارن بمسارات الرش والرتوش. | قلّل التوقف والتغطية المتكررة لاستهداف السماكة المحددة للمنتج، وتأكد من بقاء التغطية المطلوبة داخليًا وعلى الحواف. |
| الشحن الزائد والتأريض | راقب الطبقة قبل التصلب وافحص تماس الخطافات والتيار الفعلي وقارن المناطق القريبة من المسدس. | استعد تأريضًا موثوقًا ثم اختبر حد التيار أو الجهد أو المسافة كلًا على حدة وفق تعليمات الجهاز؛ لا تغيّر جميع الإعدادات معًا. |
| سطح الركيزة عند الثني | افحص قطعًا غير مطلية من الدفعة نفسها على خارج الثني ومناطق تماس العدة والجلخ. | اضبط تجانس التشكيل والتجهيز؛ زيادة المسحوق ليست علاجًا موثوقًا لكل عيوب الركيزة. |
| حالة المسحوق والمسحوق المسترجع | عند سماكات متقاربة قارن لوحًا مسطحًا بقطعة من الشكل المثني نفسه، وسجّل التخزين والتكتل واستخدام المسحوق الجديد والمسترجع. | اتبع إرشادات المورد للغربلة والتخزين والاسترجاع؛ وللتأثيرات المعدنية تحقق أيضًا من صلاحية الاسترجاع وتجانس المظهر. |
| التسخين الفعلي للقطعة | قارن ارتفاع الحرارة وزمن البقاء الفعال بنشرة المسحوق الفنية، واحتفظ بظروف التحميل والتعليق. | عدّل ضمن نافذة التصلب المعتمدة فقط. الخشونة الموضعية وحدها لا تبرر رفع حرارة الفرن، والمظهر لا يثبت التصلب. |
استخدم جهازًا ومسبارًا مناسبين للركيزة والهندسة. قد تؤثر الحواف الحادة والانحناءات والأسطح الخشنة في القراءات؛ تحقق من متطلبات الجهاز والطريقة. المتوسط الكلي المقبول لا يثبت قبول السماكة الموضعية عند الحافة.[6] قد تضعف التسوية عند السماكة العالية أو المنخفضة، لذلك قِس قبل خفض خرج المسحوق.[12]
تحقق من التصحيح على قطع متكررة، لا على عينة أجمل فقط
احتفظ بعينة من العملية الأصلية للمقارنة. مع الشكل نفسه ودفعة المسحوق نفسها وتجهيز وتصلب قابلين للمقارنة، غيّر أولًا تداخل الرش أو الرتوش عند الحافة، وافحص الملمس والسماكة معًا. إذا استمرت المشكلة، اختبر حد التيار أو المسافة منفصلًا واحتفظ بالإعدادات الفعلية.
قارن المواقع نفسها بالإضاءة وزاوية المشاهدة نفسيهما. احتفظ بقراءات السماكة الفردية وصور ما قبل الخَبز وبعده ونتائج التجميع. إذا حسّن خفض الترسيب المظهر، فتحقق من عدم ترقق أو انكشاف الحواف الداخلية والفتحات والمناطق المحددة الأخرى. أكمل فحوص التغطية والتصلب والالتصاق والوظيفة المطلوبة وفق الرسم والعينة المعتمدة.
يمكن طلب الآتي من المورد: «الملمس أخشن موضعيًا قرب الحافة المثنية. قارنوا السماكة هناك بالوجه الكبير وافحصوا تداخل المرور والرتوش والشحن الزائد، وقدّموا صورًا للشكل نفسه وقياسات قبل التجربة وبعدها». ينتج عن ذلك تحقيق قابل للتحقق بدل إلقاء اللوم على المسحوق أو الفرن دون دليل.
اختر نظام المسحوق قبل مناقشة ظروف الرش
«رش المسحوق كهروستاتيكيًا» يصف إرسال مسحوق جاف مشحون إلى القطعة، ولا يحدّد الراتنج أو الاستخدام أو التصلد. تتشابك المساحيق المتصلدة حراريًا بصورة غير عكوسة عند التسخين. أما اللدنة حراريًا فتكوّن الغشاء أساسًا بالانصهار والتبريد، ولا تُقيَّم بمنطق التصلد الكيميائي نفسه. يركّز المقال على الرش الكهروستاتيكي للمساحيق المتصلدة حراريًا المستخدمة عادة للأغلفة والحوامل المعدنية.[1]
تساعد تسميات الإيبوكسي والبوليستر والهجين بينهما على اختيار مواد مرشحة، لكنها لا تحدّد العمر مباشرة. في الإيبوكسي الشائع مع تعرض طويل للشمس، يجب مراعاة ظهور طبقة طباشيرية وتغيّر المظهر. لحفظ اللون واللمعان خارجيًا يمكن بحث منتجات بوليستر ملائمة مقاومة للطقس وغيرها. تظل التركيبة والأصباغ ودرجة مقاومة الطقس والنظام الكامل بحاجة إلى مراجعة؛ فكلمة «بوليستر» لا تثبت استيفاء كل شروط الخارج.[1][2]
احصل عند تطوير العملية على النشرة الفنية للمنتج المستخدم فعليًا (TDS). أكّد الركائز المناسبة والتحضير والسماكة الموصى بها والمظهر ونافذة التصلد والتوافق مع البطانة أو الطلاء السابق. قد يشير رمز أسود واحد إلى درجات لمعان وملمس ومسارات حرارية مختلفة. بطاقة اللون لا تحل محل تعريف المنتج.
إذا كنت لا تزال تقارن العمليات، ابدأ بمقارنة طلاء المسحوق والطلاء الكهربائي والأنودة. يشرح هذا المقال إنتاج طلاء مقبول بعد اختيار المسحوق.
خطّط للمراحل ومواضع الفحص معًا
قد يبدأ عيب الطلاء قبل تشغيل مسدس الرش. ينبغي ربط السجلات بدفعة القطع ودفعة المسحوق وموضع التعليق ووقت اكتشاف العيب، لا الاكتفاء بآخر ضغط للمسدس أو حرارة للفرن.
في هيكل به حواف مثنية وصواميل ملحومة ومسامير تأريض، علّم في الرسم الأسطح الظاهرة الكبيرة وداخل الحواف وفتحات الثقوب وجوار اللحام ونقاط التعليق والتلامس الكهربائي. عندئذ تشير صور التجربة وقياسات السماكة ومشاكل التجميع إلى المواقع نفسها.
تعتمد نافذة العملية على المسحوق والتحضير والمعدات. لا توجد مسافة مسدس أو فولتية أو سماكة أو حرارة ومدة فرن موحّدة لكل القطع. سجّل الظروف الفعلية وتحقق على عينات ممثلة.
التحضير يعالج ما تحت الطلاء
يغطي المسحوق الركيزة لكنه لا يزيل تلقائيًا زيت التشكيل أو الصدأ أو قشور الأكسدة أو خبث اللحام أو بقايا التنظيف. يجب تهيئة السطح الفعلي للنظام المختار وتكوين طبقة تحويل متوافقة عند الحاجة قبل الشطف والتجفيف. تختلف حالة الفولاذ والفولاذ المجلفن والألمنيوم؛ توصيلها للكهرباء لا يبرر تحضيرًا متطابقًا تمامًا.[2]
افحص في قطع الصفائح ثلاثة أنواع من المواضع بجانب الأسطح المستوية الكبيرة:
- حواف القص ومناطق اللحام. قد تبقى أكاسيد مفككة ونتوءات ورذاذ لحام تحت الطلاء. قيّم خصوصًا أكسيد الحافة الناتج من القص بالليزر مع الأكسجين، دون تحويل ذلك إلى وجوب جلخ كل حواف الليزر بالطريقة نفسها.[2]
- الحواف المثنية ودرزات اللحام ومناطق احتباس السوائل. جفاف سطح مستوٍ لا يثبت خلو الشقوق الضيقة من الماء أو محلول المعالجة. راجع اتجاه التعليق ومسار التصريف والتجفيف معًا.[2][5]
- مناطق المناولة بعد التنظيف. قد تعيد البصمات ومواد منع رذاذ اللحام وزيت وماء الهواء المضغوط وتلوث العمليات المجاورة تلويث السطح النظيف.[3][10]
في الجلخ أو السفع، حدّد ما يجب إزالته وحالة السطح المقبولة بعده، ثم أزل البقايا. زيادة الخشونة لا تعوّض إزالة الدهون؛ وقد تظهر الخشونة الزائدة في المظهر أو تصعّب التغطية الموضعية الكاملة.[2]
فرن التجفيف يزيل ماء التحضير، وفرن التصلد يكوّن غشاء المسحوق. إدخال قطع رطبة إلى كابينة الرش على أمل أن يحل التسخين الأخير المشكلة قد يجعل البخار والبقايا تظهر أثناء تكوّن الطلاء.[2][5]
الترسيب الكهروستاتيكي: لماذا يثخن الخارج ويبقى عمق التجويف رقيقًا؟
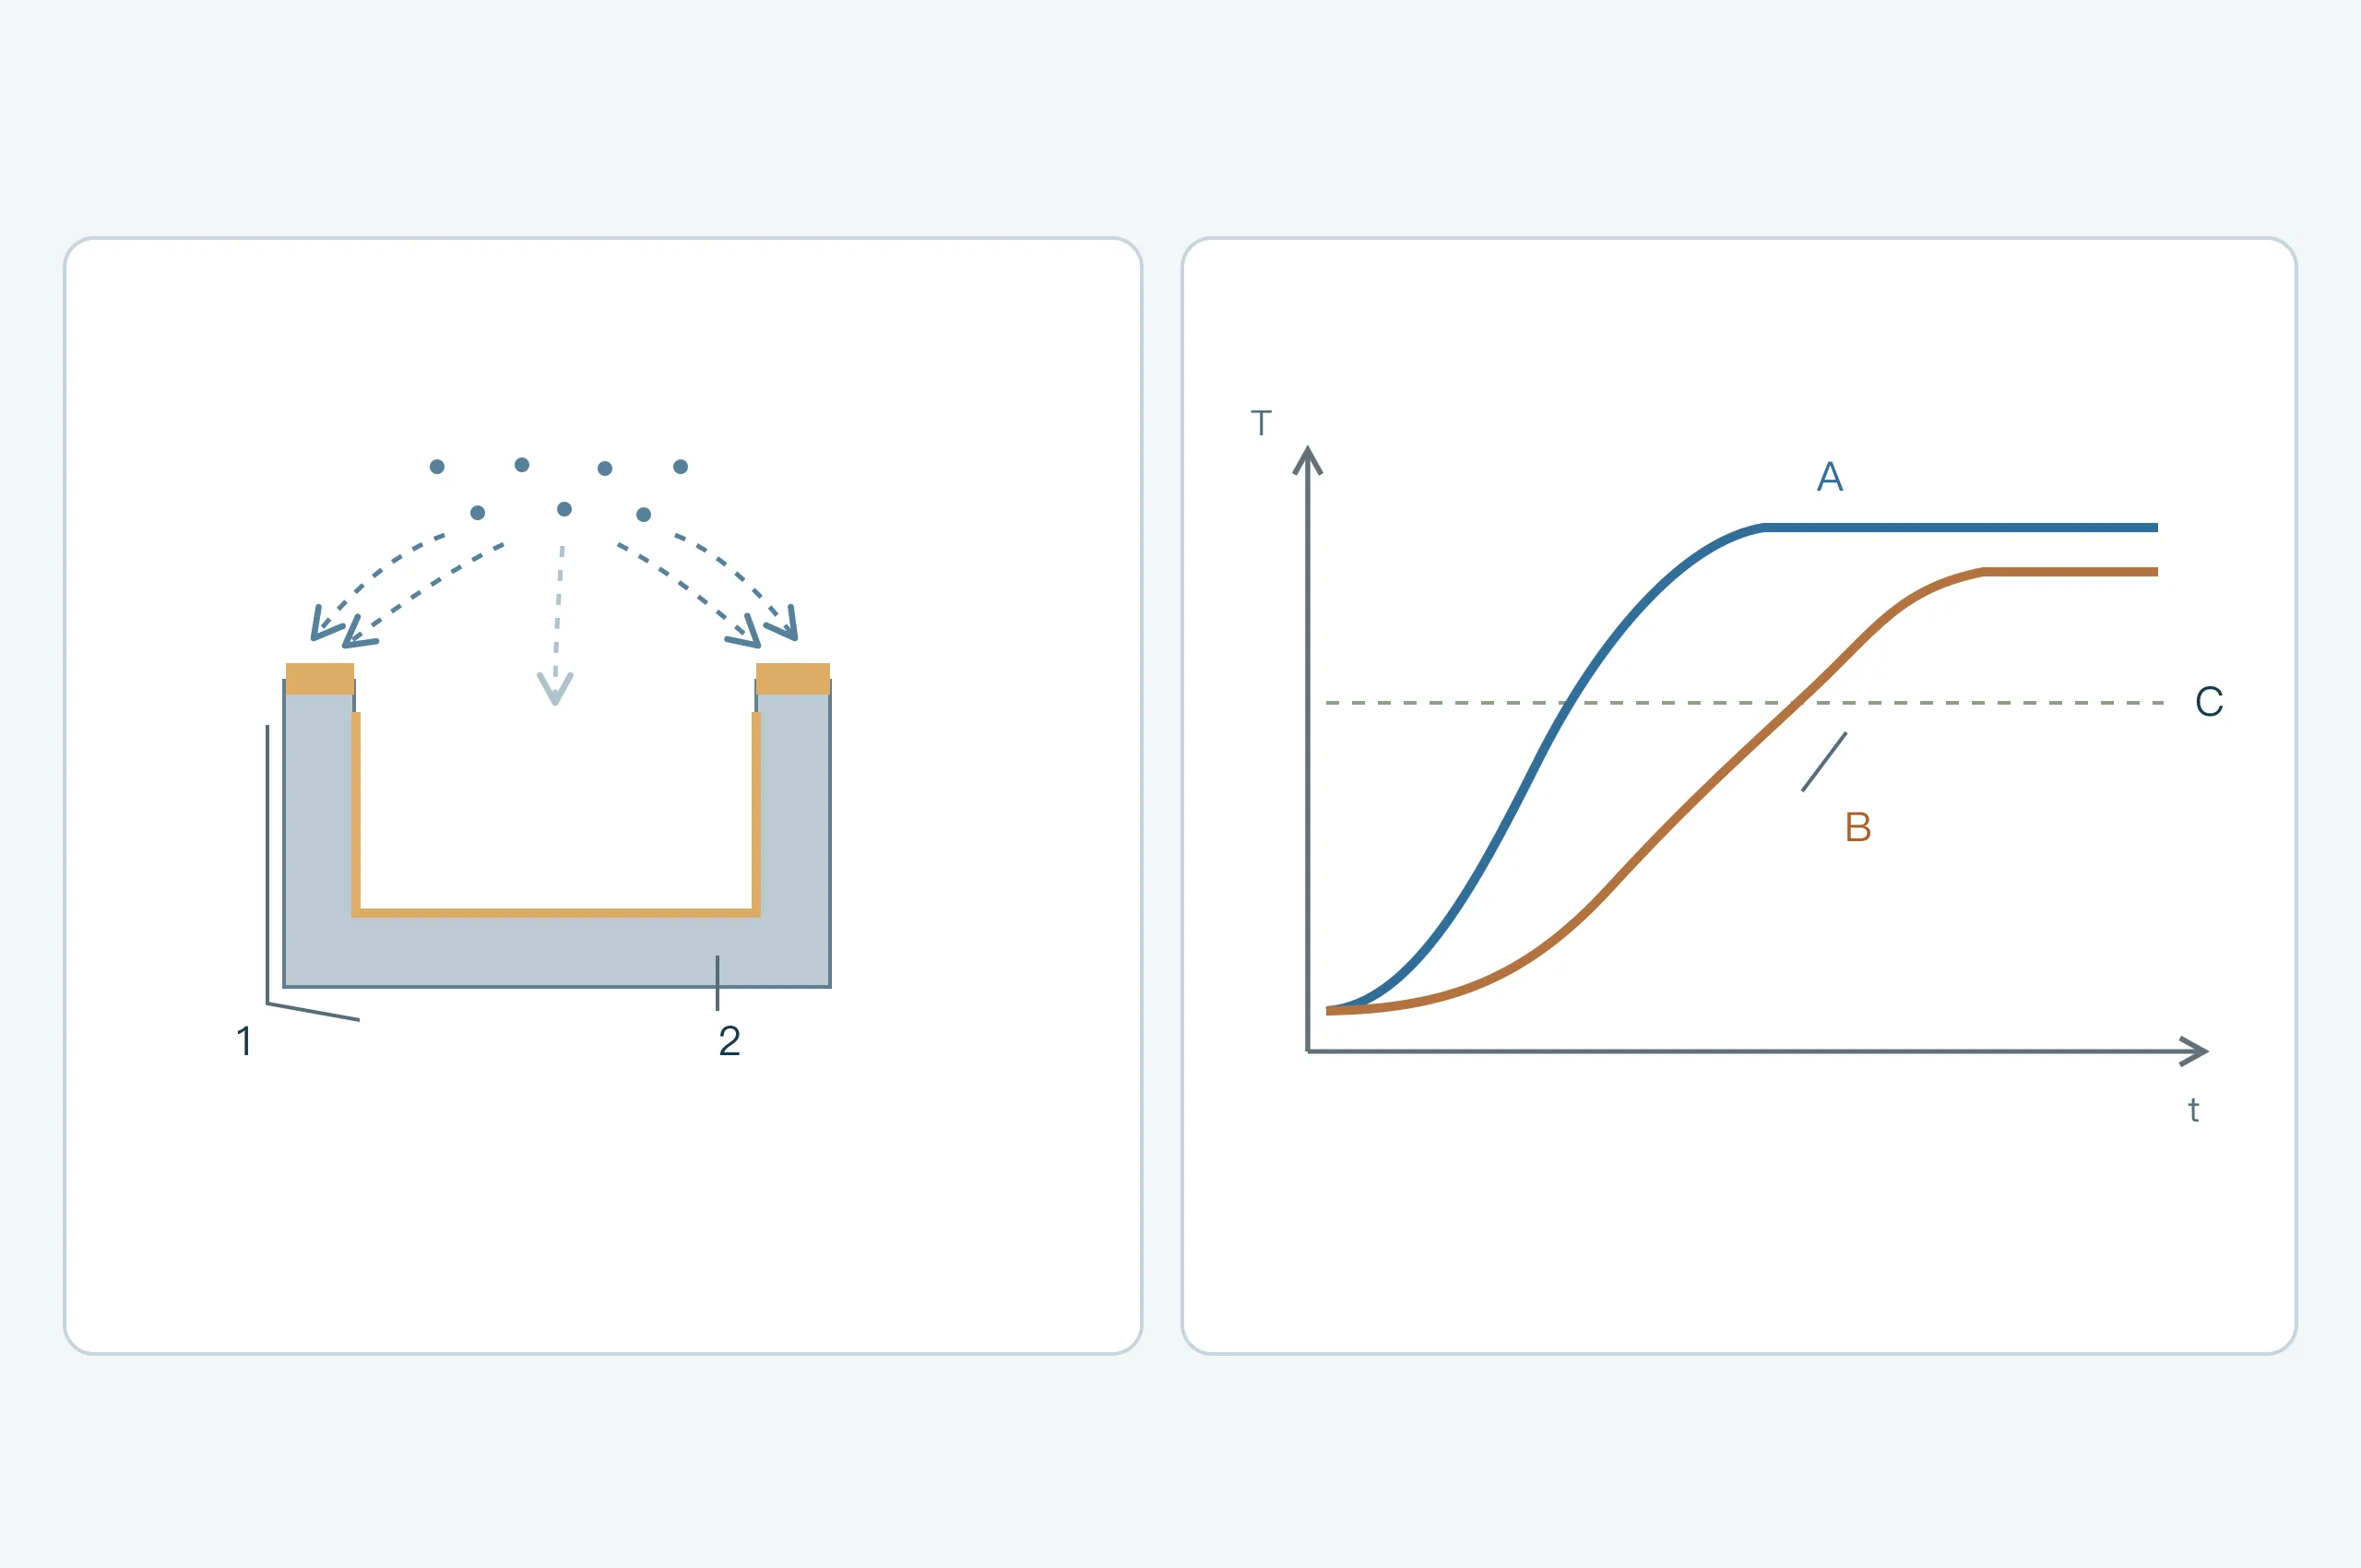
بعد شحنه في المسدس، يصل المسحوق إلى القطعة المؤرضة بفعل الهواء والمجال الكهربائي. يجب أن يكون مسار التلامس من الخطافات والحوامل إلى القطعة موثوقًا. قد يؤثر الطلاء القديم أو الزيت أو رخاوة الاتصال في الترسيب. موصلية المعدن لا تثبت فاعلية التأريض بعد التعليق.[3]
يحتفظ التجاذب الكهروستاتيكي مؤقتًا بالمسحوق قبل انصهاره، ويختلف عن التصاق الطلاء المتصلد ومقاومته للانفصال عن السطح. إذا سقط المسحوق قبل الفرن، افحص التأريض والتغذية والهواء واهتزاز المناولة أولًا. أما تقشر الغشاء المتكوّن فيتطلب فحص واجهة الفشل والتصلد أيضًا. عبارة «ضعف الالتصاق» وحدها تخفي اختلاف المرحلتين.[2][3]
يظهر تأثير قفص فاراداي غالبًا في الثنيات العميقة وفتحات الأخاديد والتجاويف: تترسب البودرة بسهولة أكبر عند الأطراف وأقل فاعلية في العمق. إطالة الرش قد تزيد التراكم قرب المدخل دون زيادة موازية داخليًا. قيّم التعليق وزاوية الرش والفوهة وهواء التغذية والتحكم بالجهد والتيار معًا حسب الهندسة الفعلية.[3][10]
افحص أولًا وجود مسار مناسب لوصول المسحوق ثم عدّل شروط التطبيق. قد يطرد الهواء القوي المسحوق من الزاوية الداخلية، وقد لا يوصله الضعيف إلى المطلوب. جرّب ضمن نطاق المعدات المسموح وقارن سماكات العمق والطرف والوجه الكبير، بدل السعي إلى إعداد واحد.[3]
التأين العكسي مشكلة مختلفة. عند ازدياد سماكة الطبقة وتراكم الشحنة، قد يسبب المجال المحلي تفريغات صغيرة تخلخل المسحوق وتنتج انخفاضات أو خشونة لاحقًا. قد يشارك الشحن المفرط والمسافة غير المناسبة وسوء التأريض وزيادة السماكة. هذا يختلف عن تجويف يصعب طلاؤه منذ البداية، وصورة انخفاض واحد لا تستبعد التلوث أيضًا.[4]
كيف يكوّن الانصهار والتسوية والتشابك الطلاء النهائي؟
تليّن جسيمات المسحوق المتصلد حراريًا ثم تنصهر وتندمج في غشاء متصل. ما دام المصهور قادرًا على التدفق فإنه يخفّض تفاوت السطح، ويحدّ التشابك هذا التدفق تدريجيًا حتى يتكوّن الغشاء المتصلد. تتداخل العمليات؛ وليست ثلاثة مفاتيح مستقلة.[1][5]
يعتمد المظهر على توافق زمن التدفق المتاح مع طبقة المسحوق الأولية. قد يغير المسحوق المتقادم أو المتفاعل جزئيًا والسماكة المحلية الزائدة أو الناقصة والتسخين غير الملائم الملمس النهائي. رفع الحرارة قد يحسّن شرطًا لكنه قد يقلّل وقت التسوية أو يسبب تغيّر اللون. تأكد أولًا من المنتج والتخزين والسماكة ومنحنى الحرارة.[2][10]
قد تُنتج مساحيق الملمس سطحًا غير مستوٍ عن قصد. قبل الحكم على قشرة البرتقال، حدّد بالعينة المعتمدة إن كان المطلوب أملس أو ناعم الملمس أو خشنه، ثم قارن بالإضاءة المتفق عليها. ليست كل خشونة عيبًا واحدًا.
تحقّق من حرارة القطعة للتصلد، لا حرارة الفرن وحدها
عندما تحدد TDS التصلد بحرارة القطعة، فالمدة الفعالة بعد بلوغ الحرارة المطلوبة هي المهمة. يسخن هواء الفرن أولًا وقد تبقى القطعة في طور التسخين. وقد تختلف استجابة لوح التدعيم السميك والغطاء الرقيق ومواضع التعليق.[5]
يجب أن تغطي السجلات مناطق رقيقة وسميكة ممثلة وأماكن بطيئة التسخين، مع ترتيب التحميل وسرعة الخط أو مدة الفرن. يوضح منحنيَا الشكل 2 اختلاف الاستجابة المحتمل فقط. القبول الفعلي يقارن بتوليفات الحرارة والزمن المسموحة للمنتج؛ والخط الأفقي التخطيطي ليس درجة تصلد عامة.
المظهر الأملس لا يثبت بلوغ التشابك المطلوب للاستخدام. وقد يغيّر التسخين الزائد اللون أو الأداء الميكانيكي. إذا خُبزت البطانة والطبقة النهائية منفصلتين أو أُعيد التسخين للإصلاح، راجع التاريخ الحراري التراكمي لكل طبقة وتحمل الركيزة والمكونات.[5]
يفحص اختبار فرك مناسب بالمذيب مقاومة المذيب ضمن شروط محددة. بلوغ مستوى معين لا يثبت وحده اكتمال التصلد. يحدّد المنتج والطريقة المتفق عليها المذيب وعدد مرات الفرك والمعيار؛ ومسحة عشوائية لا تمثل كامل قبول التصلد.[8]
ميّز بين قشرة البرتقال والحفر والثقوب الإبرية
تصف أسماء العيوب الظاهرة أولًا ثم تساعد على اقتراح أسبابها. سجّل أول ظهور في كابينة الرش أو عند دخول الفرن أو بعد التبريد، والوجه والركيزة وموضع التعليق المتأثر. ذلك أفسر من تغيير مسحوق الدفعة كلها فورًا.
| المظهر والتوزيع | الآليات المحتملة | ما يُفحص أولًا |
|---|---|---|
| قشرة برتقال متصلة حين يُطلب سطح أملس | عدم توافق الطبقة الأولية مع زمن التسوية والتشابك؛ انتقال ملمس الركيزة | مراجعة المظهر المعتمد والسماكة المحلية والتخزين والتسخين الفعلي، ومقارنة عينات مضبوطة بالمسحوق نفسه |
| حفر سطحية أو عيون سمكية أو انخفاضات | زيت أو ماء أو سيليكون أو مسحوق مختلف؛ وقد يشارك التأين العكسي | مقارنة طبقة الكابينة بالغشاء المخبوز، وفحص التلوث وتنظيف تغيير اللون والتأريض، والاحتفاظ بعينة ضابطة نظيفة |
| ثقوب إبرية أو حفر فقاعات صغيرة بعد دخول الفرن | انبعاث غازات من الركيزة أو البقايا؛ مسحوق رطب؛ مواد متطايرة ناتجة من تفاعل بعض الأنظمة | مقارنة دفعات الركيزة والتجفيف وحالة المسحوق والسماكة المحلية، وفحص مقطع عند الحاجة |
| تجويف غير مغطى مع تراكم على الحواف | تفاعل مسار الوصول والمجال والهواء والهندسة | مقارنة التعليق أو الرش على القطعة نفسها، وتسجيل الداخل والخارج بدل قياس الوجه الكبير فقط |
| سماكة موضعية زائدة أو سيلان أو تراكم أسفل الحافة | تداخل مسارات الرش وزيادة التغذية؛ تدفق في مرحلة الانصهار | مقارنة طبقة المسحوق والمسار واتجاه التعليق، وفحص الحرارة والتوافق النهائي |
| اختلاف اللون أو تبقع أو لمعان غير متجانس | قدرة التغطية والسماكة والحرارة والدفعات وتغيّر تركيب المسحوق المسترجع | تثبيت الإضاءة والزاوية، ومراجعة الدفعة والمنحنى الفعلي وترتيب الجديد والمسترجع؛ ولمساحيق المؤثرات مراجعة انتظام التطبيق أيضًا |
الجدول مسارات للتحقيق، وليس علاقة وحيدة بين كل ظاهرة وسبب.[2][3][4][5][10]
لماذا تظهر الثقوب الإبرية دون مذيب سائل؟
ليس للمسحوق الجاف حامل سائل مثل الدهان الرطب، لكن قد توجد غازات يجب أن تخرج بالتسخين. قد تأتي من الركيزة أو بقايا التحضير أو الطلاء السفلي أو المسحوق؛ فبعض أنظمة تصلد البوليستر تطلق ماءً عند التفاعل. يحدد توقيت خروج الغاز والسماكة والزمن المتبقي للتسوية معًا بقاء الثقوب.[2][5]
تحقق منفصلًا من انبعاث الغاز في المصبوب أو المجلفن وبقاء الماء في الثنيات ورطوبة المسحوق. التسخين المسبق لطرد الغاز أو مسحوق مناسب متحمل لانبعاثه خياران محتملان، لكن الحرارة والمدة والتطبيق اللاحق تُحدّد بالتجربة. راجع تغيّر الطلاء المعدني والركيزة والمكونات أيضًا. المسحوق المتحمل لا يضمن إزالة كل حالات الانبعاث الشديد.[5]
سجّل المسحوق المسترجع كمتغير للعملية
إمكان استرجاع المسحوق الزائد لا يجيز إضافته بلا شروط. قد يغيّر الاسترجاع توزيع حجم الجسيمات ويُدخل بقايا تغيير اللون أو تلوثًا آخر. وفي مساحيق المؤثرات قد يؤثر انفصال الأصباغ المعدنية عن المسحوق الأساسي في المظهر.[2]
أكّد للمنتج الفعلي السماح بالاسترجاع وطريقة التغذية المستقرة، وسجّل استخدام الجديد والمسترجع. لا تعمّم نسبة من دليل على كل المساحيق، ولا تضف مسحوقًا بنفس اللون غير مؤكّد التوافق لتصحيح اللون.
اعثر على السبب بمقارنة مضبوطة ثم تحقّق على القطعة الفعلية
ينبغي أن تجيب المقارنة عن سؤال واحد وتحافظ على الظروف الأصلية. لفحص أثر التعليق على نقص تغطية التجويف، استخدم القطعة ودفعة المسحوق نفسيهما وبقية الشروط القابلة للمقارنة. مع تحسن الداخل افحص ازدياد سماكة الأطراف أو تفاوت السماكة أيضًا.
عند الاشتباه بنقص التصلد، احصل أولًا على منحنى الحرارة الفعلي، ثم قارن المسارات ضمن نطاق المنتج وأعد فحص المظهر والميكانيكا. وإذا اشتُبه بانبعاث الركيزة، قارن طرق تحضيرها بالمسحوق نفسه وسجّل استجابة كل موضع. تختلف حرارة اللوح والقطعة المعقدة؛ لا تنسب هذا الفرق خطأ إلى المسحوق.
احتفظ في كل تجربة بالقطع المعيبة غير المصلحة والقطع السليمة والدفعات والسجلات. تغيير المسحوق والمسار والسماكة والفرن معًا يجعل تحديد العامل المؤثر صعبًا ولو تحسن المظهر. يجب تأكيد التشخيص على عينات متكررة والهندسة الحقيقية.
القبول يجمع المظهر والتغطية والتجميع
حدّد على الأقل مواضع الفحص وطريقته ومعايير القبول. لوحة لون مسطحة لا تجيب عن سماكة داخل ثنية الهيكل أو توافق الصامولة الملحومة أو المسار الكهربائي لمسمار التأريض.
| ما يجب تأكيده | ترتيب الفحص | السجلات المحفوظة |
|---|---|---|
| اللون واللمعان والملمس | عينة أو لوحة معتمدة؛ إضاءة ومسافة واتجاه مشاهدة وأسطح ظاهرة متفق عليها | منتج المسحوق ودفعته وتفاوت المظهر المسموح ومواضع العيوب |
| السماكة والتغطية الكاملة | اختيار القياس حسب الركيزة والهندسة، وفك القطعة أو فحص مقاطع في العمق عند الحاجة | خريطة المواضع والقراءات وفحص الجهاز ومعايير محلية؛ بيان السماكة الكلية أو سماكة الطبقات منفصلة |
| التصلد والأداء الميكانيكي | مقارنة المنحنى مع TDS وفحوص التصاق أو ثني أو صدم حسب الاستخدام | التاريخ الحراري ومواضع الاختبار والطريقة والإصدار وحالة العينة وموقع الانفصال |
| التوافق والتلامس الكهربائي | فحص الثقوب والقلاووظ والتموضع والإحكام والكهرباء بعد التجميع النهائي | المناطق غير المطلية والحجب والأبعاد النهائية وحالة الربط والنتائج |
| الحماية من البيئة | اختيار الاختبار حسب الرطوبة والتنظيف والشمس أو التآكل الفعلي | نظام الطلاء الكامل وحالة العينة والتعرّض ومعايير الفشل |
أكّد المعايرة والتحقق والضبط لقياس السماكة المغناطيسي أو بالتيارات الدوامية حسب الجهاز والطريقة. قد تؤثر الحواف والمنحنيات والثقوب الصغيرة والخشونة في القراءة. لا تستبدل نتيجة المناطق الحرجة بقراءة منفردة أو متوسط عام.[6]
يشغل الطلاء حيز التوافق. إذا تكوّن على جانبي الثقب، يمكن تقدير نقص القطر بمجموع سماكتي الغشاء المتصلد، لكن هذه العلاقة وحدها لا تحكم قبول القلاووظ. افحص القطعة النهائية بمقاييس القبول أو شروط التجميع. اربط الثقوب وأسطح الإحكام ونقاط التأريض المطلوب حجبها بين الرسم والعملية.
الغشاء العضوي العادي ليس سطح تلامس كهربائيًا موثوقًا بحد ذاته. بعد الحفاظ على نقطة تلامس أو تحديد معالجة موضعية، افحص المسار الكهربائي في حالة الربط النهائية وراعِ حماية المواضع المكشوفة. جودة تأريض الحامل أثناء الرش لا تثبت تأريض التجميع النهائي.[3][5]
اختر اختبار التصاق ملائمًا. تقييم القطع والشريط وفق ASTM D3359 لا يعطي قوة مطلقة لفشل الواجهة، وليس مكافئًا فنيًا لـISO 2409. قد يحدث فشل النظام متعدد الطبقات بينها؛ اذكر في التقرير موضع الانفصال الفعلي.[7]
قيّم مقاومة التآكل والطقس منفصلتين حسب الاستخدام. الرذاذ الملحي مقارنة في بيئة مضبوطة. لا تحدد ASTM B117 تلقائيًا مدة منتج أو معايير قبوله، ولا تتحول نتيجة منفردة إلى سنوات في الخارج.[9]
قبل إعادة العمل، حدّد الطبقات التي يمكن إبقاؤها
الإصلاح الموضعي للمظهر والرتوش السائلة وإعادة رش المسحوق والإزالة ثم إعادة الطلاء تعالج مشاكل مختلفة. إبقاء الغشاء القديم يعتمد على عمق العيب والواجهة والتوافق والاستخدام. تغطية انخفاض لا تثبت زوال التلوث أو المسام تحته.
يتأثر رش مسحوق جديد فوق غشاء متصلد بعزل الطبقة القديمة وسلوكها الكهروستاتيكي؛ فلا تُنقل إعدادات المعدن العاري مباشرة.[2] تأكد من التنظيف والتحضير اللازم والسماكة المتراكمة والخبز الإضافي. في الرتوش الموضعية أعد تقييم اللون والحماية والوظائف المعنية.
عند تقشر واسع أو فشل بين الطبقات أو تآكل تحت الغشاء، حدّد أولًا نطاق الإزالة ثم قيّم صلاحية الركيزة والطلاء المعدني والأبعاد للاستمرار. يشرح دليل تقشر الدهان الحراري والتصاقه على المعدن تحقيقًا أشمل. احتفظ بالدفعة الأصلية وعدد مرات إعادة العمل ونتائج القبول الجديد.
ابدأ بالاستخدام والرسم لتحديد المتطلبات
أرسل رسمًا أو مخططًا أو صورة مع المادة والاستخدام والكمية المتوقعة ومناطق المظهر والتجاويف والثقوب المتوافقة والقلاووظ والإحكام والتلامس الكهربائي. إذا وجد عيب، اذكر مرحلة اكتشافه وصورًا قبل الإصلاح. علّم المسحوق أو السماكة أو الفحص غير المحسوم «للتأكيد» لتناقش العينات والقبول والسعر حول القطعة الفعلية.
- [1] PPG Coatings Services — Powder Coating Process Specifics
- [2] TIGER Coatings — Tips & Tricks for Powder Coating: Troubleshooting Guide (01-2022)
- [3] Nordson — Powder Coating System Troubleshooting Guide, PWL-14-3292 (2014)
- [4] Powder Coated Tough — Ask the Experts (September–October 2024), republished by Gema
- [5] PPG Powder Coatings — FAQ: cure curves, cure checks, storage and outgassing
- [6] ASTM D7091-22 — Nondestructive Measurement of Dry Film Thickness
- [7] ASTM D3359-23 — Rating Adhesion by Tape Test
- [8] ASTM D5402-19(2024) — Solvent Resistance of Organic Coatings Using Solvent Rubs
- [9] ASTM B117-26a — Operating Salt Spray (Fog) Apparatus
- [10] IFS Coatings — Powder Coating Troubleshooting Guide
- [11] IFS Coatings — Appearance Issues in Powder Coating: Picture Framing
- [12] Axalta — Problems on the coated object: Levelling (orange peel)