Una envolvente de acero tiene un recubrimiento grueso en el exterior, pero zonas sin cubrir dentro de una pestaña. Otro lote de soportes sale del horno con color uniforme, pero el recubrimiento se desconcha junto a los agujeros al apretar las fijaciones. Ambas son piezas recubiertas en polvo, aunque el primer problema puede estar relacionado con dónde llega el polvo, mientras que el segundo exige comprobar también la interfaz, el curado y el montaje. Identifique en qué etapa aparece el problema antes de decidir qué ajustar.
Caso fotográfico: ¿por qué el recubrimiento en polvo es más rugoso junto a una pestaña?
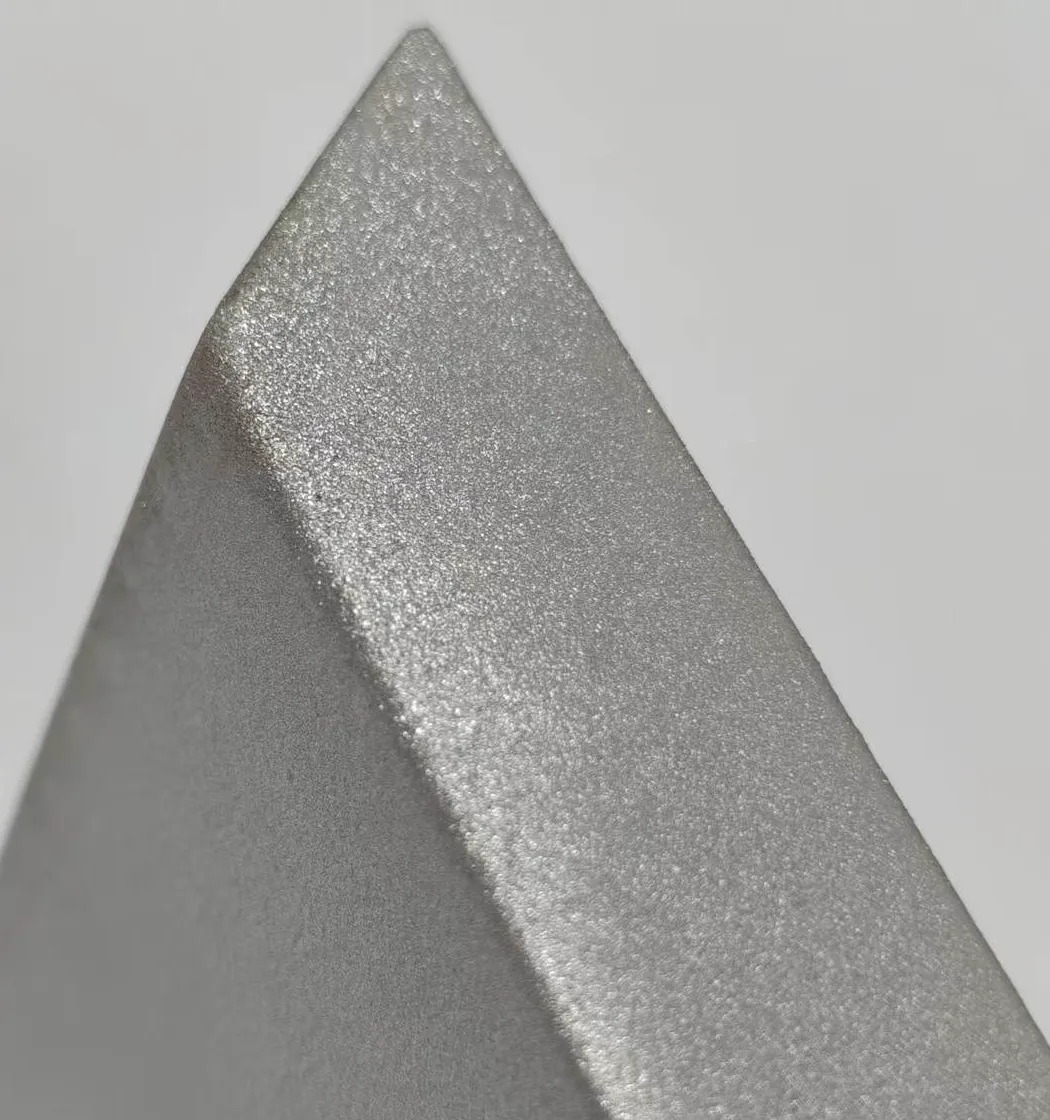
La pieza recubierta en polvo presenta una textura más gruesa junto a la pestaña que en la cara amplia contigua. Describa primero la irregularidad localizada antes de atribuirle una causa. Si se exige un acabado liso, investigue piel de naranja o mala nivelación; si el polvo es texturizado, compare la uniformidad con la muestra aprobada. La iluminación de ambas caras es diferente: el brillo no demuestra el espesor ni convierte la cara contigua en una referencia aceptada.
Cuando la rugosidad sigue la pestaña, compruebe primero la deposición local y el solapamiento de pasadas. Al pulverizar la cara amplia y la pestaña, una misma franja puede recibir polvo dos veces; detenerse al girar o retocar repetidamente también aumenta la acumulación. La deposición preferente en los bordes expuestos puede acentuar la diferencia. Una capa elevada puede generar una textura más gruesa, similar a un marco, pero hay que confirmarlo mediante un mapa de espesores por ubicación.[11]
Investigue también la retroionización. El exceso de carga en la capa depositada puede producir descargas locales que alteran el polvo y dejan pequeñas depresiones o rugosidad. Pueden contribuir una distancia de pistola corta, carga excesiva, mala puesta a tierra y una capa demasiado gruesa. Observe el polvo antes del horno para detectar marcas en estrella, pequeños hoyos o rechazo de polvo, y registre la corriente real en lugar de basarse únicamente en el aspecto cocido.[4]
La fotografía permite localizar la textura gruesa; no demuestra retroionización, poros que atraviesen la película ni curado insuficiente. Aún se necesitan datos del sustrato, producto en polvo, espesor y temperatura real de la pieza. Si la pieza sin recubrir ya presenta una franja rugosa en el exterior del doblez, investigue también el conformado y la preparación superficial.
| Comprobar primero | Cómo distinguir la causa | Ensayo correctivo y verificación |
|---|---|---|
| Espesor local y pasadas solapadas | Mida varios puntos en la franja rugosa, una zona plana de la pestaña y la cara amplia; compárelos con las trayectorias y los retoques. | Reduzca las detenciones y la cobertura repetida, buscando el espesor indicado para el producto; confirme que el interior y los bordes conservan la cobertura exigida. |
| Carga excesiva y puesta a tierra | Observe la capa sin curar, revise el contacto de los ganchos y la corriente real, y compare las zonas cercanas a la pistola. | Restablezca una puesta a tierra fiable y ensaye por separado el límite de corriente, voltaje o distancia según el equipo; no cambie todos los ajustes a la vez. |
| Estado del sustrato en el doblez | Revise piezas sin recubrir del mismo lote en el exterior del doblez, las zonas de contacto con herramientas y las áreas esmeriladas. | Controle la uniformidad del conformado y la preparación; añadir polvo no resuelve de forma fiable todas las irregularidades del sustrato. |
| Estado del polvo y del recuperado | Con espesores comparables, contraste una probeta plana con la misma geometría conformada; registre almacenamiento, aglomeración y uso de polvo virgen/recuperado. | Siga las instrucciones del proveedor sobre tamizado, almacenamiento y recuperación; para efectos metálicos, confirme también si se permite recuperar y si el aspecto permanece uniforme. |
| Calentamiento real de la pieza | Compare la subida de temperatura y el tiempo efectivo de mantenimiento con la ficha técnica del polvo; conserve las condiciones de carga y colgado. | Ajuste únicamente dentro de la ventana de curado aprobada. La rugosidad local no justifica por sí sola aumentar el horno, y el aspecto no demuestra el curado. |
Utilice instrumento y sonda adecuados al sustrato y la geometría. Los bordes afilados, curvas y superficies rugosas pueden alterar las lecturas; verifique las exigencias del método y del instrumento. Un promedio global aceptable no demuestra un espesor local correcto en la pestaña.[6] Tanto el espesor alto como el bajo pueden dificultar la nivelación: mida antes de reducir el suministro.[12]
Verifique la corrección en piezas repetidas, no solo en una muestra de mejor aspecto
Conserve una muestra del proceso original como control. Manteniendo la geometría, el lote de polvo y condiciones comparables de preparación y curado, cambie primero el solapamiento o los retoques de la pestaña y compruebe textura y espesor. Si persiste el problema, ensaye por separado el límite de corriente o la distancia y conserve los ajustes reales.
Compare las mismas ubicaciones con idéntica iluminación y ángulo de observación. Conserve lecturas individuales, fotografías antes y después del horno y resultados de montaje. Si una deposición menor mejora el aspecto, compruebe que las pestañas interiores, aberturas y demás zonas especificadas no queden finas o descubiertas. Complete las comprobaciones exigidas de cobertura, curado, adherencia y función según el plano y la muestra aprobada.
Una petición útil al proveedor es: «La textura es localmente más gruesa junto a la pestaña. Comparen allí el espesor con la cara amplia, revisen solapamientos, retoques y carga excesiva, y faciliten fotografías de la misma geometría y mediciones antes y después del ensayo». Así se obtiene una investigación verificable, en vez de culpar al polvo o al horno sin pruebas.
Elija el sistema de polvo antes de hablar de las condiciones de aplicación
«Pulverización electrostática de polvo» describe cómo se lleva polvo seco cargado a una pieza. No define la resina, el uso previsto ni los requisitos de curado. Los polvos termoestables experimentan una reticulación irreversible al calentarse. Los polvos termoplásticos forman la película principalmente al fundirse y enfriarse, por lo que no se evalúan con la misma lógica de curado químico. Este artículo se centra en la aplicación electrostática de polvos termoestables habituales en envolventes y soportes metálicos.[1]
Nombres como epoxi, poliéster o híbrido epoxi-poliéster ayudan a seleccionar materiales candidatos, pero no determinan directamente la vida útil. En los sistemas epoxi habituales deben evaluarse el caleo y los cambios de aspecto cuando existe una exposición prolongada al sol. Si importa conservar el color y el brillo en exteriores, pueden estudiarse productos de poliéster resistentes a la intemperie y otras opciones adecuadas. Aun así, deben comprobarse la formulación, los pigmentos, la categoría de resistencia a la intemperie y el sistema completo de recubrimiento; «poliéster» no demuestra que se cumplan todos los requisitos de uso exterior.[1][2]
Al desarrollar el proceso, obtenga la ficha técnica (TDS) del producto real. Confirme los sustratos adecuados, el pretratamiento, el espesor recomendado, el aspecto, la ventana de curado y la compatibilidad con imprimaciones o recubrimientos existentes. Un mismo código de color negro puede identificar productos con distinto brillo, textura y necesidades de calentamiento. Una carta de colores no sustituye la identificación del producto.
Si aún está comparando procesos, empiece por la comparación entre recubrimiento en polvo, recubrimiento electrolítico y anodizado. Este artículo explica cómo obtener un recubrimiento aceptable una vez elegido el polvo.
Planifique conjuntamente las etapas del proceso y las posiciones de inspección
Un defecto del recubrimiento puede tener su origen antes de que la pistola empiece a trabajar. Los registros del proceso deben identificar el lote de piezas, el lote de polvo, la posición de suspensión y el momento en que se detectó el problema, en lugar de registrar únicamente la última presión de la pistola o temperatura del horno.
En una envolvente con pestañas, tuercas soldadas y espárragos de puesta a tierra, marque primero en el plano las grandes superficies de aspecto, el interior de las pestañas, las entradas de agujeros, las zonas junto a soldaduras, los puntos de suspensión y las superficies de contacto eléctrico. Así, las fotografías de pruebas de recubrimiento, los registros de espesor y los problemas de montaje pueden referirse a las mismas posiciones.
La ventana de proceso depende del polvo, del pretratamiento y del equipo. No existen valores universales de distancia de pistola, tensión, espesor de película ni temperatura y tiempo de horno adecuados para todas las piezas. Registre las condiciones reales y verifíquelas con muestras representativas.
El pretratamiento aborda lo que queda bajo el recubrimiento
El polvo cubre el sustrato, pero no elimina automáticamente aceite de estampación, óxido, cascarilla de laminación, escoria de soldadura ni residuos de limpieza. El pretratamiento debe adecuar la superficie real al sistema elegido y, cuando proceda, formar una capa de conversión compatible antes del aclarado y secado. El acero, el acero galvanizado y el aluminio presentan estados superficiales diferentes. Que todos conduzcan electricidad no justifica utilizar exactamente el mismo pretratamiento.[2]
En piezas de chapa, inspeccione tres tipos de posición además de las grandes superficies planas:
- Bordes cortados y zonas de soldadura. Los óxidos sueltos, las rebabas y las salpicaduras de soldadura pueden quedar bajo el recubrimiento. Evalúe especialmente el óxido de borde producido por corte láser asistido con oxígeno. Esto no significa que todos los bordes cortados por láser necesiten el mismo método de lijado.[2]
- Pestañas, cordones de soldadura y zonas que retienen líquido. Una superficie plana seca no demuestra que las ranuras estrechas estén libres de agua o solución de tratamiento. Compruebe conjuntamente la orientación de suspensión, los recorridos de escurrido y el secado.[2][5]
- Zonas manipuladas después de limpiar. Las huellas, los agentes antisalpicaduras, el aceite y el agua del aire comprimido y la contaminación de operaciones próximas pueden volver a contaminar una superficie limpia.[3][10]
Para el lijado o el chorreado, defina qué debe eliminarse y qué estado superficial se permite después; a continuación, retire los residuos. Aumentar la rugosidad no sustituye al desengrase. Una rugosidad excesiva también puede reflejarse en el aspecto o dificultar la cobertura local completa.[2]
El horno de secado y el horno de curado cumplen funciones diferentes: el primero elimina el agua del pretratamiento y el segundo forma la película de polvo. Llevar piezas húmedas a la cabina y esperar que el horneado final resuelva el problema puede hacer que salgan vapores y residuos mientras se forma la película.[2][5]
Depósito electrostático: por qué el exterior puede quedar grueso y las cavidades delgadas
Después de cargarse en la pistola, el polvo llega a la pieza puesta a tierra por la acción combinada del aire y del campo eléctrico. El recorrido de contacto entre ganchos, bastidores y pieza debe ser fiable. El recubrimiento antiguo, el aceite o un contacto flojo pueden afectar al depósito. Un sustrato metálico conductor no demuestra que el recorrido de puesta a tierra siga siendo efectivo cuando la pieza está suspendida.[3]
La atracción electrostática retiene temporalmente el polvo antes de fundirse. Esto es distinto de la resistencia del recubrimiento curado a separarse de la superficie subyacente. Si el polvo cae antes de entrar al horno, compruebe primero la puesta a tierra, la alimentación de polvo, el aire y las vibraciones durante la manipulación. Si la película ya formada se desprende, investigue también la interfaz de fallo y el curado. Llamar a ambos problemas «mala adherencia» oculta que corresponden a etapas diferentes.[2][3]
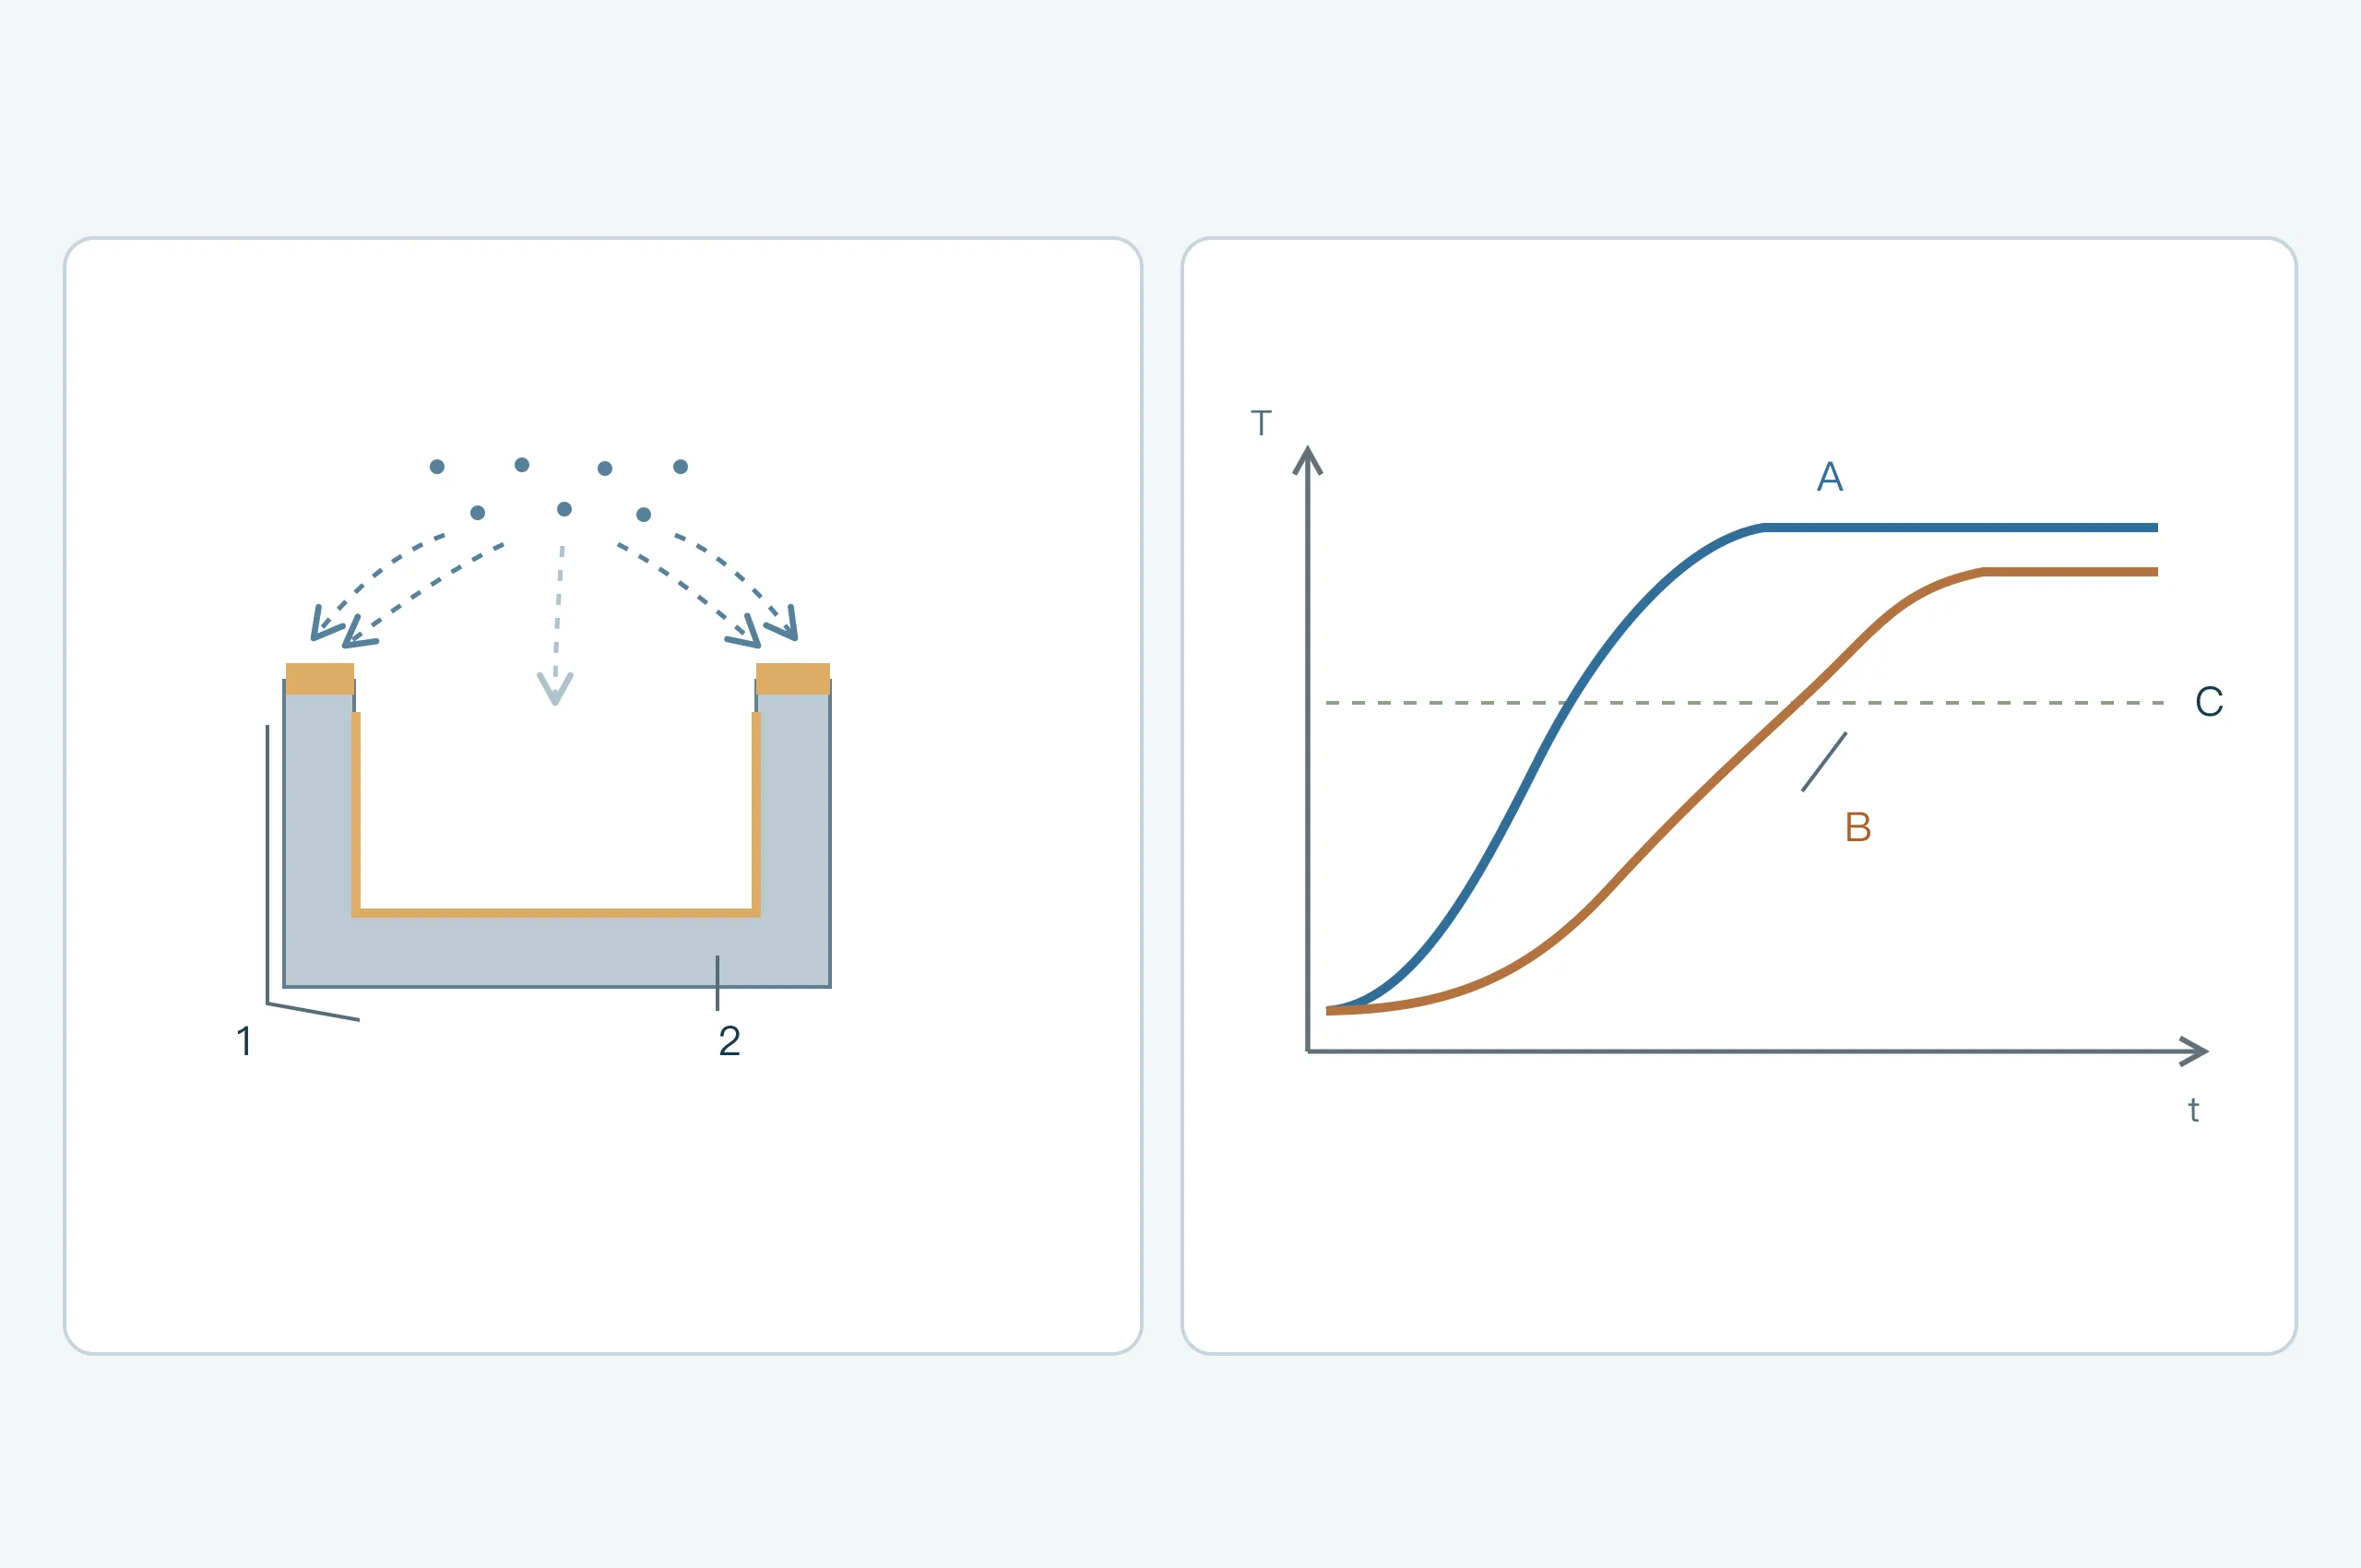
Las pestañas profundas, las entradas de ranuras y las cavidades suelen presentar el efecto de jaula de Faraday: el polvo se deposita más fácilmente en los bordes exteriores, mientras que el depósito efectivo en profundidad es menor. Pulverizar durante más tiempo puede seguir acumulando polvo cerca de la abertura sin aumentar al mismo ritmo el depósito interior. Evalúe conjuntamente la suspensión, los ángulos de pulverización, las boquillas, el aire de alimentación y el control de tensión y corriente según la geometría real.[3][10]
Compruebe primero si el polvo tiene una trayectoria adecuada hacia la zona requerida y después ajuste las condiciones de aplicación. Un flujo de aire excesivo puede expulsar el polvo de una esquina interior; un flujo insuficiente puede no llevarlo hasta allí. Ensaye dentro del intervalo permitido por el equipo y compare el espesor en la cavidad, el borde exterior y las grandes superficies, en lugar de perseguir un único ajuste.[3]
La ionización inversa es un problema diferente. A medida que la capa de polvo aumenta de espesor y acumula carga, el campo eléctrico local puede generar pequeñas descargas que alteran la capa y acaban formando depresiones o un aspecto rugoso. Una carga excesiva, una distancia inadecuada de pistola, una puesta a tierra deficiente o una capa de polvo demasiado gruesa pueden contribuir. Esto difiere de una cavidad difícil de recubrir desde el principio. Una fotografía de una sola depresión tampoco permite descartar contaminación.[4]
Cómo la fusión, el flujo y la reticulación forman el recubrimiento acabado
Cuando el polvo termoestable se calienta, sus partículas se ablandan, se funden y se unen en una película continua. Mientras el fundido puede seguir fluyendo, reduce las irregularidades superficiales. La reticulación restringe progresivamente ese flujo hasta producir una película curada. Estos procesos se solapan; no deben entenderse como tres interruptores independientes.[1][5]
El aspecto depende de que el tiempo disponible de flujo sea adecuado para la capa inicial de polvo. El polvo envejecido o parcialmente reaccionado, el espesor local excesivo o insuficiente y un calentamiento inadecuado pueden modificar la textura final. Aumentar la temperatura puede mejorar una condición y, a la vez, acortar el tiempo disponible de flujo o producir decoloración. Confirme primero el producto de polvo, el estado de almacenamiento, el espesor y el perfil térmico.[2][10]
Los polvos texturados pueden crear intencionadamente una superficie irregular. Antes de clasificar la piel de naranja como defecto, utilice una muestra aprobada para establecer si el acabado requerido es liso, de textura fina o de textura gruesa. Compare con la iluminación acordada; no toda superficie irregular presenta el mismo defecto.
Para el curado, compruebe la temperatura de la pieza y no solo la del horno
Cuando la TDS especifica el curado por temperatura de la pieza, importa el tiempo efectivo después de que esta alcance la temperatura requerida. El aire del horno se calienta primero y la pieza puede seguir calentándose. Las placas gruesas de refuerzo, las tapas delgadas y las distintas posiciones de suspensión también pueden experimentar perfiles térmicos diferentes.[5]
Los registros térmicos deben cubrir zonas delgadas y gruesas representativas y posiciones que calienten más despacio, además de conservar los datos de carga, velocidad de línea o permanencia en el horno. Las dos curvas de la Figura 2 solo ilustran posibles diferencias de respuesta térmica. La aceptación real exige compararlas con las combinaciones de temperatura y tiempo permitidas para el producto. La línea horizontal del esquema no es una temperatura universal de curado.
Un aspecto liso no demuestra que la reticulación haya alcanzado el nivel exigido en servicio. Un calentamiento excesivo también puede hacer que el color o el comportamiento mecánico se aparten de los requisitos. Si la imprimación y el acabado se hornean por separado, o si el retrabajo incluye otro horneado, compruebe el historial térmico acumulado de cada capa y la resistencia al calor del sustrato y los componentes.[5]
Un ensayo de frotamiento con disolvente adecuado evalúa la resistencia al disolvente en condiciones especificadas. Alcanzar un nivel determinado no demuestra por sí solo un curado completo. El disolvente, el número de frotamientos y los criterios de aceptación dependen del producto y del método acordado; una pasada informal no representa todo el proceso de aceptación del curado.[8]
Distinga piel de naranja, cráteres y poros de aguja
Utilice los nombres de defectos para describir observaciones antes de proponer causas. Registre si el defecto apareció por primera vez en la cabina, al entrar al horno o tras el enfriamiento, y qué cara, sustrato y posición de suspensión afecta. Esto aporta pruebas más útiles que cambiar de inmediato el polvo de todo el lote.
| Aspecto y distribución | Mecanismos posibles | Qué verificar primero |
|---|---|---|
| Piel de naranja continua cuando se exige un acabado liso | Desajuste entre la capa inicial de polvo, el tiempo de flujo y la reticulación; textura del sustrato que se manifiesta en la superficie | Compruebe el aspecto aprobado, el espesor local, el estado de almacenamiento y el perfil térmico real; compare probetas controladas recubiertas con el mismo polvo |
| Cráteres, ojos de pez o depresiones | Aceite, agua, silicona o contaminación por otro polvo; también puede intervenir la ionización inversa | Compare la capa de polvo en la cabina con el acabado horneado; compruebe las fuentes de contaminación, la limpieza al cambiar de color y la puesta a tierra; conserve una probeta de control limpia |
| Poros de aguja o pequeños cráteres de burbujas que aparecen después de entrar al horno | Desgasificación del sustrato o de residuos; polvo húmedo; volátiles producidos por la reacción en algunos sistemas | Compare los lotes de sustrato, el secado, el estado del polvo y el espesor local; examine una sección transversal si es necesario |
| Zonas sin cubrir en cavidades mientras el polvo se acumula en los bordes exteriores | Interacción entre trayectoria de llegada, campo eléctrico, aire y geometría | Compare la suspensión o la pulverización en una misma pieza; registre posiciones interiores y exteriores en lugar de medir solo las grandes superficies |
| Espesor local excesivo, descuelgues o acumulación en el borde inferior | Trayectorias de pulverización solapadas y aporte excesivo de polvo; flujo durante la fusión | Compare la capa de polvo correspondiente, las trayectorias y la orientación de suspensión; compruebe el perfil térmico y el ajuste final |
| Variación de color, moteado o brillo desigual | Poder cubriente y espesor, calentamiento, lotes y cambios de composición del polvo recuperado | Mantenga constantes la iluminación y los ángulos de observación; compruebe lotes de polvo, perfiles térmicos reales y uso de polvo virgen y recuperado; en polvos de efecto, compruebe también la constancia de aplicación |
La tabla ofrece líneas de investigación, no una correspondencia directa y única entre observaciones y causas.[2][3][4][5][10]
Por qué pueden aparecer poros sin un disolvente líquido
El polvo seco no tiene un vehículo líquido como la pintura líquida, pero durante el calentamiento puede seguir habiendo gases que deban escapar. Pueden proceder del sustrato, de residuos de pretratamiento, de recubrimientos inferiores o del propio polvo. Por ejemplo, los sistemas de curado de algunos polvos de poliéster liberan agua durante la reacción. El momento de liberación del gas, el espesor de película y el período durante el que la superficie todavía puede fluir determinan conjuntamente si quedan poros.[2][5]
Investigue por separado la desgasificación de piezas fundidas o galvanizadas, el agua residual en pestañas y la humedad del polvo. El precalentamiento para desgasificar o un polvo adecuado que tolere la desgasificación pueden ser opciones, pero la temperatura, el tiempo y las condiciones de recubrimiento posterior deben establecerse mediante pruebas. Compruebe también los cambios en el recubrimiento metálico, el sustrato y los componentes. Un producto tolerante a la desgasificación no garantiza eliminar todos los problemas graves de salida de gases.[5]
Registre el polvo recuperado como variable de proceso
Recuperar el polvo de sobrepulverización no significa que pueda añadirse sin condiciones. La recuperación puede cambiar la distribución de tamaños de partícula y permitir la entrada de restos de cambios de color u otros contaminantes. En los polvos de efecto también hay que considerar una posible separación de los pigmentos metálicos y el polvo base, que puede afectar al aspecto.[2]
Para el producto real, confirme si se permite polvo recuperado y cómo mantener constante la reposición. Registre el uso de polvo virgen y recuperado. No aplique a todos los polvos la proporción recomendada por una guía ni mezcle un polvo del mismo color sin verificar para corregir diferencias de color.
Utilice comparaciones controladas para encontrar la causa y después verifíquela en piezas reales
Cada comparación debe responder a una pregunta conservando las condiciones originales. Por ejemplo, para investigar si la cobertura de una cavidad depende de la orientación de suspensión, compare disposiciones de suspensión con la misma pieza, el mismo lote de polvo y otras condiciones comparables. Al comprobar si mejora la cobertura interior, compruebe también si aumenta el espesor de los bordes exteriores o la variación de espesores.
Si sospecha un curado insuficiente, obtenga primero el perfil térmico real; después compare condiciones de calentamiento dentro del intervalo permitido para el producto y reevalúe el comportamiento mecánico y el aspecto. Si los poros pueden proceder de la desgasificación del sustrato, compare procesos de preparación del sustrato con el mismo polvo y registre la respuesta térmica de cada posición. Los paneles planos y las piezas complejas pueden calentarse de forma distinta; no atribuya erróneamente esa diferencia al polvo.
Conserve piezas defectuosas sin reparar, piezas aceptables, datos de lote y registros de proceso en cada prueba. Cambiar a la vez el polvo, las trayectorias de pistola, el espesor y la temperatura del horno dificulta identificar el cambio eficaz, incluso si mejora el aspecto. Confirme el diagnóstico en muestras repetidas y en la geometría real de la pieza.
La aceptación debe abarcar aspecto, cobertura y montaje
La aceptación de piezas acabadas debe definir, como mínimo, posiciones, métodos y criterios de inspección. Un único panel plano de color no demuestra el espesor dentro de una pestaña de envolvente, el ajuste en una tuerca soldada ni el recorrido eléctrico de un espárrago de puesta a tierra.
| Qué confirmar | Disposiciones de inspección | Registros que deben conservarse |
|---|---|---|
| Color, brillo y textura | Muestra o panel de color aprobados; iluminación, distancia de observación, dirección y superficies visibles acordadas | Producto de polvo, lote, variación de aspecto permitida y posiciones de los defectos |
| Espesor de película y cobertura completa | Elija un método de medición de espesor adecuado al sustrato y la geometría; desmonte o examine secciones transversales en zonas profundas cuando sea necesario | Mapa de posiciones, lecturas individuales, comprobaciones del instrumento y criterios locales; en sistemas multicapa, indique el espesor total o los resultados por capa |
| Curado y comportamiento mecánico | Compare el perfil térmico con la TDS y utilice las comprobaciones de adherencia, doblado o impacto exigidas por la aplicación | Historial térmico, posiciones de ensayo, método y edición, estado de las probetas y posición de la separación |
| Ajuste y contacto eléctrico | Comprobaciones de agujeros y roscas acabados, posicionamiento, sellado y electricidad en el montaje final | Zonas que deben quedar sin recubrir, método de enmascarado, dimensiones después del tratamiento, condiciones de fijación y resultados |
| Protección ambiental | Elija ensayos según la exposición real a humedad, limpieza, sol o corrosión | Sistema completo de recubrimiento, estado de las probetas, condiciones de exposición y criterios de fallo |
Confirme la calibración, verificación y ajuste de la medición magnética o por corrientes de Foucault según el instrumento y el método aplicable. Los bordes, superficies curvas, agujeros pequeños y superficies rugosas pueden afectar a las lecturas. Una sola lectura o un promedio global no sustituyen los resultados en posiciones críticas.[6]
Los recubrimientos en polvo ocupan espacio de acoplamiento. Cuando el recubrimiento se forma realmente a ambos lados de un agujero, la suma de los espesores curados de ambos lados permite estimar la reducción del diámetro. Esa relación geométrica por sí sola no determina la aceptación de una rosca. Compruebe la pieza acabada con los calibres o las condiciones de montaje exigidos. Relacione en el plano y el proceso los agujeros, las superficies de sellado y los puntos de puesta a tierra que necesitan enmascarado.
Una película orgánica de polvo convencional no debe considerarse una superficie fiable de contacto eléctrico. Después de reservar una zona de contacto o especificar un tratamiento local, verifique el recorrido eléctrico con las condiciones finales de fijación y considere la protección de las zonas expuestas. Una buena puesta a tierra del bastidor durante la pulverización no demuestra una puesta a tierra aceptable en el conjunto acabado.[3][5]
Elija un método de ensayo de adherencia aplicable. Las clasificaciones de corte y cinta de ASTM D3359 no proporcionan una fuerza absoluta de fallo de la interfaz y el método no es técnicamente equivalente a ISO 2409. El fallo de un sistema multicapa puede producirse entre capas; el informe debe identificar dónde ocurrió realmente la separación.[7]
Evalúe por separado la resistencia a la corrosión y a la intemperie según la aplicación. La niebla salina permite comparaciones en un entorno controlado. ASTM B117 no define automáticamente la duración de exposición ni los criterios de aceptación de un producto concreto, y un resultado aislado no puede convertirse en años de uso exterior.[9]
Antes del retrabajo, determine qué capas pueden conservarse
La reparación local del aspecto, el retoque de pintura, la reaplicación de polvo y el decapado seguido de recubrimiento resuelven problemas diferentes. La posibilidad de conservar la película existente depende de la profundidad del defecto, el estado de la interfaz, la compatibilidad y los requisitos de servicio. Cubrir una depresión no demuestra que se hayan eliminado la contaminación o los poros situados debajo.
La reaplicación de polvo sobre una película curada también depende del comportamiento aislante y electrostático de la capa existente, por lo que no pueden reutilizarse sin más los ajustes de la pieza desnuda.[2] Para recubrir de nuevo, confirme la limpieza, la preparación superficial necesaria, el espesor acumulado y el horneado adicional. Para reparaciones locales, reevalúe color, protección y funciones correspondientes.
Si existe desprendimiento generalizado, fallo entre capas o corrosión bajo la película, defina primero qué debe eliminarse y después evalúe si el sustrato, el recubrimiento metálico y las dimensiones siguen siendo utilizables. Consulte la guía de desprendimiento y adherencia de pintura horneada sobre metal para una investigación más completa. Conserve el lote original, el número de ciclos de retrabajo y los nuevos resultados de aceptación de las piezas retrabajadas.
Empiece por la aplicación y el plano para definir los requisitos
Envíe un plano, un croquis o una fotografía con el material, la aplicación, la cantidad prevista y las posiciones de superficies de aspecto, cavidades, agujeros de acoplamiento, roscas, sellos y contactos eléctricos. Si existe un defecto, indique en qué etapa se detectó e incluya fotografías anteriores a la reparación. Marque los requisitos aún no decididos de polvo, espesor o ensayo como «por confirmar», para poder discutir muestras, aceptación y ofertas a partir de la pieza real.
- [1] PPG Coatings Services — Powder Coating Process Specifics
- [2] TIGER Coatings — Tips & Tricks for Powder Coating: Troubleshooting Guide (01-2022)
- [3] Nordson — Powder Coating System Troubleshooting Guide, PWL-14-3292 (2014)
- [4] Powder Coated Tough — Ask the Experts (September–October 2024), republished by Gema
- [5] PPG Powder Coatings — FAQ: cure curves, cure checks, storage and outgassing
- [6] ASTM D7091-22 — Nondestructive Measurement of Dry Film Thickness
- [7] ASTM D3359-23 — Rating Adhesion by Tape Test
- [8] ASTM D5402-19(2024) — Solvent Resistance of Organic Coatings Using Solvent Rubs
- [9] ASTM B117-26a — Operating Salt Spray (Fog) Apparatus
- [10] IFS Coatings — Powder Coating Troubleshooting Guide
- [11] IFS Coatings — Appearance Issues in Powder Coating: Picture Framing
- [12] Axalta — Problems on the coated object: Levelling (orange peel)