Un capot sec, un support extérieur et un boîtier fréquemment lavé n’ont pas les mêmes besoins en matériau. Repérez l’eau, les dépôts et les dommages de manutention, puis comparez la façon dont chaque pièce finie y répond.
Le revêtement de zinc et le film passif de l’inox protègent différemment
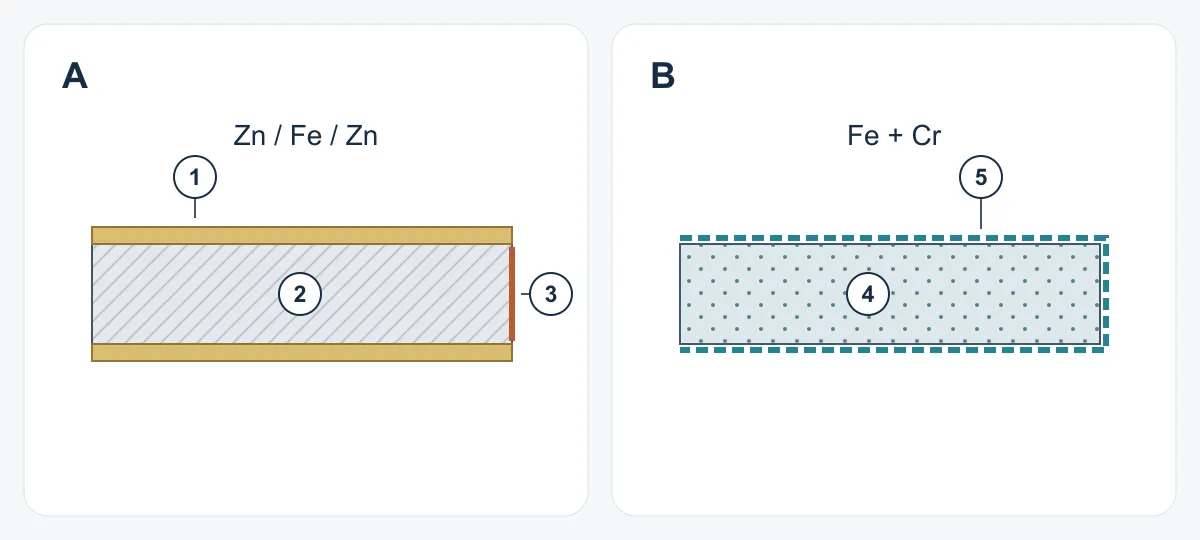
La tôle galvanisée associe une âme en acier à du zinc. Le revêtement forme une barrière et peut se corroder préférentiellement pour protéger l’acier nu voisin. La protection d’un chant coupé est limitée par l’état du revêtement, la largeur d’acier exposée et l’environnement. [5]
L’acier inoxydable contient du chrome dans tout l’alliage. Un film passif mince se forme en surface et peut se reformer sur le métal propre dans des conditions oxydantes adaptées. La découpe expose davantage d’alliage inoxydable, mais la résistance à la corrosion dépend toujours de la nuance, de la surface et de l’exposition ; les chlorures, la température et les crevasses peuvent mettre cette protection en défaut. [4]
À une ouverture pour connecteur, la découpe d’un acier prérevêtu expose le matériau de base et exige d’examiner la protection du chant. Un chant coupé dans l’inox reste constitué d’alliage inoxydable, mais ses bavures, sa contamination et l’assemblage autour doivent également être examinés. Comparez ces détails finis : les deux tôles n’ont pas la même couche protectrice.
Définissez le procédé de galvanisation exigé par le plan
La tôle galvanisée à chaud en continu reçoit son revêtement avant que le flan soit découpé et formé. La galvanisation à chaud par lots recouvre une pièce après sa fabrication. Ces procédés ne sont pas interchangeables par le simple ajout du mot « galvanisé » sur la commande. L’ordre des opérations change les chants et les assemblages présents lors de l’application du revêtement. [1]
La tôle électrozinguée reçoit du zinc par un procédé électrolytique, qui produit généralement un revêtement mince et uniforme. Ce procédé ne garantit pas les mêmes performances de corrosion ou de formage qu’une tôle galvanisée à chaud en continu. Précisez le revêtement et l’état de surface ; une abréviation commerciale peut laisser ces exigences en suspens. [3]
Pour un capot en tôle prérevêtue, indiquez la finition des ouvertures et des zones assemblées. Pour un revêtement appliqué après fabrication, examinez les trous, les ajustements et la séquence de montage. Identifiez le procédé chiffré pour que le plan, l’échantillon et les pièces de production décrivent la même construction.
Affinez le choix selon l’exposition et l’entretien
Décrivez la présence réelle d’eau : pluie, condensation, lavage, dépôts de sel ou liquide retenu dans un assemblage. Ajoutez l’accès prévu pour le nettoyage et l’aspect exigé. Une utilisation « intérieure » peut inclure de la condensation ; une utilisation « extérieure » peut correspondre à des expositions très différentes. Le choix de matériau devient utile lorsque ces conditions sont rattachées à des zones précises du plan.
| Condition de la pièce | À examiner pour l’acier galvanisé | À examiner pour l’acier inoxydable |
|---|---|---|
| Capot généralement sec, manutention occasionnelle | Type de revêtement, rayures, chants exposés et système de peinture requis | Nuance, finition spécifiée et contamination liée à la manutention |
| Humidité récurrente ou dépôts de sel | État du revêtement et protection de l’acier nu ; ne présumez pas une protection illimitée des chants coupés [5] | Adéquation de la nuance, température, dépôts et assemblages humides confinés [4] |
| Face peinte avec exigence d’aspect | Prétraitement compatible avec la surface de zinc et la peinture choisie [2] | Aspect convenu et tout traitement de surface supplémentaire |
| Recouvrement humide ou liaison par fixation | Liquide piégé, état du zinc et contact avec d’autres métaux [6] | Géométrie des crevasses, drainage et contact avec d’autres métaux [4][6] |
Si l’inox reste une option, utilisez le guide des nuances pour comparer 304 et 316 à l’exposition connue. Si une pièce existante présente déjà des traces de rouille, examinez leur emplacement avant de conclure qu’un changement de matériau est le seul remède.
Examinez le matériau après découpe, pliage et soudage
Une éprouvette plane ne présente pas les détails ajoutés par la fabrication. Sur une tôle revêtue, le comportement au formage dépend de la nuance de l’acier de base, du revêtement, de l’épaisseur, de la géométrie des outils et de la lubrification. Examinez les plis serrés et les zones embouties selon l’état final requis du revêtement, plutôt que d’appliquer une règle universelle de pliage à toutes les tôles galvanisées. [2]
Le soudage par fusion peut affecter la protection de zinc autour d’un assemblage ; l’examen du plan et du procédé doit donc traiter la protection requise après soudage. Pour l’inox, le comportement de la soudure dépend de l’alliage et du mode opératoire de soudage. Précisez l’état final de l’assemblage et de la surface, y compris les zones qui deviendront inaccessibles après montage. [2][8]
Exemple : un boîtier peint comporte un angle soudé et un couvercle amovible. Comparez l’angle après la séquence complète de soudage et de finition, et le chant du couvercle après des montages répétés. La face visible seule ne permet pas de savoir si l’angle caché, les points de contact et les surfaces d’étanchéité satisfont à la même exigence.
Les assemblages humides exigent des choix de contact et de drainage
Des métaux différents peuvent former un couple galvanique lorsqu’ils sont reliés électriquement et qu’un électrolyte est présent. Le rapport des surfaces mouillées compte : une petite surface anodique reliée à une grande surface cathodique peut subir des conditions plus sévères. Examinez l’acier galvanisé assemblé à de l’inox ou à d’autres métaux selon le contact réel, le mouillage et le rapport des surfaces. [6]
Sur un support boulonné sous un capot, l’eau peut entrer autour de la fixation et rester entre les faces en recouvrement malgré un extérieur sec. Repérez cette zone pour examiner le drainage, l’étanchéité ou l’assemblage ; changer la catégorie de tôle ne résout pas le piégeage de l’eau.
L’isolation électrique peut aider à maîtriser le contact entre métaux différents, mais l’isolation proposée doit aussi satisfaire aux exigences structurelles, électriques et fonctionnelles. Un point de mise à la terre, par exemple, nécessite de définir la connexion requise. Coordonnez la maîtrise de la corrosion avec la fonction de l’assemblage ; une rondelle ou un joint doit être évalué comme élément de l’ensemble. [6]
La résistance mécanique et l’ajustement dépendent de la nuance et de la géométrie spécifiées
Ne classez pas la résistance mécanique selon les seules catégories « galvanisé » et « inoxydable ». Obtenez les propriétés de l’acier de base ou de l’alliage spécifié dans son état de livraison. Vérifiez la charge, l’épaisseur et la géométrie, et adaptez le formage et l’assemblage à cet état du matériau.
Pour un support, identifiez la direction de la charge et le pli, le trou ou l’assemblage qui la reprend. Pour un capot, identifiez la déformation qui perturberait un joint d’étanchéité ou un connecteur. Examinez ces fonctions avec toute substitution proposée et tout changement de fabrication. Une épaisseur identique ou une meilleure description de la résistance à la corrosion ne suffit pas à approuver un substitut.
Comparez le coût d’une pièce complète acceptée
Demandez des devis comparables pour la même révision du plan, les mêmes quantités, critères d’acceptation et modalités de livraison. Le prix d’achat de la tôle n’est qu’un élément. Ajoutez les opérations nécessaires pour atteindre l’état fini, puis examinez les hypothèses qui pourraient évoluer si la conception ou le volume de commande change.
Présentez explicitement les alternatives pour que l’acheteur puisse comparer les économies apparentes aux besoins supplémentaires de finition, de contrôle ou d’entretien. Lorsque l’entretien futur est incertain, indiquez les hypothèses et comparez des scénarios au lieu d’attribuer des économies non étayées sur la durée d’utilisation.
| Catégorie de coût | Questions pour l’une ou l’autre option de matériau |
|---|---|
| Matériau et utilisation de la tôle | Sur quelle nuance, quelle épaisseur, quel revêtement ou quelle finition porte le prix, et comment le plan de découpe est-il pris en compte ? |
| Découpe, formage et assemblage | Quelles opérations, quels outils ou montages sont inclus pour cette révision et cette quantité commandée ? |
| Surfaces finies | Quelle protection des chants, reprise des soudures, peinture ou autre traitement spécifié est inclus ? |
| Contrôle et acceptation | Les documents matière, échantillons représentatifs et essais requis sont-ils inclus sur la même base ? |
| Emballage, livraison et entretien | La protection de l’aspect, les modalités de livraison et les éventuelles hypothèses d’entretien sont-elles comparables ? |
Validez une pièce représentative et ses zones critiques
Convenez d’un échantillon présentant les détails qui peuvent changer le résultat : un chant coupé, le pli concerné, une soudure représentative de la production et l’assemblage ou la combinaison réelle de fixations. Consignez à ses côtés le matériau proposé et la séquence complète de finition.
Repérez les zones de contrôle et convenez, selon le cas, des critères d’acceptation de l’aspect, des dimensions, de la surface et de la fonction. Un assemblage humide caché peut nécessiter des preuves différentes de celles d’une face visible soumise à des exigences d’aspect. Consignez si l’échantillon représente le procédé de production prévu et identifiez les écarts qui doivent encore être validés.
Les résultats d’essais accélérés au brouillard salin peuvent aider à sélectionner ou comparer des revêtements dans un protocole convenu. Ils ne se convertissent pas directement en années de service réel. Conservez avec le résultat la méthode, l’état de l’échantillon, la durée d’exposition et les défauts évalués, et utilisez des preuves propres à l’application lorsqu’il faut établir le comportement en service. [7]
- [1] GalvInfoNote 2.3 — Galvanisation continue de tôle et galvanisation à chaud par lots
- [2] SSAB — Revêtement galvanisé à chaud
- [3] SSAB — Revêtement électrozingué
- [4] Outokumpu — Résistance à la corrosion de l’acier inoxydable
- [5] GalvInfoNote 3.6 — Protection des chants coupés par le revêtement de zinc
- [6] American Galvanizers Association — Métaux différents en contact
- [7] GalvInfoNote 3.4 — Essais accélérés de corrosion de tôle d’acier revêtue de zinc
- [8] Outokumpu — Soudage de l’acier inoxydable