Kuru bir kapak, dış ortamda kullanılan bir braket ve sık yıkanan bir muhafaza farklı malzeme gereksinimlerine sahiptir. Su, birikinti ve taşıma kaynaklı hasarın bulunduğu yerleri belirleyin; ardından her bitmiş parçanın bunları nasıl ele aldığını karşılaştırın.
Çinko kaplama ve paslanmaz çeliğin pasif filmi farklı yollarla korur
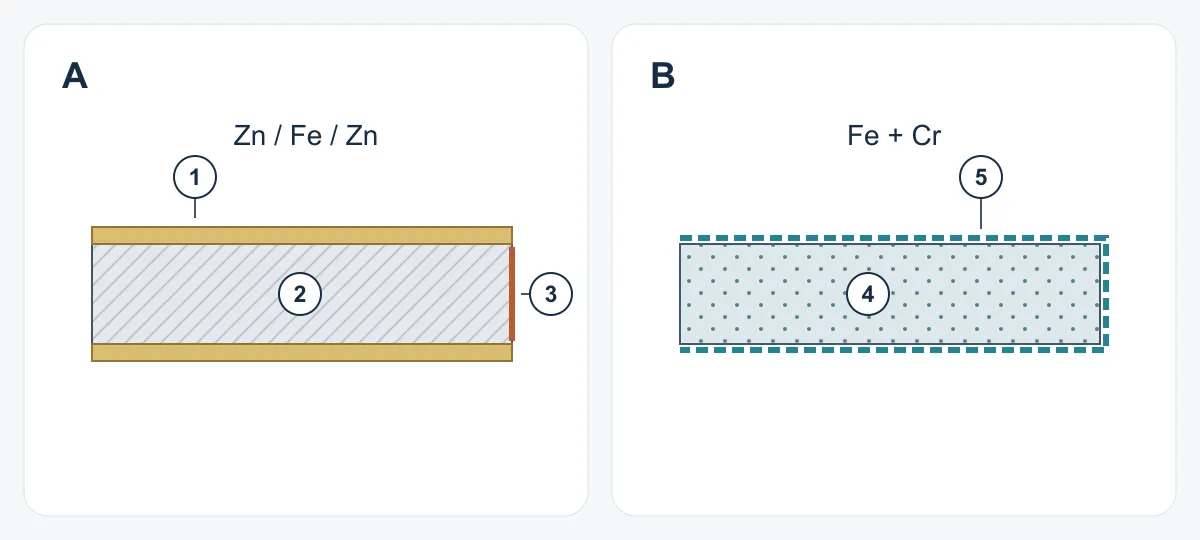
Galvanizli sac, çelik bir ana malzeme ile çinko kaplamayı bir araya getirir. Kaplama bir bariyer oluşturur; çinko, yakındaki açık çeliği koruyacak şekilde çelikten önce korozyona uğrayabilir. Kesilmiş kenardaki koruma; kaplamanın durumuna, açık çeliğin genişliğine ve çevreye bağlı olarak sınırlıdır. [5]
Paslanmaz çelikte krom, alaşımın tamamında bulunur. Yüzeyde ince bir pasif film oluşur ve uygun oksitleyici koşullarda temiz metal üzerinde yeniden oluşabilir. Kesme işlemi daha fazla paslanmaz alaşımı açığa çıkarır; ancak korozyon direnci yine de kaliteye, yüzeye ve maruziyete bağlıdır. Klorürler, sıcaklık ve dar aralıklar bu korumayı zorlayabilir. [4]
Bir konnektör açıklığında, önceden kaplanmış çeliğin kesilmesi ana çeliği açığa çıkarır ve kenar korumasının değerlendirilmesini gerektirir. Paslanmaz çeliğin kesilmiş kenarı aynı alaşım olarak kalır; buna karşılık çapaklar, kirlenme ve çevredeki birleşim yine incelenmelidir. Bu ayrıntıları bitmiş hâlleriyle karşılaştırın; iki sacın koruyucu yüzey yapısı aynı değildir.
Teknik resimde hangi galvanizleme sürecinin istendiğini tanımlayın
Sürekli sıcak daldırma ile kaplanan sac, taslak kesilip şekillendirilmeden önce kaplanır. Parti hâlinde sıcak daldırma galvanizleme ise imal edilmiş parçayı imalat sonrasında kaplar. Satın alma siparişine yalnızca “galvanizli” yazılması, bu süreçlerin birbirinin yerine kullanılmasına yetmez. İşlem sırası, kaplama uygulanırken hangi kenarların ve birleşimlerin mevcut olduğunu değiştirir. [1]
Elektrogalvanizli sac, elektrolitik işlemle çinko kaplanır; bu yöntem genellikle ince ve homojen bir kaplama sağlar. Bu süreç, sürekli sıcak daldırma ile kaplanmış sacla aynı korozyon veya şekillendirme performansını garanti etmez. Kaplamayı ve yüzey durumunu belirtin; ticari bir kısaltma bu gereksinimleri açık bırakabilir. [3]
Önceden kaplanmış sacdan bir kapakta, açıklıklar ve birleştirilen bölgeler için yüzey işlemini tanımlayın. İmalat sonrası kaplamada delikleri, geçmeleri ve montaj sırasını inceleyin. Teklifte hangi sürecin yer aldığını belirleyin; böylece teknik resim, numune ve üretim parçaları aynı yapıyı tarif eder.
Seçimi daraltmak için maruziyet ve bakım koşullarını kullanın
Gerçek ıslanma biçimini tarif edin: yağmur, yoğuşma, yıkama, tuz birikintileri veya bir birleşimde tutulan sıvı. Temizleme erişimini ve görünüm gereksinimini ekleyin. “İç ortam” yoğuşma içerebilir; “dış ortam” ise çok farklı maruziyetleri tarif edebilir. Bu koşullar teknik resimdeki belirli konumlarla ilişkilendirildiğinde malzeme seçimi anlam kazanır.
| Parçanın koşulu | Galvanizli çelikte incelenecekler | Paslanmaz çelikte incelenecekler |
|---|---|---|
| Çoğunlukla kuru kapak, ara sıra taşıma ve elleçleme | Kaplama türü, çizikler, açık kenarlar ve gereken boya sistemi | Kalite, belirtilen yüzey işlemi ve taşıma sırasında bulaşan kirleticiler |
| Tekrarlayan nem veya tuz birikintileri | Kaplama durumu ve açık çelikte koruma; kesilmiş kenarda sınırsız koruma varsaymayın [5] | Kalitenin uygunluğu, sıcaklık, birikintiler ve ortamla alışverişi kısıtlayan ıslak birleşimler [4] |
| Boyalı görünür yüzey | Çinko yüzeye ve seçilen boyaya uygun ön işlem [2] | Kararlaştırılan görünüm ve varsa ek yüzey işlemi |
| Islak bindirme veya bağlantı elemanı birleşimi | Tutulan sıvı, çinkonun durumu ve diğer metallerle temas [6] | Aralık geometrisi, drenaj ve diğer metallerle temas [4][6] |
Paslanmaz çelik seçenekler arasında kalıyorsa, 304 ve 316 kalitelerini bilinen maruziyete göre karşılaştırmak için ayrı kalite rehberini kullanın. Mevcut bir parçada pas izleri varsa, malzeme değiştirmenin tek çözüm olduğuna karar vermeden önce izlerin konumunu araştırın.
Malzemeyi kesme, bükme ve kaynak sonrasında kontrol edin
Düz bir test numunesi, imalatın eklediği ayrıntıları içermez. Kaplanmış sacın şekillendirme davranışı; ana çeliğin kalitesine, kaplamaya, kalınlığa, takım geometrisine ve yağlamaya bağlıdır. Tüm galvanizli saclara tek bir evrensel büküm kuralı atamak yerine, dar bükümleri ve çekilmiş bölgeleri gereken bitmiş kaplama durumuna göre inceleyin. [2]
Ergitme kaynağı, birleşimin çevresindeki çinko korumasını etkileyebilir. Bu nedenle teknik resim ve süreç değerlendirmesi, kaynak sonrasında gereken korumayı ele almalıdır. Paslanmaz çelikte ise kaynak performansı alaşıma ve kaynak prosedürüne bağlıdır. Montajdan sonra erişilemez hâle gelecek alanlar dâhil, bitmiş birleşimi ve yüzey durumunu belirtin. [2][8]
Örnek: boyalı bir muhafazada kaynaklı bir köşe ve sökülebilir bir kapak bulunuyor. Köşeyi tüm kaynak ve yüzey işlemleri tamamlandıktan sonra, kapak kenarını ise tekrarlanan montajlardan sonra karşılaştırın. Yalnızca görünür yüzey, gizli köşenin, temas noktalarının ve sızdırmazlık yüzeylerinin aynı gereksinimi karşılayıp karşılamadığını göstermez.
Islak montajlarda temas ve drenaj kararları gerekir
Farklı metaller, elektriksel olarak bağlı olduklarında ve bir elektrolit bulunduğunda galvanik bir çift oluşturabilir. Islanan yüzey alanlarının oranı önemlidir: büyük bir katodik alana bağlı küçük bir anodik alan daha zorlayıcı koşullarla karşılaşabilir. Paslanmaz çeliğe veya başka metallere bağlanan galvanizli çeliği; gerçek temas, ıslanma ve alan ilişkisine göre değerlendirin. [6]
Bir kapağın altına cıvatalanmış brakette su, bağlantı elemanının çevresinden girip dış yüzey kuru olsa bile bindirme yüzeyleri arasında kalabilir. Bu konumu drenaj, sızdırmazlık veya birleşim değerlendirmesi için işaretleyin; sac kategorisini değiştirmek su birikmesini çözmez.
Elektriksel yalıtım, farklı metallerin temasını kontrol etmeye yardımcı olabilir; ancak önerilen yalıtım yine de yapısal, elektriksel ve işlevsel gereksinimleri karşılamalıdır. Örneğin bir topraklama noktası için gereken bağlantı tanımlanmalıdır. Korozyon kontrolünü birleşimin amacıyla birlikte değerlendirin; pul veya conta, montajın bir parçası olarak incelenmelidir. [6]
Dayanım ve montaj uyumu, belirtilen kaliteye ve geometriye bağlıdır
Dayanımı “galvanizli” ve “paslanmaz” adlarına göre sıralamayın. Belirtilen ana çeliğin veya alaşımın tedarik edildiği durumdaki özelliklerini edinin. Yükü, kalınlığı ve geometriyi kontrol edin; şekillendirme ve birleştirme seçimlerini malzemenin bu durumuyla eşleştirin.
Bir brakette yükün yönünü ve yükü taşıyan bükümü, deliği veya birleşimi belirleyin. Bir kapakta, contayı veya konnektörü olumsuz etkileyecek sehimi belirleyin. Önerilen malzeme ikamesini ve imalat değişikliğini bu işlevlerle birlikte inceleyin. Aynı kalınlık veya daha iyi bir korozyon tanımı, ikame malzemeyi onaylamak için yeterli değildir.
Kabul koşullarını karşılayan tamamlanmış parçanın maliyetini karşılaştırın
Aynı teknik resim revizyonu, miktarlar, kabul kriterleri ve teslimat düzeni için karşılaştırılabilir teklifler isteyin. Sacın satın alma fiyatı girdilerden yalnızca biridir. Bitmiş duruma ulaşmak için gereken işlemleri ekleyin; ardından tasarım veya sipariş büyüklüğü değiştiğinde hangi varsayımların değişebileceğini inceleyin.
Alıcının görünen tasarrufu ek yüzey işlemi, muayene veya bakımla karşılaştırabilmesi için alternatifleri açıkça gösterin. Gelecekteki bakım belirsizse, kullanım ömrü boyunca dayanaksız tasarruflar yazmak yerine varsayımları belirtin ve senaryoları karşılaştırın.
| Maliyet kategorisi | Her iki malzeme süreci için sorular |
|---|---|
| Malzeme ve sac kullanım verimi | Hangi kalite, kalınlık, kaplama veya yüzey işlemi fiyatlandırılıyor; taslakların sac üzerindeki yerleşimi nasıl ele alınıyor? |
| Kesme, şekillendirme ve birleştirme | Bu revizyon ve sipariş miktarı için hangi işlemler, takımlar veya fikstürler dâhil? |
| Bitmiş yüzeyler | Hangi kenar koruması, kaynak temizliği, boya veya belirtilen diğer işlemler dâhil? |
| Muayene ve kabul | Malzeme kayıtları, temsilî numuneler ve gereken testler aynı esasla dâhil mi? |
| Ambalajlama, teslimat ve bakım | Görünümün korunması, teslimat düzeni ve varsa bakım varsayımları karşılaştırılabilir mi? |
Temsilî parçayı ve kritik bölgelerini kabul sürecine alın
Sonucu değiştirebilecek ayrıntıları içeren bir numune üzerinde anlaşın: kesilmiş kenar, ilgili büküm, üretimi temsil eden bir kaynak ve gerçek birleşim veya bağlantı elemanı kombinasyonu. Önerilen malzemeyi ve tüm yüzey işlemi sürecini numuneyle birlikte kaydedin.
Muayene konumlarını işaretleyin ve gerektiği ölçüde görünüm, boyut, yüzey ve işlev için kabul koşullarını kararlaştırın. Gizli ve ıslak bir birleşim, açıkta kalan görünür bir yüzeyden farklı kanıtlar gerektirebilir. Numunenin hedeflenen üretim sürecini temsil edip etmediğini kaydedin; hâlâ doğrulanması gereken farklılıkları belirleyin.
Hızlandırılmış tuz püskürtme sonuçları, kararlaştırılmış bir test düzeninde kaplamaları elemek veya karşılaştırmak için yardımcı olabilir. Bu sonuçlar doğrudan sahadaki kullanım yıllarına çevrilemez. Yöntemi, numune durumunu, maruziyet süresini ve değerlendirilen kusurları sonuçla birlikte tutun; hizmet performansının belirlenmesi gerektiğinde uygulamaya özgü kanıtlar kullanın. [7]
- [1] GalvInfoNote 2.3 — Sürekli sac galvanizleme ve parti hâlinde sıcak daldırma galvanizleme
- [2] SSAB — Sıcak daldırma galvaniz kaplama
- [3] SSAB — Elektrogalvaniz kaplama
- [4] Outokumpu — Paslanmaz çeliğin korozyon direnci
- [5] GalvInfoNote 3.6 — Çinko kaplamanın kesilmiş kenarı koruması
- [6] Amerikan Galvanizciler Birliği — Farklı metallerin teması
- [7] GalvInfoNote 3.4 — Çinko kaplı çelik sacın hızlandırılmış korozyon testi
- [8] Outokumpu — Paslanmaz çelik kaynağı