Una tapa seca, un soporte exterior y una carcasa que se lava con frecuencia tienen necesidades de material distintas. Localice el agua, los depósitos y los daños por manipulación, y compare cómo los aborda cada pieza terminada.
El recubrimiento de zinc y la película pasiva del inoxidable protegen de formas distintas
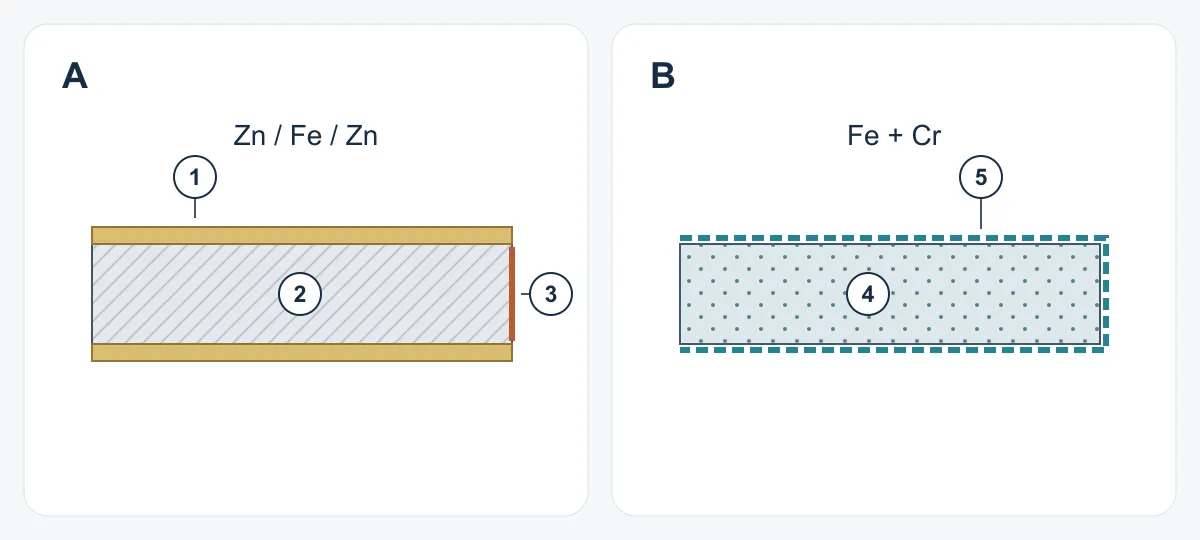
La chapa galvanizada combina un núcleo de acero con zinc. El recubrimiento actúa como barrera y puede corroerse de forma preferente para proteger el acero expuesto cercano. La protección del borde cortado está limitada por el estado del recubrimiento, la anchura del acero expuesto y el ambiente. [5]
El acero inoxidable contiene cromo en toda la aleación. En su superficie se forma una película pasiva fina, que puede volver a formarse sobre metal limpio en condiciones oxidantes adecuadas. Al cortar se expone más aleación inoxidable, pero la resistencia a la corrosión sigue dependiendo del grado, la superficie y la exposición; los cloruros, la temperatura y las rendijas pueden comprometer esa protección. [4]
En una abertura para un conector, cortar acero previamente recubierto deja expuesto el material base y requiere revisar la protección del borde. El corte del inoxidable sigue siendo aleación inoxidable, aunque también hay que revisar las rebabas, la contaminación y la unión que lo rodea. Compare estos detalles terminados: las dos chapas no tienen la misma capa protectora.
Defina qué proceso de galvanizado exige el plano
La chapa recubierta por inmersión en caliente en continuo recibe el recubrimiento antes de cortar y conformar la pieza en bruto. El galvanizado por inmersión en caliente por lotes recubre una pieza ya fabricada. Estos procesos no son intercambiables por el mero hecho de escribir «galvanizado» en el pedido. El orden del proceso cambia qué bordes y uniones existen cuando se aplica el recubrimiento. [1]
La chapa electrogalvanizada recibe zinc mediante un proceso electrolítico, que suele producir un recubrimiento fino y uniforme. Este proceso no garantiza el mismo comportamiento frente a la corrosión ni en el conformado que la chapa galvanizada por inmersión en caliente en continuo. Especifique el recubrimiento y el estado superficial; una abreviatura comercial puede dejar estos requisitos sin resolver. [3]
Para una tapa hecha con chapa previamente recubierta, indique el acabado de las aberturas y de las zonas unidas. Si el recubrimiento se aplica después de fabricar, revise los agujeros, los ajustes y la secuencia de montaje. Identifique el proceso incluido en la oferta para que el plano, la muestra y las piezas de producción describan la misma construcción.
Acote la elección según la exposición y el mantenimiento
Describa cómo se moja realmente la pieza: lluvia, condensación, lavado, depósitos de sal o líquido retenido en una unión. Añada el acceso previsto para limpiar y el aspecto requerido. «Interior» puede incluir condensación; «exterior» puede describir exposiciones muy diferentes. La elección de material resulta útil cuando estas condiciones se vinculan a zonas concretas del plano.
| Condición de la pieza | Qué revisar en el acero galvanizado | Qué revisar en el acero inoxidable |
|---|---|---|
| Tapa mayormente seca, manipulación ocasional | Tipo de recubrimiento, arañazos, bordes expuestos y sistema de pintura requerido | Grado, acabado especificado y contaminación durante la manipulación |
| Humedad recurrente o depósitos de sal | Estado del recubrimiento y protección del acero expuesto; no suponga una protección ilimitada de los bordes cortados [5] | Idoneidad del grado, temperatura, depósitos y uniones húmedas confinadas [4] |
| Cara pintada con requisitos de aspecto | Pretratamiento compatible con la superficie de zinc y la pintura elegida [2] | Aspecto acordado y cualquier tratamiento superficial adicional |
| Solape húmedo o conexión con elementos de fijación | Líquido retenido, estado del zinc y contacto con otros metales [6] | Geometría de las rendijas, drenaje y contacto con otros metales [4][6] |
Si el inoxidable sigue siendo una opción, utilice la guía de grados para comparar 304 y 316 según la exposición conocida. Si una pieza existente ya presenta manchas de óxido, investigue su ubicación antes de decidir que cambiar el material es la única solución.
Revise el material después de cortar, plegar y soldar
Una probeta plana no incluye los detalles que añade la fabricación. En la chapa recubierta, el comportamiento durante el conformado depende del grado del acero base, el recubrimiento, el espesor, la geometría del utillaje y la lubricación. Revise los pliegues cerrados y las zonas embutidas según el estado final requerido del recubrimiento, en lugar de aplicar una regla universal de plegado a toda la chapa galvanizada. [2]
La soldadura por fusión puede afectar a la protección de zinc alrededor de la unión; por ello, la revisión del plano y del proceso debe abordar la protección requerida después de soldar. En el inoxidable, el comportamiento de la soldadura depende de la aleación y del procedimiento de soldadura. Especifique el estado final de la unión y de la superficie, incluidas las zonas que quedarán inaccesibles después del montaje. [2][8]
Ejemplo: una carcasa pintada tiene una esquina soldada y una tapa desmontable. Compare la esquina después de completar la secuencia de soldadura y acabado, y el borde de la tapa después de montajes repetidos. La cara visible por sí sola no permite saber si la esquina oculta, los puntos de contacto y las superficies de sellado cumplen el mismo requisito.
En los conjuntos húmedos hay que definir el contacto y el drenaje
Los metales diferentes pueden formar un par galvánico cuando están conectados eléctricamente y hay un electrolito. La relación entre las áreas mojadas importa: una pequeña área anódica conectada a una gran área catódica puede afrontar condiciones más exigentes. Revise las uniones del acero galvanizado con inoxidable u otros metales según el contacto real, la humectación y la relación entre áreas. [6]
En un soporte atornillado debajo de una tapa, el agua puede entrar alrededor del elemento de fijación y permanecer entre las caras solapadas aunque el exterior esté seco. Marque esa zona para revisar el drenaje, el sellado o la unión; cambiar la categoría de chapa no resuelve la retención de agua.
El aislamiento eléctrico puede ayudar a controlar el contacto entre metales diferentes, pero la solución propuesta debe cumplir también los requisitos estructurales, eléctricos y funcionales. Por ejemplo, hay que definir la conexión necesaria en un punto de puesta a tierra. Coordine el control de la corrosión con la función de la unión; una arandela o junta debe evaluarse como parte del conjunto. [6]
La resistencia mecánica y el ajuste dependen del grado y de la geometría especificados
No clasifique la resistencia mecánica por las etiquetas «galvanizado» e «inoxidable». Obtenga las propiedades del acero base o de la aleación especificados en su estado de suministro. Compruebe la carga, el espesor y la geometría, y adapte el conformado y las uniones a ese estado del material.
En un soporte, identifique la dirección de la carga y el pliegue, agujero o unión que la transmite. En una tapa, identifique la deformación que afectaría a una junta de sellado o a un conector. Revise estas funciones junto con cualquier sustitución propuesta y cambio de fabricación. Igualar el espesor o describir una mayor resistencia a la corrosión no basta para aprobar una sustitución.
Compare el coste de una pieza completa aceptada
Solicite ofertas comparables para la misma revisión del plano, cantidades, criterios de aceptación y programa de entregas. El precio de compra de la chapa es solo uno de los factores. Añada las operaciones necesarias para alcanzar el estado final y examine qué supuestos podrían cambiar si cambia el diseño o el volumen del pedido.
Presente las alternativas de forma explícita para que el comprador pueda valorar el ahorro aparente frente a las necesidades adicionales de acabado, inspección o mantenimiento. Si el mantenimiento futuro es incierto, indique los supuestos y compare escenarios, en lugar de atribuir ahorros de vida útil sin respaldo.
| Categoría de coste | Preguntas para cualquiera de los dos procesos de material |
|---|---|
| Material y aprovechamiento | ¿Qué grado, espesor, recubrimiento o acabado incluye el precio y cómo se considera la distribución de las piezas en la chapa? |
| Corte, conformado y unión | ¿Qué operaciones, utillajes o dispositivos de sujeción se incluyen para esta revisión y cantidad de pedido? |
| Superficies terminadas | ¿Qué protección de bordes, limpieza de soldaduras, pintura u otro tratamiento especificado se incluye? |
| Inspección y aceptación | ¿Se incluyen los registros de material, las muestras representativas y los ensayos requeridos sobre la misma base? |
| Embalaje, entrega y mantenimiento | ¿Son comparables la protección del aspecto, el programa de entregas y los supuestos de mantenimiento? |
Acepte una pieza representativa y revise sus zonas críticas
Acuerde una muestra que incluya los detalles que pueden cambiar el resultado: un borde cortado, el pliegue correspondiente, una soldadura representativa de producción y la unión o combinación real de elementos de fijación. Registre junto a ella el material propuesto y el proceso completo de acabado.
Marque las zonas de inspección y acuerde, según corresponda, la aceptación del aspecto, las dimensiones, la superficie y la función. Una unión húmeda oculta puede necesitar pruebas distintas de una cara visible con requisitos de aspecto. Registre si la muestra representa el proceso de producción previsto e identifique las diferencias que todavía deban validarse.
Los resultados de ensayos acelerados de niebla salina pueden ayudar a seleccionar o comparar recubrimientos dentro de un método de ensayo acordado. No se convierten directamente en años de servicio real. Mantenga asociados al resultado el método, el estado de la muestra, el tiempo de exposición y los defectos evaluados; utilice pruebas específicas de la aplicación cuando sea necesario establecer el comportamiento en servicio. [7]
- [1] GalvInfoNote 2.3 — Galvanizado continuo de chapa y galvanizado por inmersión en caliente por lotes
- [2] SSAB — Recubrimiento galvanizado por inmersión en caliente
- [3] SSAB — Recubrimiento electrogalvanizado
- [4] Outokumpu — Resistencia a la corrosión del acero inoxidable
- [5] GalvInfoNote 3.6 — Protección de bordes cortados mediante el recubrimiento de zinc
- [6] American Galvanizers Association — Metales diferentes en contacto
- [7] GalvInfoNote 3.4 — Ensayos acelerados de corrosión de chapa de acero recubierta de zinc
- [8] Outokumpu — Soldadura de acero inoxidable