Eine trockene Abdeckung, eine Halterung im Freien und ein häufig gereinigtes Gehäuse stellen unterschiedliche Anforderungen an den Werkstoff. Bestimmen Sie, wo Wasser, Ablagerungen und Schäden durch Handhabung auftreten, und vergleichen Sie, wie das jeweilige fertige Bauteil damit umgeht.
Zinküberzug und Passivschicht des Edelstahls schützen auf unterschiedliche Weise
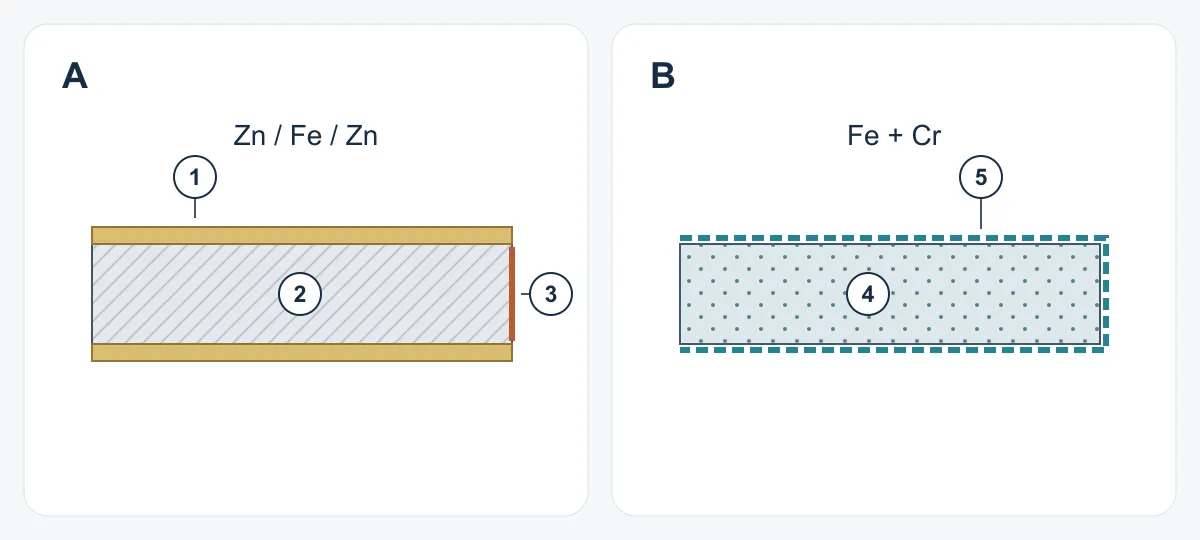
Verzinktes Blech verbindet einen Stahlkern mit Zink. Der Überzug bildet eine Barriere und kann bevorzugt korrodieren, um benachbarten freiliegenden Stahl zu schützen. Der Schutz einer Schnittkante wird durch den Zustand des Überzugs, die Breite des freiliegenden Stahls und die Umgebung begrenzt. [5]
Edelstahl enthält Chrom in der gesamten Legierung. An der Oberfläche bildet sich eine dünne Passivschicht, die sich auf sauberem Metall unter geeigneten oxidierenden Bedingungen neu bilden kann. Beim Schneiden wird weitere Edelstahllegierung freigelegt; die Korrosionsbeständigkeit hängt jedoch weiterhin von Sorte, Oberfläche und Umgebung ab. Chloride, Temperatur und Spalte können diesen Schutz beeinträchtigen. [4]
An einer Öffnung für einen Steckverbinder legt der Schnitt durch vorbeschichteten Stahl das Grundmaterial frei; der Kantenschutz muss deshalb geprüft werden. Eine Schnittfläche in Edelstahl besteht weiterhin aus Edelstahllegierung, doch Grate, Verunreinigungen und die umgebende Verbindung müssen ebenfalls geprüft werden. Vergleichen Sie diese fertig bearbeiteten Merkmale: Die beiden Bleche haben nicht dieselbe schützende Außenschicht.
Legen Sie das in der Zeichnung geforderte Verzinkungsverfahren fest
Kontinuierlich schmelztauchverzinktes Blech erhält seinen Überzug, bevor der Zuschnitt geschnitten und umgeformt wird. Beim Stückverzinken wird das Bauteil nach seiner Fertigung im Zinkbad beschichtet. Diese Fertigungswege lassen sich nicht allein durch den Vermerk „verzinkt“ in der Bestellung gegeneinander austauschen. Die Prozessreihenfolge bestimmt, welche Kanten und Verbindungen beim Aufbringen des Überzugs bereits vorhanden sind. [1]
Elektrolytisch verzinktes Blech erhält Zink durch ein elektrolytisches Verfahren, das üblicherweise einen dünnen, gleichmäßigen Überzug erzeugt. Dieser Fertigungsweg garantiert nicht dasselbe Korrosions- oder Umformverhalten wie kontinuierlich schmelztauchverzinktes Blech. Geben Sie Überzug und Oberflächenzustand an; eine handelsübliche Abkürzung kann diese Anforderungen offenlassen. [3]
Geben Sie bei einer Abdeckung aus vorbeschichtetem Blech an, wie Ausschnitte und Verbindungsbereiche fertig bearbeitet werden. Prüfen Sie bei einer Beschichtung nach der Fertigung Bohrungen, Passungen und Montagefolge. Benennen Sie das angebotene Verfahren, damit Zeichnung, Muster und Serienteile denselben Aufbau beschreiben.
Grenzen Sie die Auswahl anhand von Umgebung und Wartung ein
Beschreiben Sie die tatsächliche Benetzung: Regen, Kondensation, Waschen, Salzablagerungen oder Flüssigkeit, die in einer Verbindung verbleibt. Ergänzen Sie die vorgesehene Zugänglichkeit für die Reinigung und die Anforderungen an das Erscheinungsbild. Auch in Innenräumen kann Kondensation auftreten; Außenanwendungen können sehr unterschiedliche Umgebungen aufweisen. Die Werkstoffwahl wird aussagekräftig, wenn Sie diese Bedingungen konkreten Stellen in der Zeichnung zuordnen.
| Bauteilbedingung | Prüfung bei verzinktem Stahl | Prüfung bei Edelstahl |
|---|---|---|
| Meist trockene Abdeckung, gelegentliche Handhabung | Art des Überzugs, Kratzer, freiliegende Kanten und erforderliches Lackiersystem | Werkstoffsorte, festgelegte Oberfläche und Verunreinigungen durch Handhabung |
| Wiederkehrende Feuchtigkeit oder Salzablagerungen | Zustand des Überzugs und Schutz freiliegender Stahlbereiche; keinen unbegrenzten Schnittkantenschutz voraussetzen [5] | Eignung der Sorte, Temperatur, Ablagerungen und feuchte Verbindungen mit eingeschränktem Austausch [4] |
| Lackierte Sichtfläche | Mit Zinkoberfläche und gewähltem Lack verträgliche Vorbehandlung [2] | Vereinbartes Erscheinungsbild und gegebenenfalls zusätzliche Oberflächenbehandlung |
| Feuchte Überlappung oder Befestigungsverbindung | Eingeschlossene Flüssigkeit, Zustand des Zinks und Kontakt mit anderen Metallen [6] | Spaltgeometrie, Entwässerung und Kontakt mit anderen Metallen [4][6] |
Wenn Edelstahl weiterhin infrage kommt, vergleichen Sie 304 und 316 anhand der bekannten Umgebung mithilfe des speziellen Sortenleitfadens. Weist ein vorhandenes Bauteil bereits Rostspuren auf, untersuchen Sie zuerst deren Lage, bevor Sie einen Werkstoffwechsel als einzige Abhilfe ansehen.
Prüfen Sie den Werkstoff nach Schneiden, Biegen und Schweißen
Eine ebene Probe enthält nicht die Merkmale, die durch die Fertigung hinzukommen. Bei beschichtetem Blech hängt das Umformverhalten von der Sorte des Grundstahls, dem Überzug, der Dicke, der Werkzeuggeometrie und der Schmierung ab. Prüfen Sie enge Biegungen und gezogene Bereiche anhand des geforderten Endzustands des Überzugs, statt eine allgemeine Biegeregel auf jedes verzinkte Blech anzuwenden. [2]
Schmelzschweißen kann den Zinkschutz im Bereich einer Verbindung beeinflussen. Die Zeichnungs- und Prozessprüfung sollte deshalb den erforderlichen Schutz nach dem Schweißen berücksichtigen. Bei Edelstahl hängt das Verhalten der Schweißverbindung von Legierung und Schweißverfahren ab. Legen Sie den Endzustand von Verbindung und Oberfläche fest, auch für Bereiche, die nach der Montage unzugänglich werden. [2][8]
Beispiel: Ein lackiertes Gehäuse hat eine geschweißte Ecke und einen abnehmbaren Deckel. Vergleichen Sie die Ecke nach der vollständigen Schweiß- und Oberflächenbearbeitungsfolge und die Deckelkante nach wiederholter Montage. Die sichtbare Fläche allein zeigt nicht, ob die verdeckte Ecke, Kontaktstellen und Dichtflächen dieselbe Anforderung erfüllen.
Feuchte Baugruppen erfordern Entscheidungen zu Kontakt und Entwässerung
Unterschiedliche Metalle können ein galvanisches Paar bilden, wenn sie elektrisch verbunden sind und ein Elektrolyt vorhanden ist. Das Verhältnis der benetzten Flächen ist relevant: Eine kleine anodische Fläche, die mit einer großen kathodischen Fläche verbunden ist, kann stärker beansprucht werden. Prüfen Sie verzinkten Stahl in Verbindung mit Edelstahl oder anderen Metallen anhand des tatsächlichen Kontakts, der Benetzung und des Flächenverhältnisses. [6]
Bei einer unter einer Abdeckung verschraubten Halterung kann Wasser am Befestigungselement eindringen und zwischen überlappenden Flächen verbleiben, obwohl die Außenseite trocken ist. Markieren Sie diese Stelle für eine Prüfung von Entwässerung, Abdichtung oder Verbindung; ein Wechsel der Blechkategorie beseitigt die Wasseransammlung nicht.
Elektrische Isolation kann helfen, den Kontakt unterschiedlicher Metalle zu begrenzen. Die vorgeschlagene Isolation muss aber weiterhin die mechanischen, elektrischen und funktionalen Anforderungen erfüllen. Bei einem Erdungspunkt muss beispielsweise die erforderliche Verbindung festgelegt werden. Stimmen Sie den Korrosionsschutz auf die Funktion der Verbindung ab; eine Unterlegscheibe oder Dichtung muss als Teil der Baugruppe bewertet werden. [6]
Festigkeit und Passung hängen von festgelegter Sorte und Geometrie ab
Ordnen Sie die Festigkeit nicht allein nach „verzinkt“ und „Edelstahl“ ein. Beschaffen Sie die Eigenschaften des angegebenen Grundstahls oder der Legierung im Lieferzustand. Prüfen Sie Last, Dicke und Geometrie und stimmen Sie Umform- und Fügeverfahren auf diesen Werkstoffzustand ab.
Ermitteln Sie bei einer Halterung die Lastrichtung und die Biegung, Bohrung oder Verbindung, die die Last trägt. Bestimmen Sie bei einer Abdeckung, welche Verformung eine Dichtung oder einen Steckverbinder beeinträchtigen würde. Prüfen Sie diese Funktionen zusammen mit jeder vorgeschlagenen Werkstoffsubstitution und Fertigungsänderung. Gleiche Dicke oder eine bessere Beschreibung der Korrosionsbeständigkeit reichen nicht aus, um einen Ersatz freizugeben.
Vergleichen Sie die Kosten eines vollständigen, abgenommenen Bauteils
Fordern Sie vergleichbare Angebote für denselben Zeichnungsstand, dieselben Mengen, Abnahmekriterien und Lieferabläufe an. Der Einkaufspreis des Blechs ist nur ein Bestandteil. Berücksichtigen Sie die Arbeitsschritte bis zum fertigen Zustand und prüfen Sie, welche Annahmen sich bei einer Änderung des Designs oder der Bestellmenge ändern könnten.
Weisen Sie Alternativen ausdrücklich aus, damit der Einkauf scheinbare Einsparungen gegen zusätzlichen Aufwand für Oberflächenbearbeitung, Prüfung oder Wartung abwägen kann. Ist die spätere Wartung ungewiss, nennen Sie die Annahmen und vergleichen Sie Szenarien, statt unbelegte Einsparungen über die Nutzungsdauer anzusetzen.
| Kostenkategorie | Fragen für beide Werkstoffvarianten |
|---|---|
| Material und Ausnutzung | Welche Sorte, Dicke, welcher Überzug oder Oberflächenzustand ist kalkuliert, und wie wird die Zuschnittanordnung berücksichtigt? |
| Schneiden, Umformen und Fügen | Welche Arbeitsschritte, Werkzeuge oder Vorrichtungen sind für diesen Zeichnungsstand und diese Bestellmenge enthalten? |
| Fertige Oberflächen | Welcher Kantenschutz, welche Schweißnahtnachbearbeitung, Lackierung oder sonstige vorgeschriebene Behandlung ist enthalten? |
| Prüfung und Abnahme | Sind Materialnachweise, repräsentative Muster und erforderliche Prüfungen auf derselben Grundlage enthalten? |
| Verpackung, Lieferung und Wartung | Sind Schutz der Sichtflächen, Lieferablauf und gegebenenfalls Wartungsannahmen vergleichbar? |
Nehmen Sie ein repräsentatives Bauteil und seine kritischen Stellen ab
Vereinbaren Sie ein Muster mit den Merkmalen, die das Ergebnis beeinflussen können: einer Schnittkante, der maßgeblichen Biegung, einer seriennahen Schweißnaht und der tatsächlichen Verbindung oder Befestigungskombination. Dokumentieren Sie dazu den vorgeschlagenen Werkstoff und die vollständige Oberflächenbearbeitungsfolge.
Markieren Sie Prüfstellen und vereinbaren Sie je nach Anwendung die Abnahme von Erscheinungsbild, Maßen, Oberfläche und Funktion. Eine verdeckte feuchte Verbindung kann andere Nachweise erfordern als eine offene Sichtfläche. Halten Sie fest, ob das Muster den vorgesehenen Fertigungsweg abbildet, und benennen Sie Unterschiede, die noch validiert werden müssen.
Ergebnisse beschleunigter Salzsprühprüfungen können helfen, Beschichtungen innerhalb eines vereinbarten Prüfaufbaus auszuwählen oder zu vergleichen. Sie lassen sich nicht direkt in Jahre tatsächlicher Nutzung umrechnen. Halten Sie Verfahren, Probenzustand, Expositionsdauer und bewertete Schäden zusammen mit dem Ergebnis fest und verwenden Sie anwendungsspezifische Nachweise, wenn das Verhalten im Einsatz belegt werden muss. [7]
- [1] GalvInfoNote 2.3 — Kontinuierliches Bandverzinken und Stückverzinken
- [2] SSAB — Schmelztauchverzinkter Überzug
- [3] SSAB — Elektrolytisch verzinkter Überzug
- [4] Outokumpu — Korrosionsbeständigkeit von Edelstahl
- [5] GalvInfoNote 3.6 — Schnittkantenschutz durch Zinküberzüge
- [6] American Galvanizers Association — Kontakt unterschiedlicher Metalle
- [7] GalvInfoNote 3.4 — Beschleunigte Korrosionsprüfung von zinkbeschichtetem Stahlblech
- [8] Outokumpu — Schweißen von Edelstahl