El objetivo del conjunto es estampar. El cierre del troquel realiza la operación; la apertura, la liberación de la pieza, la transferencia y el despeje preparan el siguiente golpe. Las levas deben coordinarse con todo el ciclo.
Cómo transforma la leva un movimiento continuo en una secuencia
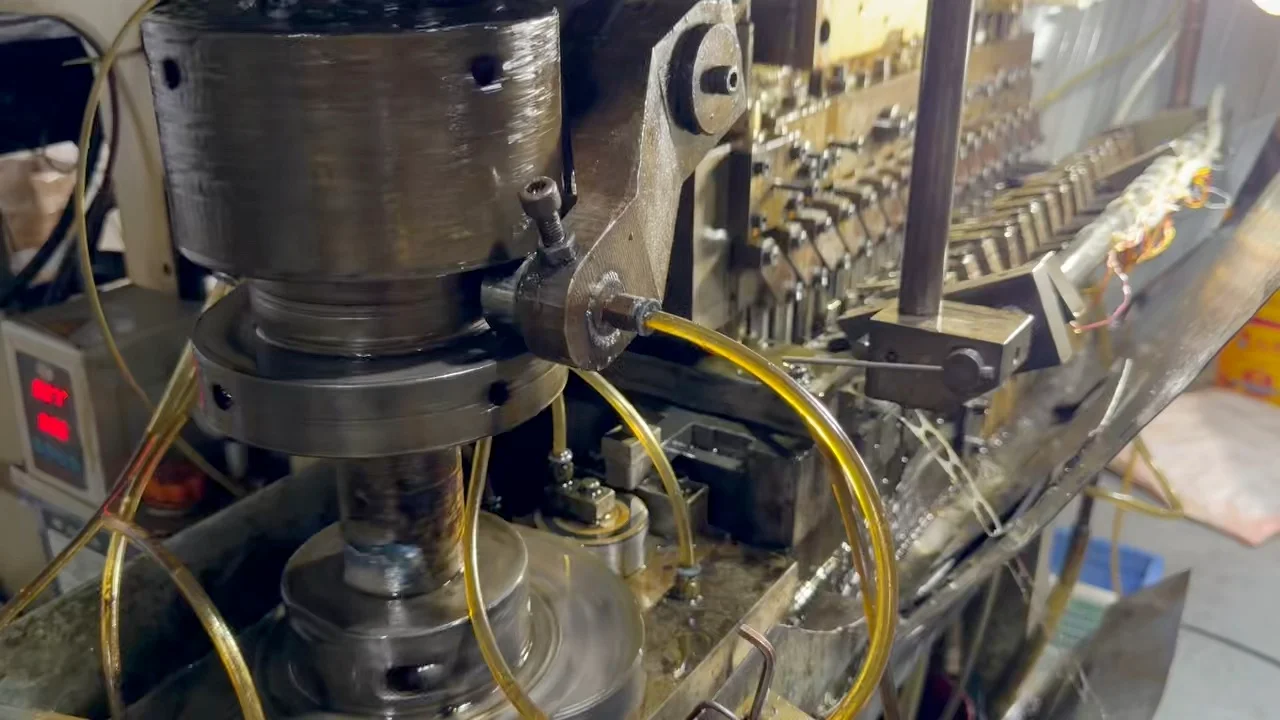
Al girar una leva, un rodillo u otro seguidor recorre su perfil y produce traslación u oscilación. El perfil determina cuándo se mueve, cuánto recorre, dónde permanece inmóvil y cuándo retorna. El texto de mecanismos de Carnegie Mellon describe ascenso, reposo y retorno. [1]
Durante el reposo, la entrada continúa moviéndose mientras un seguidor mantiene su posición prevista. Así, el avance puede esperar a que la pieza supere un elemento de posicionamiento, o mantenerse fijo mientras la pieza desciende y se libera en la estación siguiente.
La geometría de brazos, bielas y guías también determina la carrera de las pinzas. La variación de altura del perfil no equivale necesariamente al desplazamiento final de la pieza.
Pueden emplearse varias levas o ramas cinemáticas para avance, elevación y agarre. Sus fases respecto a una entrada común establecen la secuencia. Ver una sola leva no demuestra que genere todas las acciones.
Cómo se coordinan el estampado y la transferencia accionada por levas
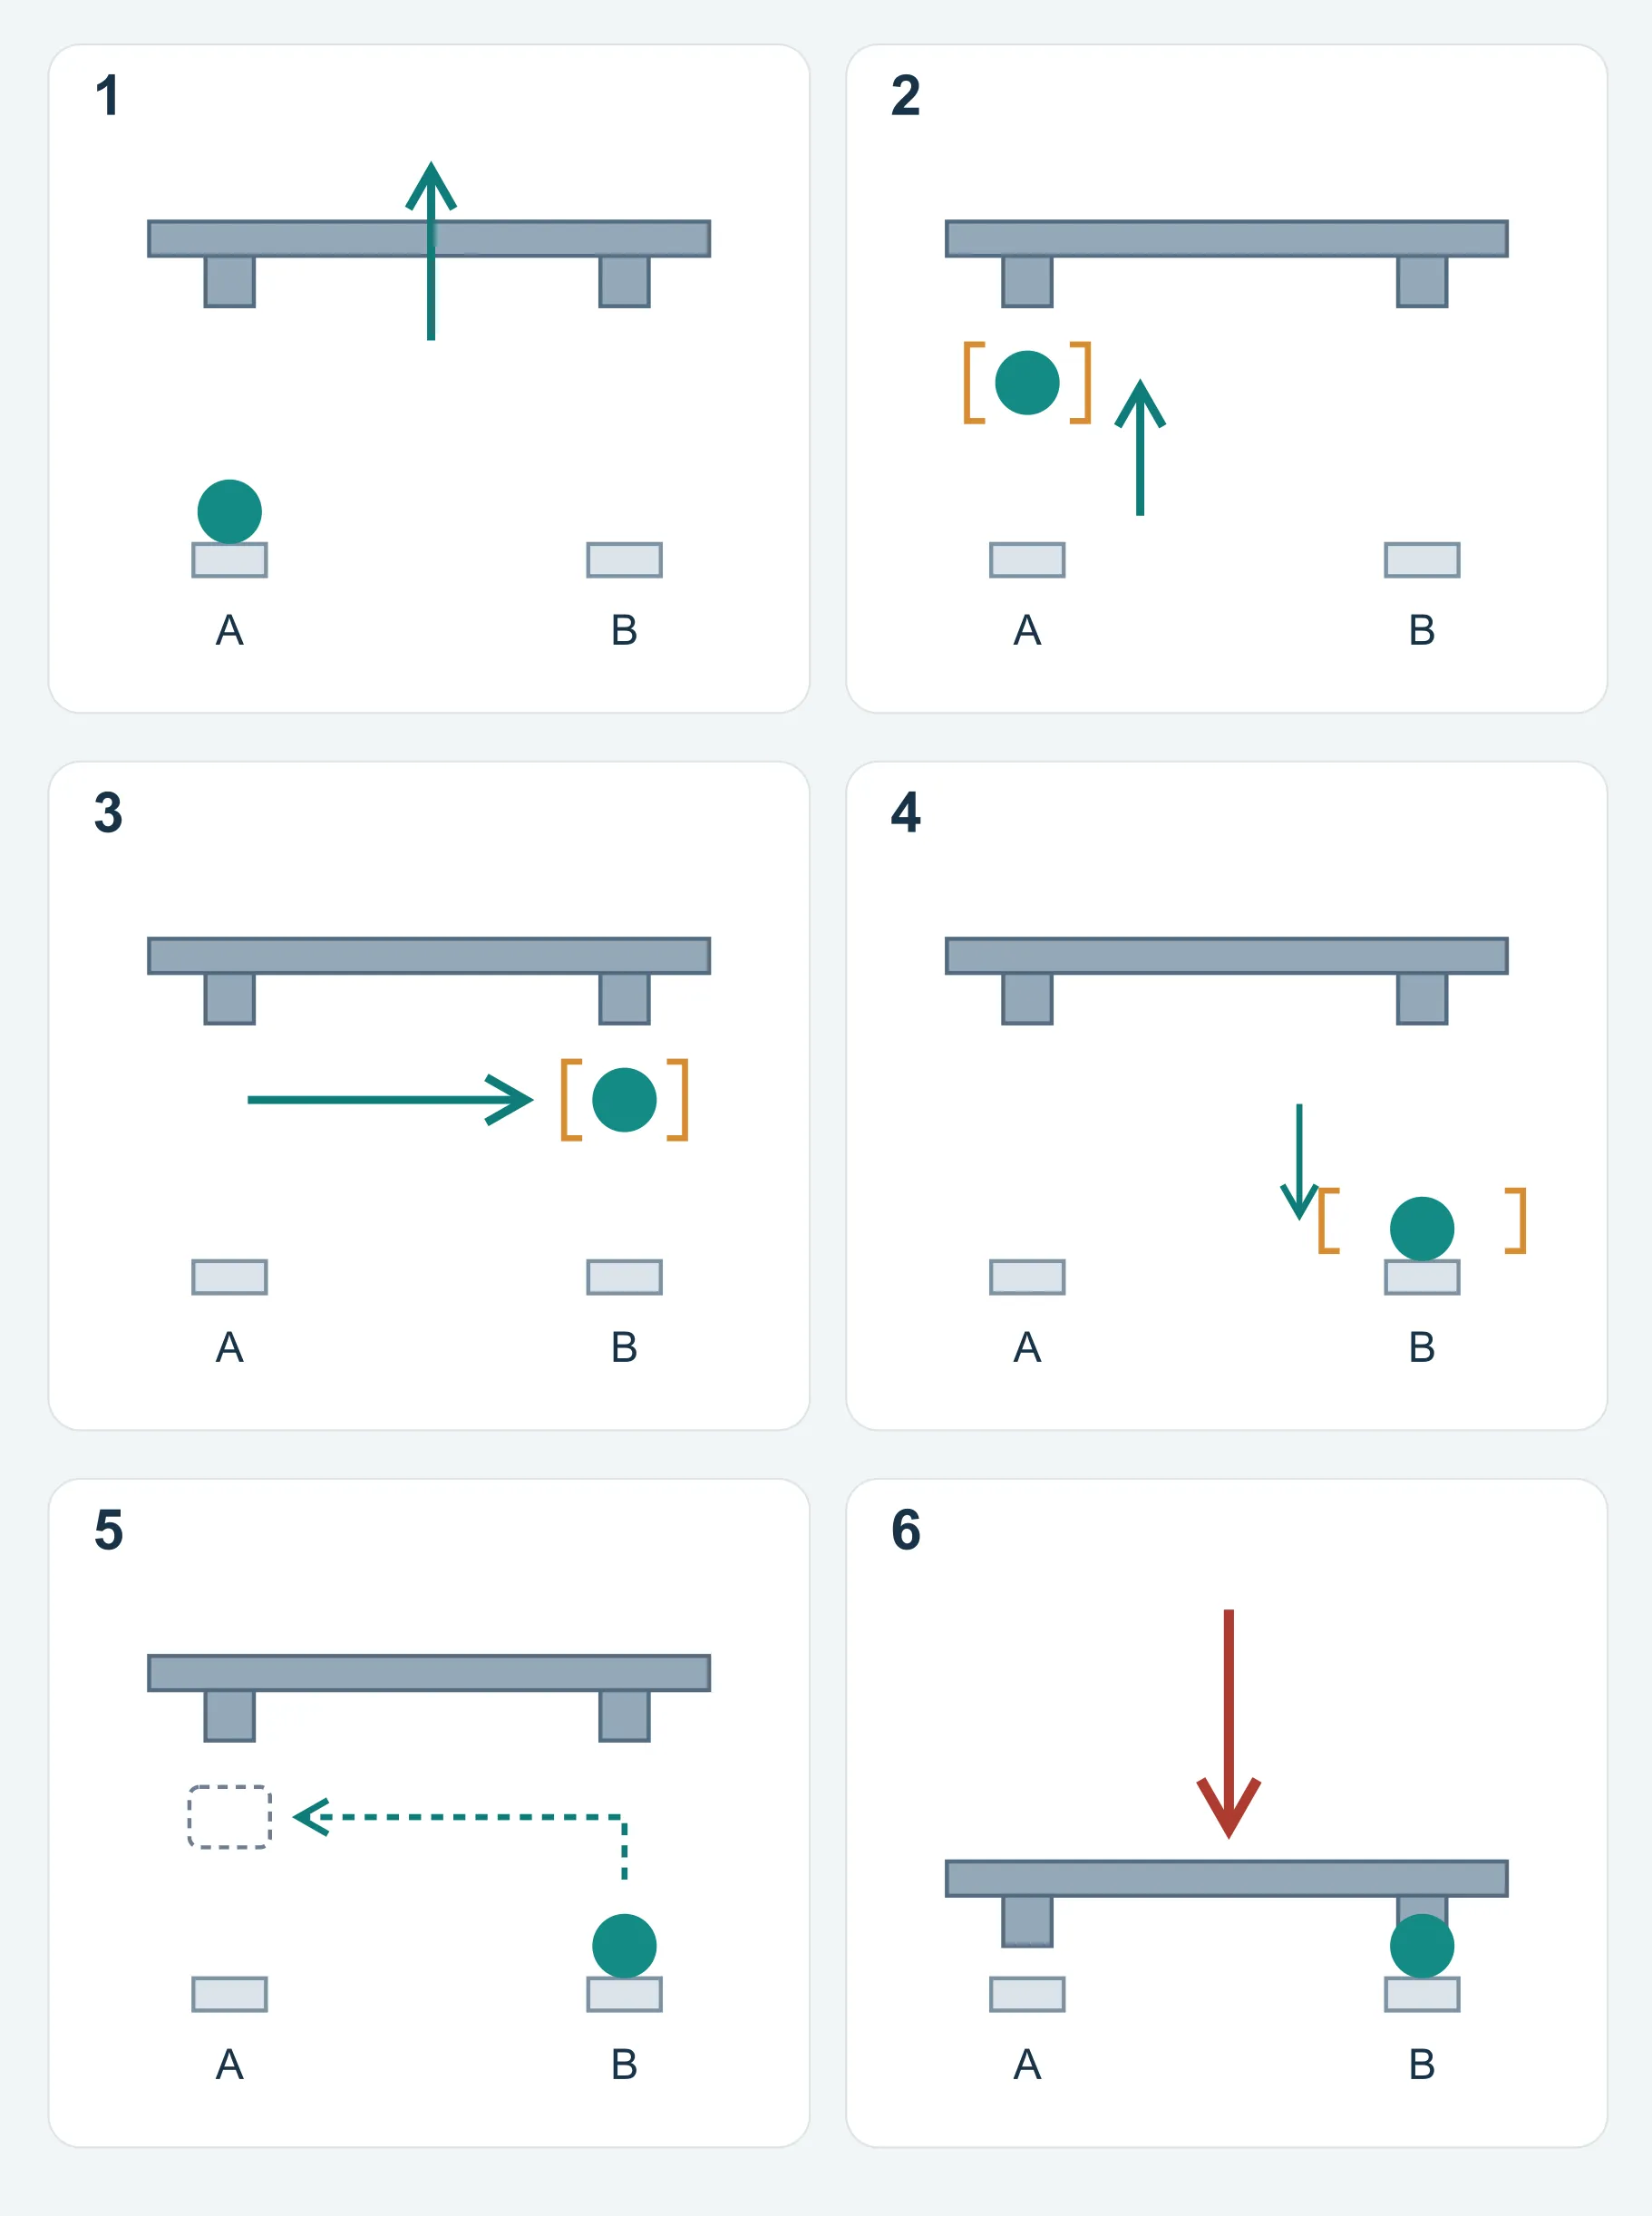
Tras el golpe, el troquel se abre y libera la pieza. El mecanismo la lleva a la siguiente estación; una vez apoyada y localizada, se retira para permitir el siguiente cierre. La transferencia es una acción auxiliar dentro de la producción por estampado.
El esquema sigue una pieza de A a B e incluye la apertura y el cierre. Sus seis estados no tienen duraciones iguales ni reproducen la trayectoria de la máquina filmada. Los solapamientos requieren comprobar el utillaje real. AIDA distingue avance, elevación y momento de agarre en su sistema de transferencia servoaccionado. [2]
La leva y su mecanismo pueden definir desplazamientos y reposos. Su fase debe revisarse junto con la corredera, la liberación de pisadores o expulsores, el asiento de la pieza y el despeje. La función de cada rama se confirma en el montaje; ver una leva no demuestra que aporte la fuerza de estampado. [1]
| Acción | Movimiento o sujeción | Comprobar antes de continuar |
|---|---|---|
| 1. Abrir y liberar | Abrir la herramienta superior y liberar la pieza. | Comprobar extracción y liberación. |
| 2. Agarrar y elevar | Sujetar y elevar la pieza. | Comprobar sujeción y salida de los localizadores. |
| 3. Avanzar | Llevar la pieza de A a B. | Revisar toda la envolvente de movimiento. |
| 4. Apoyar y soltar | Apoyar y localizar en B antes de soltar. | Confirmar apoyo y posición antes de soltar. |
| 5. Retirar y regresar | Despejar la zona de trabajo y regresar en vacío. | Alcanzar la posición segura antes del cierre. |
| 6. Cerrar y estampar | Cerrar el troquel para la siguiente operación. | Confirmar posición y permiso de cierre; validar el ciclo en las condiciones de prueba acordadas. |
Por qué importan el reposo y la fase
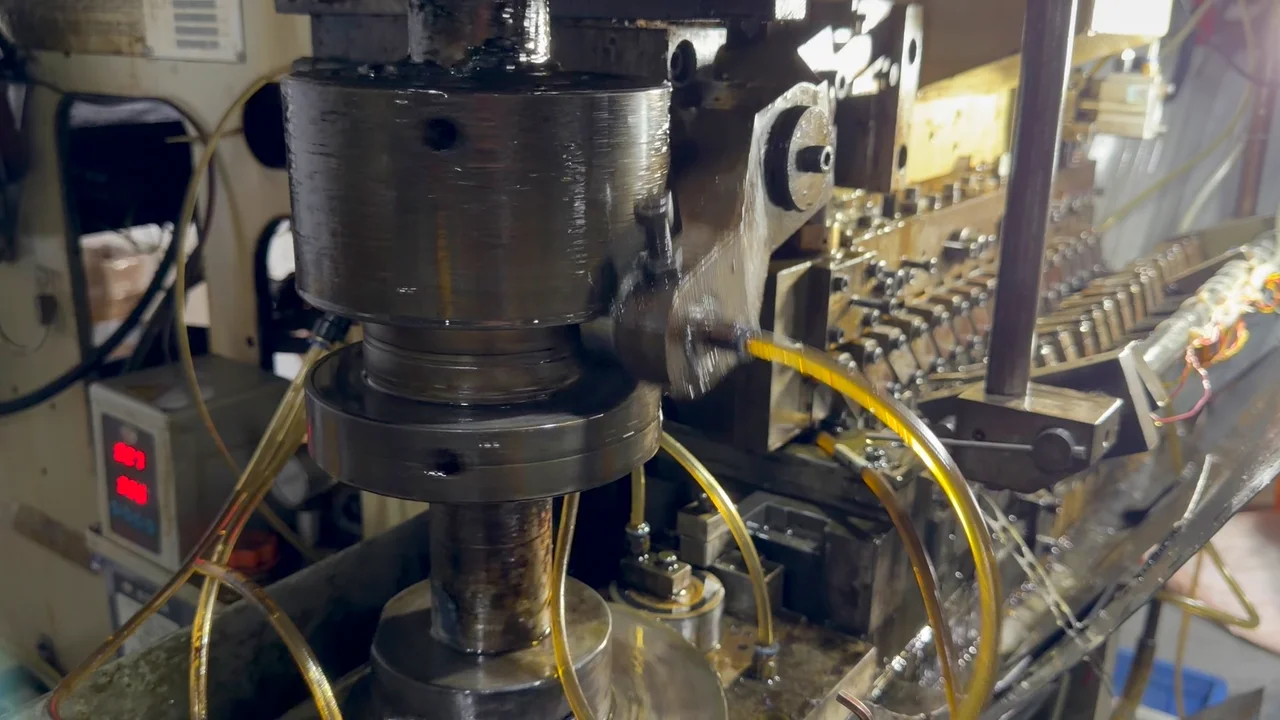
Movimientos correctos por separado pueden fallar al combinarse. Elevar antes de asegurar el agarre puede dejar caer la pieza; avanzar antes de librar un posicionador puede provocar un choque; soltar sin asiento estable puede perder la referencia.
Represente corredera, pisadores o expulsores y movimientos del transfer en el mismo eje temporal o angular. Revise las transiciones, además de los extremos: ¿cuánto debe completarse una acción para iniciar la siguiente?
La apertura del troquel superior es solo una condición. La pieza debe poder extraerse, los elementos de retención deben liberarla y todo el recorrido necesita espacio. La ventana depende del equipo y del utillaje; no puede aplicarse una única distribución angular a todos los troqueles.
La sincronización mecánica fija relaciones nominales. Desgaste, holguras, deformación elástica y variación de piezas pueden alterar el funcionamiento. Compruebe la secuencia durante montaje y pruebas.
Por qué una trayectoria puede volverse inestable al aumentar la velocidad
La trayectoria define por dónde se pasa; la ley de movimiento, cómo se llega. Un cambio brusco de velocidad exige grandes aceleraciones y aumenta cargas inerciales y vibración. El texto de levas señala discontinuidades en los extremos del movimiento de velocidad constante y sus limitaciones a alta velocidad. [1]
Para carrera h y duración T, escriba s = h·f(t/T), con f como ley normalizada fija. Al derivar respecto al tiempo, la velocidad varía con h/T y la aceleración con h/T².
Manteniendo carrera y ley, reducir T a la mitad multiplica por cuatro la aceleración máxima. Si la masa móvil también permanece constante, se cuadruplica la correspondiente componente inercial. No significa que carga total, desgaste o producción cambien en la misma proporción.
Girar a mano o probar en vacío a baja velocidad demuestra el movimiento básico, pero no la estabilidad cargada a la cadencia prevista. Compruebe agarre, vibración de barras, rebote de piezas y tiempo de estabilización tras colocarlas.
Qué revisar además de la carrera
Examine el contacto del seguidor, la transmisión de fuerzas y el paso de sujeción a posicionamiento en la estación.
Contacto y retorno del seguidor
Resortes, gravedad, ranuras o levas conjugadas pueden mantener la restricción. El retorno por resorte debe conservar contacto bajo inercia, fricción y carga. Las ranuras y levas conjugadas también requieren revisar holguras, lubricación, contacto y errores de montaje. [1]
Compruebe retorno y carrera de trabajo juntos. Empujar un elemento hacia fuera no demuestra su retorno controlado durante todo el ciclo.
Ángulo de presión, guiado y geometría de contacto
El ángulo de presión relaciona la dirección de la fuerza de contacto con el movimiento del seguidor. En un seguidor de traslación, un ángulo mayor suele aumentar la carga lateral sobre las guías. Su admisibilidad depende de mecanismo, velocidad, fricción y carga; no basta un límite genérico. [1]
La trayectoria del centro de un rodillo no es el perfil de la leva. No debe mecanizarse como si lo fuera: primero se define la curva primitiva y después el perfil de trabajo. [1]
Quién sujeta y quién posiciona
Las pinzas controlan la pieza durante el transporte. La posición final puede establecerse mediante pasadores, caras de referencia, cavidad o dispositivo específico, según el diseño.
Defina dónde se entrega la pieza, qué la sostiene y posiciona, y cuándo puede soltarse. En piezas delgadas, conformadas o con requisitos estéticos, evalúe fuerza y zona de contacto para evitar marcas o deformación por exceso de sujeción.
Transfer, avance de banda y acción lateral cumplen funciones distintas
Una leva lateral puede accionar punzonado o conformado lateral. Su función difiere del mecanismo que transporta piezas entre estaciones. Ambos pueden coexistir y necesitar sincronización, pero compartir el principio de leva no los convierte en la misma función.
| Mecanismo | Función principal | Puntos de revisión |
|---|---|---|
| Transfer de piezas | Trasladar piezas o recortes separados entre estaciones. | Agarre, recorrido, entrega a apoyos y referencias, espacio durante el cierre. |
| Avance de banda progresiva | Avanzar la banda con piezas aún unidas por las estaciones. | Paso, soporte de la banda portadora y coordinación con pilotos. |
| Cuña o leva lateral del troquel | Transformar la entrada en una carrera lateral o inclinada. | Carrera útil, fuerzas, guiado, retorno e interferencia de conformado. |
Qué evidencias solicitar para evaluar el transfer
Una demostración ayuda a entender el movimiento. Para una pieza concreta, hay que relacionarlo con los troqueles y las piezas reales.
Estos registros permiten pasar del movimiento demostrado a entregas repetibles en condiciones acordadas. Defina criterios de aceptación y alcance del ensayo antes de validar; un vídeo fluido no los sustituye.
- Planos de estaciones y estados intermedios: formas, puntos de agarre, apoyos y referencias.
- Diagrama común de tiempos: prensa, pisadores o expulsores, agarre, elevación, avance y solapamientos permitidos.
- Revisión completa de interferencias: avance cargado, asiento, liberación y retorno vacío, incluyendo variaciones, salientes y espacios necesarios.
- Ensayos con piezas en condiciones acordadas: revisión de plano, material, ajustes, cadencia, observaciones y problemas; comprobar también dimensiones y superficies tras las operaciones posteriores.
- Detección de fallos y mantenimiento: ausencia de pieza, toma fallida o colocación incompleta, respuesta prevista e inspección de rodillos, guías y pinzas.