1. „Gute Federeigenschaften“ in vier Fragen aufteilen
Bei zwei geometrisch gleichen Federn fragen: Welche erzeugt an derselben Position mehr Kraft? Kehrt sie nach größerer Auslenkung und Entlastung zurück? Welche Kraft bleibt nach Halten der Montageposition? Funktioniert sie nach wiederholter Betätigung weiterhin? Das sind unterschiedliche Eigenschaften; ein Härtewert beantwortet nicht alle vier Fragen.
| Zu klären | Wesentliche Einflussgrößen | Was ein Härtewert nicht belegt |
|---|---|---|
| Kraft für eine bestimmte Position | Elastizitätsmodul, Dicke, wirksame Länge, Breite, Einspannung und Kontaktanordnung | Kraft-Weg-Beziehung des fertigen Bauteils |
| Bleibende Verformung nach Entlastung | Tatsächliche Spannung, Elastizitätsgrenze, Zustand nach Verarbeitung und zulässiger Restweg | Belastungsgeschichte und Messung nach Entlastung |
| Ausreichende Kraft bei längerem Halten | Legierung und Zustand, Temperatur, Zeit und Anfangsspannung | Nachweis des Krafterhalts unter festgelegten Bedingungen |
| Zulässiges Verhalten nach wiederholter Betätigung | Zyklischer Hub, Spannungsänderung, Kanten und Oberflächen, Zyklenzahl | Prüfung auf Risse sowie von Kraft und Funktion nach Zyklen |
Im linear-elastischen Bereich bestimmt der Elastizitätsmodul die Steigung der Werkstoffantwort; die Bauteilsteifigkeit hängt zusätzlich von Geometrie und Einspannung ab. Eine Härtesteigerung durch Verarbeitung kann die ertragbare Spannung ohne deutliche bleibende Verformung erhöhen. Sie belegt aber keine proportionale Kraftsteigerung bei gleichem Arbeitsweg. Auch Materions technische Erläuterung zu Federwerkstoffen behandelt Steifigkeitssteigerung und höhere Streckgrenze getrennt.
2. Der Wegbezug entscheidet über die Vergleichbarkeit
Den Arbeitsweg von der freien Lage des fertigen Bauteils bis zur festgelegten Montageposition messen. Messpunkt, Richtung und Einspannung in der Zeichnung markieren. „Einen halben Millimeter drücken“ kann bei Lieferanten unterschiedliche Ergebnisse liefern, wenn Einspannlänge, Nullpunkt und Lastangriff unklar sind.
Die Skizze zeigt einen geraden Kragträger mit Rechteckquerschnitt. L reicht von der Einspanngrenze bis zum Lastangriff am freien Ende; b ist die Breite und t die Dicke in Biegerichtung. δ ist der senkrechte Weg desselben Endpunkts gegenüber seiner Anfangslage. F wirkt auf die Feder; ihre Reaktionskraft auf den Prüfstempel wirkt entgegengesetzt.
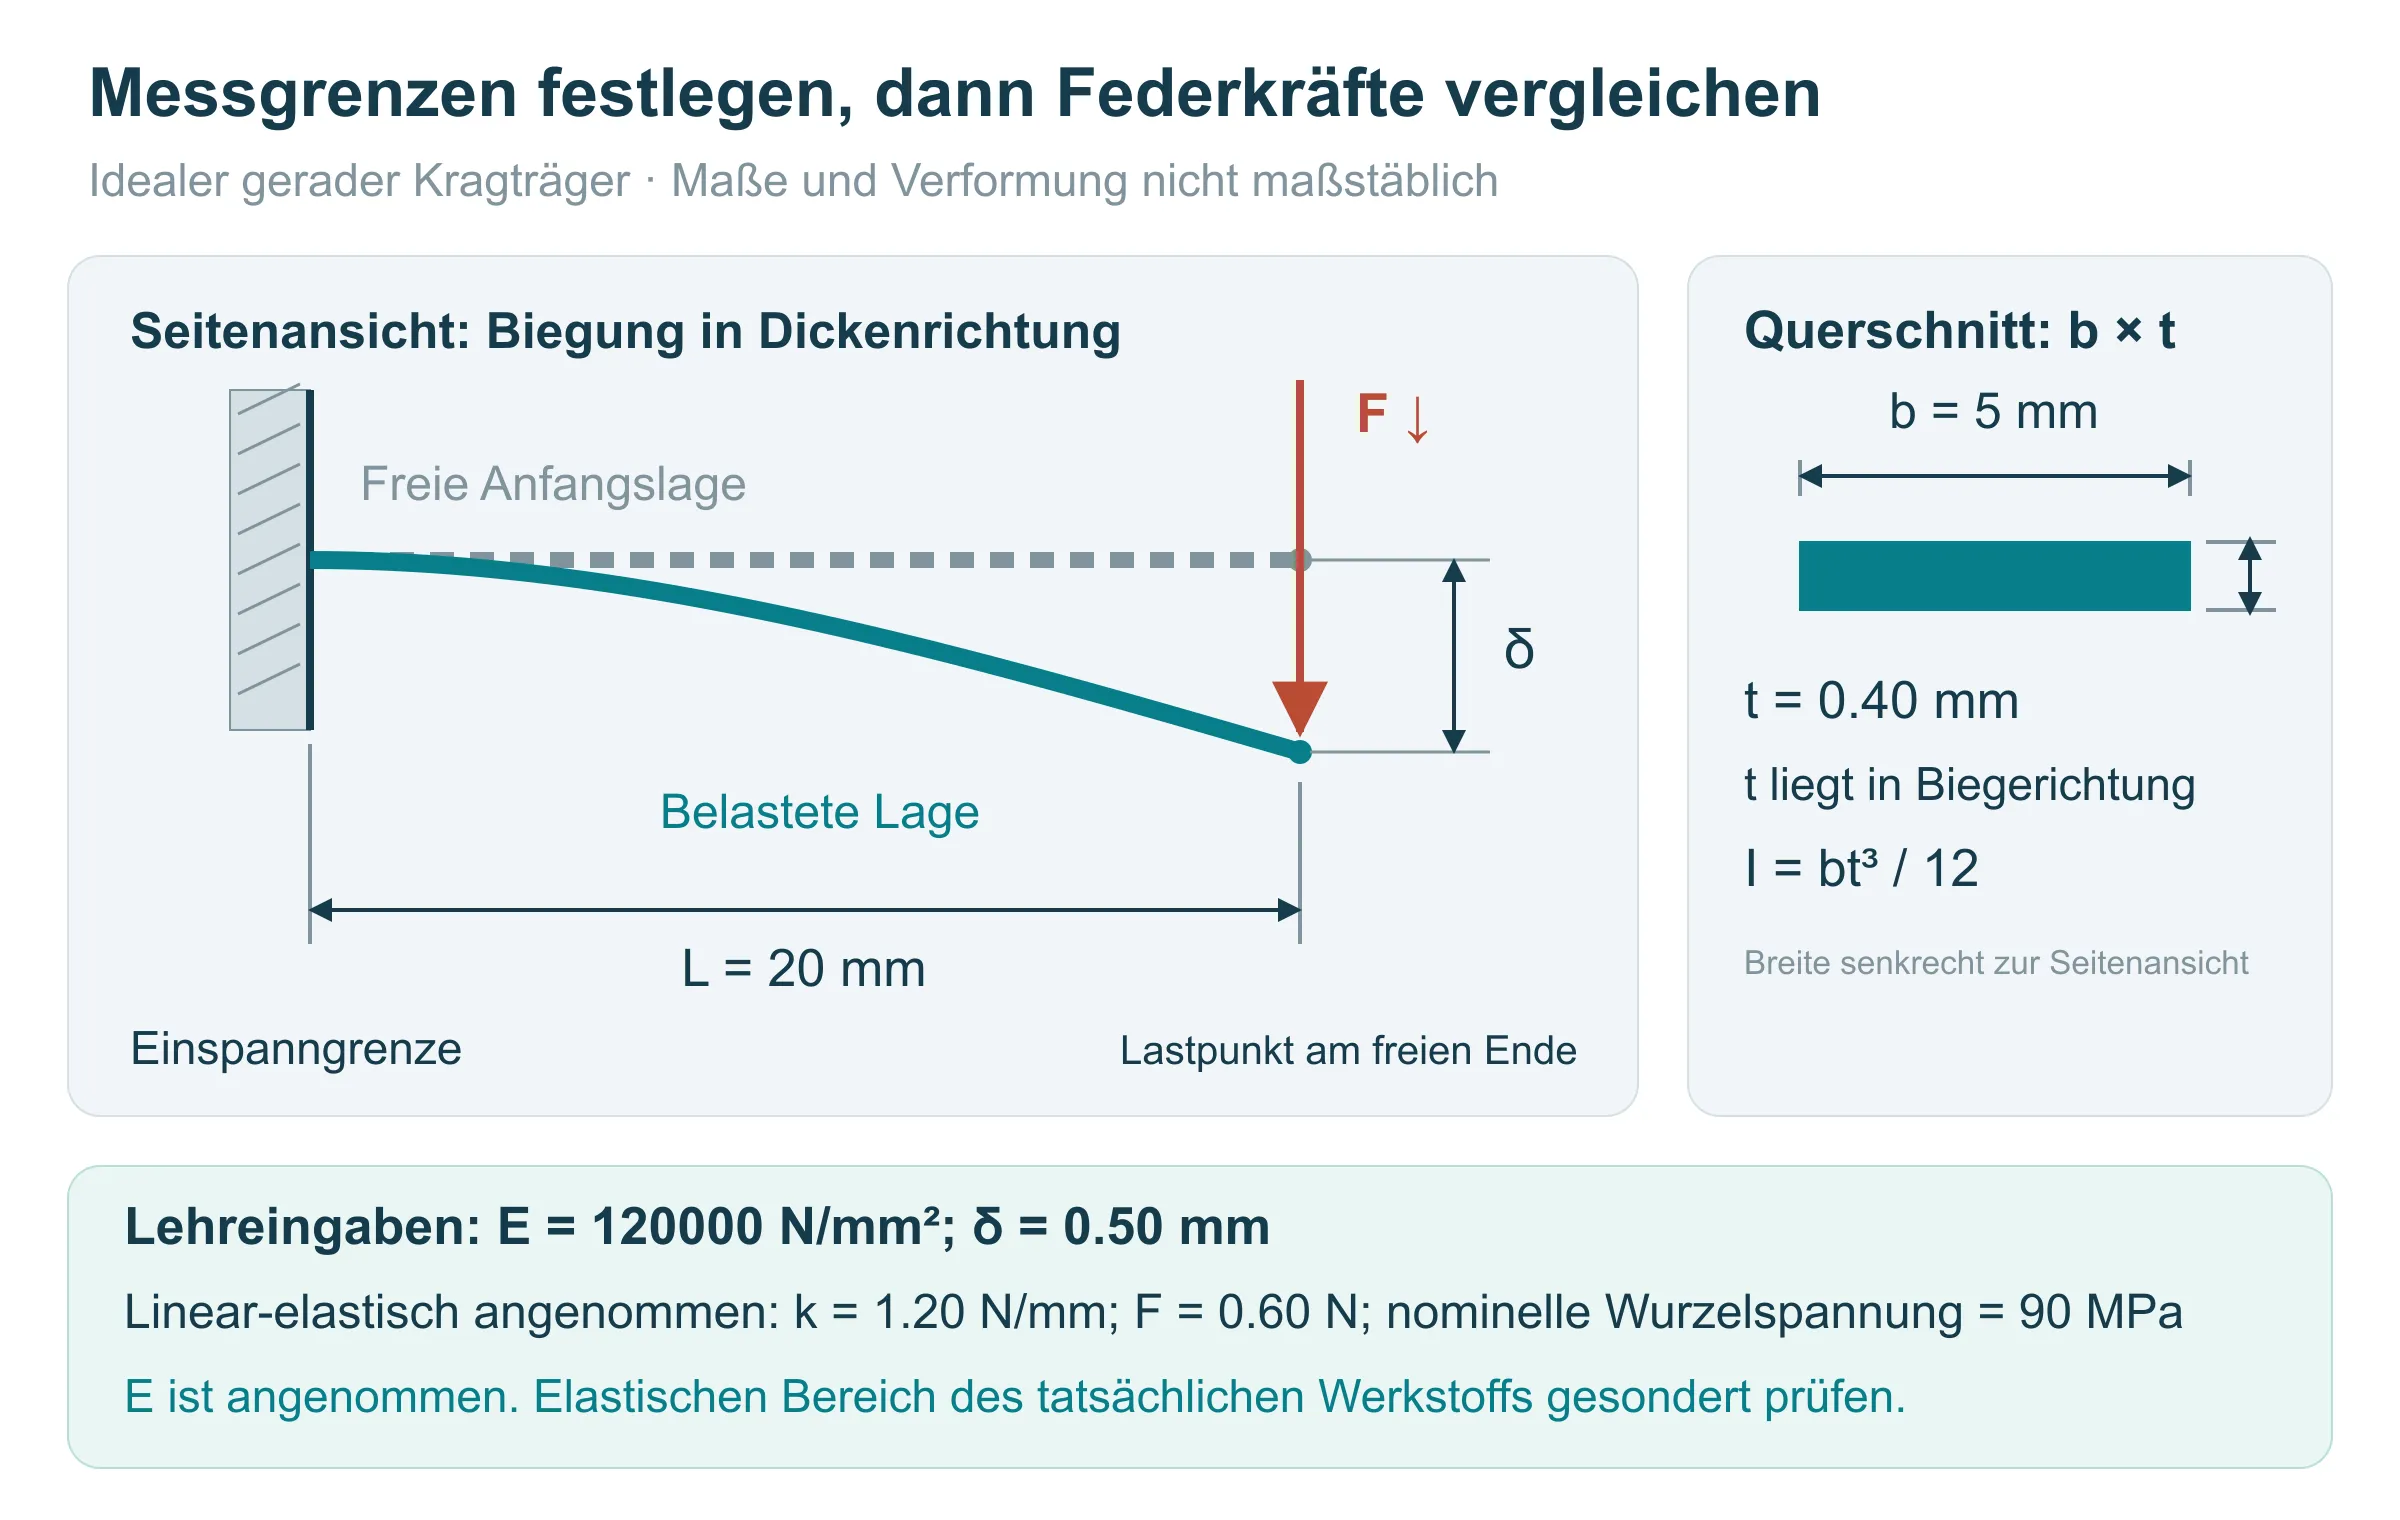
Anfangskrümmung, eine umgeformte Wurzel oder mehrere Kontaktpunkte können unter Last Kontaktstelle und Hebelarm verändern. Die äußere Gesamtlänge darf nicht einfach als L eingesetzt werden. Tatsächliche Lagerung und Belastung klären und danach ein geeignetes Rechenmodell, eine Simulation oder Messung repräsentativer Bauteile wählen.
Der gesamte Montageweg muss außerdem nicht der Federauslenkung entsprechen: Vor Kontakt kann Leerweg auftreten, danach Gleiten, Reibung oder Verformung des Gegenstücks. Die in Einsteckrichtung gemessene Montagekraft ist nicht automatisch die Kontaktnormalkraft. Dieselbe Kraftart an derselben Funktionsposition und entlang desselben Lastpfads vergleichen.
3. Ein nachrechenbares Beispiel zeigt den Einfluss der Geometrie
Nur als Lehrrechnung: linear-elastisches Verhalten mit E = 120000 N/mm²; L = 20 mm, b = 5 mm, t = 0.40 mm und δ = 0.50 mm angenommen. E ist eine Annahme, kein Messwert für C7701 oder beschafftes Material. Das gerade Balkenmodell für kleine Auslenkungen vernachlässigt Schubverformung, örtliche Radien, Eigenspannungen und Nachgiebigkeit der Vorrichtung.
Das Flächenträgheitsmoment beträgt I = bt³/12 = 0.026667 mm⁴. Aus δ = FL³/(3EI) folgen k = F/δ = 3EI/L³ = 1.20 N/mm und F = 0.60 N bei 0.50 mm Auslenkung. Kraft in N, Längen in mm und E in N/mm² einsetzen; einen GPa-Zahlenwert nicht direkt übernehmen. Die MIT-Unterlagen zur Biegeverformung, Seite 268, geben die Gleichung für diese Randbedingungen an.
Die größte nominelle Biegespannung an der Wurzel beträgt σ = 6FL/(bt²) = 90 MPa; hier gilt δ/L = 2.5%. Kleine Auslenkung beweist kein elastisches Werkstoffverhalten: Nachweise für den gewählten Werkstoff nach Verarbeitung prüfen. Kerb- oder wurzelbedingte örtliche Spannungskonzentrationen sind im Nennwert nicht enthalten. Die Balkenbiege-Unterlagen der University of Illinois erläutern Flächenträgheitsmoment und elastische Biegespannung.
Wird jeweils nur eine Abmessung geändert und bleiben E und δ gleich, ergeben sich folgende Werte. Es sind Modellrechnungen, keine Toleranzempfehlungen oder Werkstofffreigaben.
| Einzelne Modelländerung | Steifigkeit k (N/mm) | Kraft bei δ = 0.50 mm (N) | Nominelle Wurzelspannung (MPa) |
|---|---|---|---|
| Basis: L = 20, b = 5, t = 0.40 mm | 1.200 | 0.600 | 90.0 |
| Dicke 0.44 mm; sonst unverändert | 1.597 | 0.799 | 99.0 |
| Wirksame Länge 22 mm; sonst unverändert | 0.902 | 0.451 | 74.4 |
| Breite 10 mm; sonst unverändert | 2.400 | 1.200 | 90.0 |
Unter diesen Annahmen ist die Steifigkeit proportional zur dritten Potenz der Dicke und umgekehrt proportional zur dritten Potenz der wirksamen Länge. Eine etwas tiefere Einspannung oder andere Blechdicke kann die Kraft deutlich ändern. Mehr Breite erhöht die Gesamtkraft, senkt bei diesem weggegebenen Modell aber nicht die nominelle Wurzelspannung. Mehr Dicke erhöht bei gleichem Weg sowohl Kraft als auch Spannung. Nach Maßänderungen beide gemeinsam prüfen.
4. Rückstellung beweist nicht die Reversibilität jedes Hubs
Zwei Zustände mit ähnlichem tatsächlichem Elastizitätsmodul und gleicher Geometrie können im gemeinsamen linear-elastischen Bereich ähnliche Kraft-Weg-Steigungen zeigen. Der nutzbare Spannungs- oder Wegbereich kann dennoch abweichen. Die Gerade nicht unbegrenzt verlängern, um Kräfte außerhalb ihres Gültigkeitsbereichs vorherzusagen.
Das häufig angegebene Rp0.2 ist die Dehngrenze bei festgelegter plastischer Dehnung, keine strenge Grenze ohne bleibende Verformung. Muss eine Feder präzise zurückkehren, beweist eine berechnete Spannung unter Rp0.2 allein keine vollständige Rückstellung. Restweggrenze des Bauteils und Messauflösung vereinbaren. Materions Erläuterung zu grenznahen elastischen Eigenschaften unterscheidet Elastizitätsgrenze, Dehngrenze und Federbiegegrenze.
Freie Anfangslage aufnehmen, den vereinbarten Hub belasten, vollständig entlasten und denselben Punkt nach festgelegter Wartezeit erneut messen. Arbeitshub und maximalen Montagehub trennen: Ein einmaliges Überdrücken beim Passieren einer Erhebung kann spätere freie Lage und Kontaktkraft ändern. Vorab festlegen, ob Überhubproben für weitere Prüfungen verwendet werden, damit Belastungsgeschichten nicht vermischt werden.
5. Kraft nach längerem Halten bei definierter Temperatur und Position prüfen
Spannungsrelaxation bezeichnet den zeitabhängigen Kraftverlust bei gehaltener Verformung. Sie kann unterhalb der üblich angegebenen Streckgrenze auftreten. Legierung, Zustand, Anfangsspannung, Temperatur und Zeit beeinflussen das Ergebnis; eine Härte- oder Anfangskraftmessung sagt den langfristigen Krafterhalt nicht voraus. Materions Beitrag zur Spannungsrelaxation erläutert diese Einflüsse.
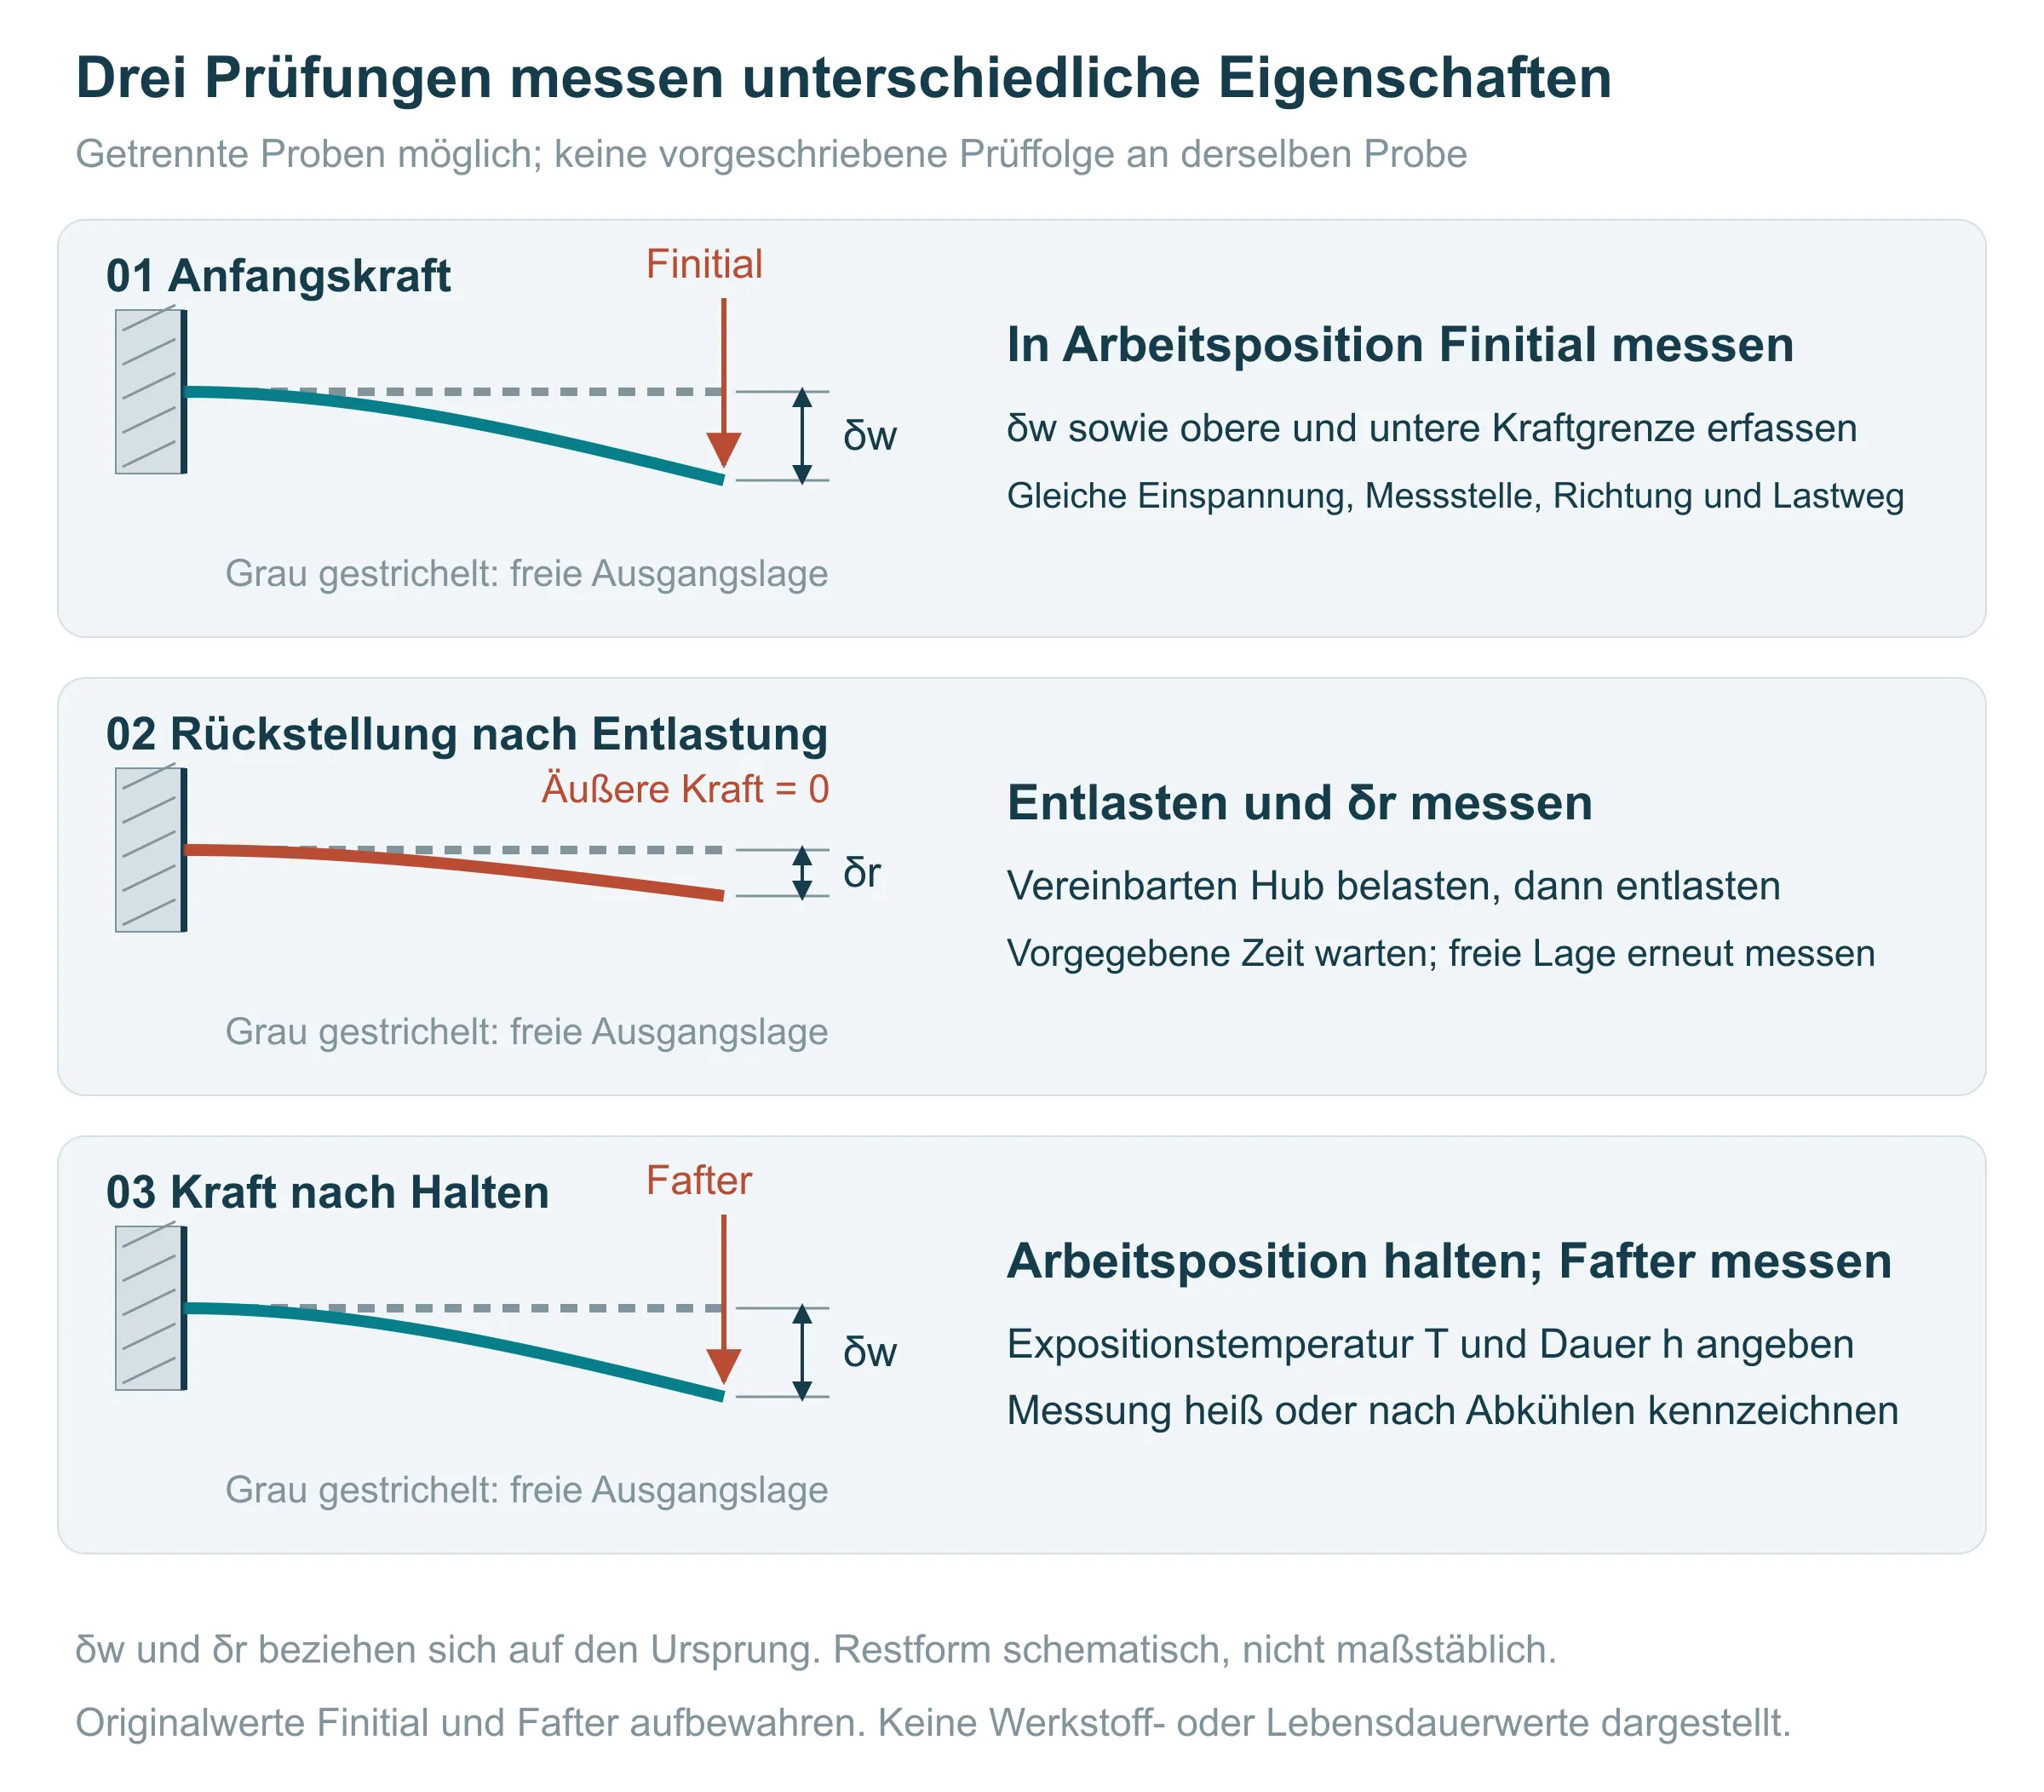
Gehaltene Arbeitsposition, Expositionstemperatur, Dauer und Messung im heißen Zustand oder nach Abkühlen auf eine bestimmte Temperatur dokumentieren. Diese Ergebnisse haben unterschiedliche Bedeutung und dürfen nicht als dieselbe Kennzahl behandelt werden. Thermisch verformte Vorrichtungen oder Kunststoffhalter können den tatsächlichen Federweg ebenfalls ändern. Bei Kraftabfall auch Einspannung und Kontaktposition prüfen.
Wird ein Krafterhalt in Prozent vereinbart, ihn auf gleicher Messbasis als Fafter/Finitial × 100% definieren und beide ursprünglichen Kräfte aufbewahren. Hoher relativer Erhalt bei zu kleiner Anfangskraft kann die Funktion dennoch verfehlen; allein mehr Anfangskraft kann zu hoher Montagekraft führen. Auch eine Mindestkraft nach der Prüfung festlegen; Grenzwerte ergeben sich aus der Anwendung.
6. Wiederholte Betätigung und dauerhaftes Halten brauchen unterschiedliche Nachweise
Wiederholtes Öffnen, Stecken oder Schwingen erzeugt zyklische Belastung. Ein bestandener Einzelbelastungstest beweist keine Freiheit von späteren Ermüdungsrissen; auch zyklische Spannungen unter der Streckgrenze können schädigen. Kerben, Schnittkanten und Umformschäden mit den realen Zyklusbedingungen bewerten. Materions Erklärung zum Ermüdungsversagen unterscheidet zyklische Schädigung und Einzelbelastung.
Anfangs- und Endweg, Zyklenzahl, Frequenz, Temperatur und Zwischenprüfungen sowie Kriterien für Risse, Restlage und Kraftänderung festlegen. Elektrische Kontakte zusätzlich anwendungsgerecht auf Gegenflächen und elektrische Funktion prüfen. „Nach der Zyklenzahl nicht gebrochen“ belegt nicht automatisch ausreichende Kontaktfunktion. Halte- und Zyklusprüfungen dürfen kombiniert werden, doch Bedingungen und Belastungsgeschichte müssen ausdrücklich feststehen; keine ersetzt die andere.
7. Werkstoffunterlagen und Bauteilabnahme trennen und derselben Probencharge zuordnen
Bei Bestellung Legierung, Produktnorm, Lieferzustand, Dicke und Orientierung dokumentieren. Für die Bauteilfreigabe Ergebnisse nach der tatsächlichen Umform-, Wärmebehandlungs-, Füge- und Oberflächenroute prüfen. Härtewerte brauchen auch Verfahren, Skala, Prüfkraft und Messstelle; Werte aus unterschiedlichen Bedingungen nicht einfach ordnen.
Werkstoffzustand und Fertigungsroute gemeinsam bestätigen. Ein tragfähiger Zustand muss nicht für die geplante Biegung geeignet sein. Erst umformen und dann behandeln ist trotz ähnlicher Endhärte nicht gleichbedeutend mit dem Umformen vorverfestigten Bands. Biegeschäden, Maße und Funktion bewerten; ohne legierungsspezifische Daten keine Wärmebehandlungstemperatur vorgeben. Werkstofffamilien und Kandidaten behandeln die Auswahl von Neusilber sowie die Auswahl von Kupfer und Messing.
| Übergabeinhalt | In Bestellung oder Probenplan festlegen | Zugehöriger Nachweis |
|---|---|---|
| Werkstoffidentität und Zustand | Legierung, Norm, Zustand, Dicke, Toleranzen, Walzrichtung und Charge | Rückverfolgbare Werkstoffdaten; vereinbarte mechanische Prüfungen |
| Anfängliche Bauteilfunktion | Zeichnungsstand, Einspannung, freie Lage, Arbeitswegbereich und Kraftgrenzen je Position | Belastungsdaten repräsentativer Teile sowie Vorrichtung und Messpunkte |
| Rückstellung | Arbeits- und maximaler Montagehub, Wartezeit nach Entlastung, Restweggrenze | Lage desselben Punkts vor und nach Belastung |
| Halten und Zyklen | Temperatur, Zeit, Zyklusbereich und -zahl, Messzeitpunkt, Grenzwerte und Stichprobenplan | Originaldaten identifizierter Proben und Funktionsprotokolle nach Prüfung |
Umwelterklärungen, RoHS-/REACH-Berichte und Sicherheitsdatenblätter haben eigene Zwecke; sie belegen weder Federkraft noch Ermüdung oder Spannungsrelaxation. Auch bei C7701 geltende Norm und Zustand prüfen; ähnlich klingende Namen erlauben keine Übernahme von Eigenschaften einer anderen Sorte.
Liegt nur eine Skizze oder ein altes Muster vor, Einspannung, Kontaktstelle, maximale Montagebewegung, Einsatztemperatur und Betätigungsart markieren. Unbekannte Kraftwerte als „am Muster zu bestätigen“ kennzeichnen. Diese realen Bedingungen bilden die Grundlage für Werkstoff- und Geometriegespräche; das freigegebene Ergebnis anschließend in Zeichnung und Prüfplan festhalten.