钢制安装支架、可见装饰件与滑动零件都可能采用金属表面,却需要不同镀层。先明确成品表面的任务:保护钢材、获得指定外观、承受磨损,还是保持紧密配合。仅有金属名称不能定义完整体系。
先对齐要求,再比较镀层名称
比较方案时采用相同基材、最终尺寸和验收条件。“银色”和“耐腐蚀”仍有较大解释空间。
下表用于组织供应商沟通,不按统一寿命、硬度或价格给镀层排序。若需与涂漆、阳极氧化比较,可参阅表面处理大类指南。
| 零件要求 | 可讨论的方案 | 批准前要确定的内容 |
|---|---|---|
| 成品钢支架防护 | 电镀锌及明确的附加处理 | 环境、重要表面、厚度和腐蚀验收 |
| 指定金属外观 | 具体镍层或装饰镍铬体系 | 纹理、层次、批准样板和观察条件 |
| 滑动磨损工作面 | 工程硬铬或适当的工程镍体系 | 对磨材料、载荷、运动、最终尺寸和镀后加工 |
| 复杂形状与紧密配合 | 化学镀镍方案 | 可达表面、镀层余量和约定测量位置 |
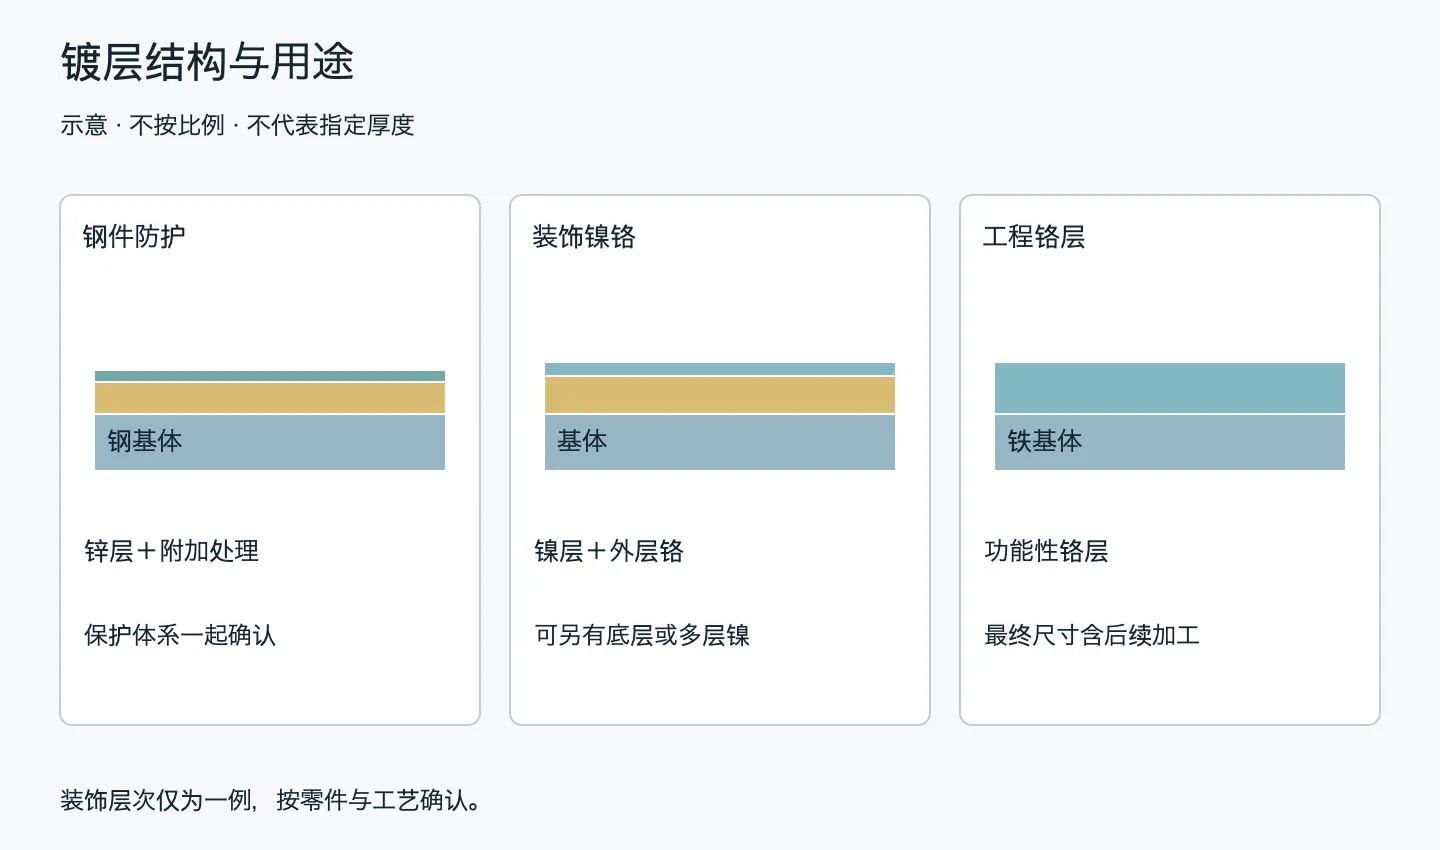
镀锌:同时规定钢件防护和附加处理
在适当腐蚀环境中,锌与钢保持电连接时可优先腐蚀以保护钢。这种牺牲行为与只覆盖屏障的做法不同,但不代表受损锌层能无限期提供保护。[1]
对于冲压钢支架,应说明潮湿或化学接触环境,标出重要表面,再把锌层和附加处理作为体系约定。成品电镀与购买连续镀锌钢板是不同路线,不应互套镀层要求。[4]
图纸评审应确认拟定路线是否覆盖冲孔边缘及成形区域、挂具接触或零件互碰的位置,以及哪些孔必须在处理后满足装配。这些问题比只指定颜色更具体。
镀镍:区分沉积方式与所需性能
“镀镍”可能用于外观,也可能用于工程功能。镀层性能取决于具体工艺,亮面样品不足以证明耐磨或耐蚀表现。[2]
电镀受电流分布影响,外露边缘与凹入区域可能获得不同厚度。化学镀镍磷利用自催化反应,可在不规则形状上获得较均匀沉积。应据此评审实际零件覆盖情况,而不是假设所有腔体都能达标。[5][6]
孔或定位槽重要时,应明确该处厚度要求。耐磨重要时,应约定镀层状态及代表真实接触的试验,不宜用一个通用硬度值代替这些要求。
镀铬:装饰外观与硬质工作面分别选择
装饰铬常为含镍体系的外层,下面有时还有铜层。可见铬面不能说明完整防护层次。工程硬铬用于功能表面,可能需要磨削或其他后加工达到最终尺寸。[3]
可见盖板需评审外观与完整层次;滑动销或磨损面应明确工作区域、对配件以及全部加工后的尺寸。批准装饰样品不等于已确定工程镀层要求。
费用比较也随之改变。包含前处理、多层、遮蔽及最终磨削的报价,应与包含相同工序的另一方案比较。
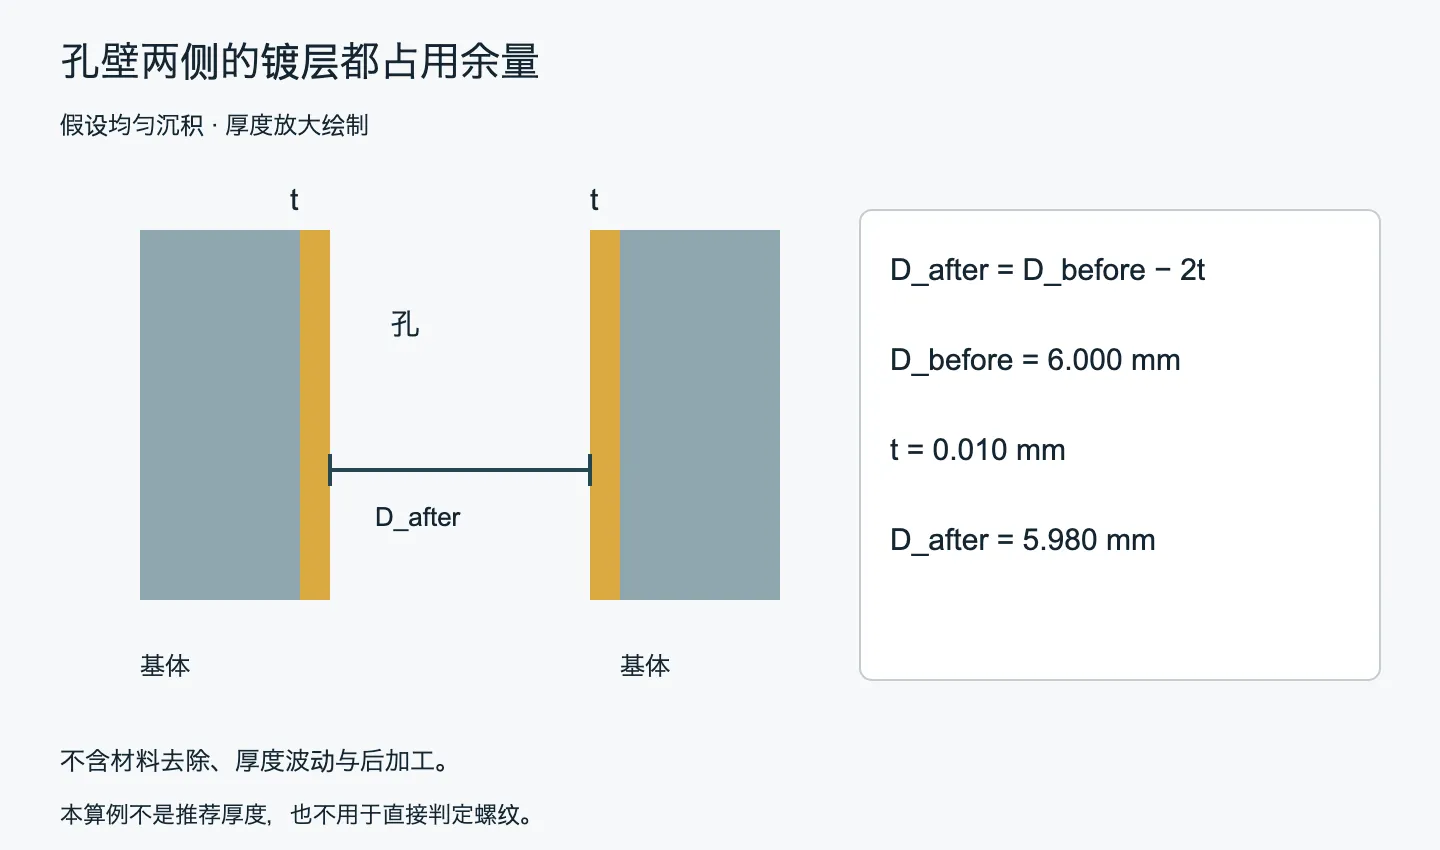
检查最终尺寸:孔壁两侧都占用空间
镀层向孔内生长。理想圆孔每侧均匀沉积厚度t时,几何关系为D_after = D_before − 2t。[6]
假设计算:镀前孔径6.000 mm,每侧增加0.010 mm,计算镀后孔径为5.980 mm。这是简化几何示例,不是推荐厚度或生产公差。
实际零件应标明尺寸适用于处理前还是处理后,再约定是否预留加工余量、遮蔽或后加工。螺纹孔需单独评审配合,圆孔计算不能确定螺纹验收结果。
把图纸要求变成样品验收计划
样品评审应回答选择该处理时的实际问题。使用少量清楚标出的要求,不用同一张照片判断全部性能。
发生剥落、麻点或漏镀时,电镀缺陷指南说明如何先记录再调查原因。需要完整报价范围时,可使用电镀询价清单。
- 分别在图纸上标出外观面、配合位置和工作面。
- 确认基材及拟采用的层次,包括附加处理或后加工。
- 确定厚度与最终尺寸的检查位置。
- 约定有关外观、附着力、腐蚀或磨损检查及验收条件。
- 按报价时使用的同一要求比较样品结果。
表面处理未定,也可以先讨论零件
发送图纸、草图或照片,说明暴露环境、摩擦部位及必须配合的位置。必要时把表面处理标为“待确认”。这些信息便于讨论制造路线并准备可比较的报价。
- [1] American Galvanizers Association — Zinc Coatings
- [2] Technic — Decorative Nickel Plating
- [2] U.S. Chrome — Electrolytic Nickel
- [3] U.S. Chrome — Metal Finishing Fundamentals
- [4] Galvanizers Association of Australia — Metallic Zinc Coatings for Steel
- [5] Epner Technology — Electroless Nickel Design Considerations
- [6] Micron — Coating Thickness in Electroless Nickel Plating