1. 碳当量不是钢材中实际的碳含量
质保书中的 C 表示碳元素含量;CEV 或 Pcm 则是用 C 和其他规定元素计算出来的数值。两者应分栏记录。例如,C=0.10% 与 CEV=0.381% 并不矛盾,后一个结果还包括公式中其他元素的贡献,不能解释为材料实际含有 0.381% 的碳。
碳当量公式最初用于概括成分对淬硬倾向的影响,随后也用于讨论成分与氢致冷裂纹敏感性的关系。常用的 IIW 碳当量与 Pcm 来自不同的研究背景;Pcm 主要针对较低碳含量的低合金钢发展起来。[1] 因而,材料名称里有“低合金”“高强度”或“可焊接”,仍不足以确定本单必须使用哪种计算方法。
先查看订单、材料标准、项目技术要求或拟用焊接评估方法中的定义。如果文件只写“CE”,要确认它究竟指哪条公式;如果规定的是 CET,也不能把 CEV 的结果填进同一栏。计算器能同时给出几个结果,并不表示这些结果都可以用于同一个验收条件。
2. 两条公式,各自保留自己的名称和用途
本文对照的是 CEV(IIW) 和 Pcm(Ito–Bessyo)。日本焊接协会的计算说明分别列出 CE(IIW) 与 Pcm,并明确成分采用质量百分数。[2] 按其写法整理如下:
CEV(IIW)=C+Mn/6+(Cr+Mo+V)/5+(Ni+Cu)/15
Pcm=C+Si/30+(Mn+Cu+Cr)/20+Ni/60+Mo/15+V/10+5B
式中的 C、Si、Mn 等均填入质量百分数的数值。例如 Mn=1.35% 时填 1.35,不是 0.0135;若表格已经说明单位为“%”,单元格中的 1.35 就已经是这个口径。Pcm 中的 B 是硼,不能与牌号末尾的质量等级字母 B 混淆。
| 核对项目 | CEV(IIW) | Pcm(Ito–Bessyo) |
|---|---|---|
| 本文公式需要哪些元素 | C、Mn、Cr、Mo、V、Ni、Cu | C、Si、Mn、Cu、Cr、Ni、Mo、V、B |
| 元素如何参与 | Mn 的系数为 1/6;其余元素按规定分组 | Mn 的系数为 1/20;另含 Si/30 和 5B 等项 |
| 选择时看什么 | 适用材料/项目要求是否规定 IIW 公式,后续方法是否采用该值 | 适用要求及材料范围是否支持 Pcm,所需元素是否齐全 |
| 结果与什么比较 | 同一公式、相应材料及厚度等条件下的要求 | Pcm 自身对应的要求,不能套用 CEV 的限值 |
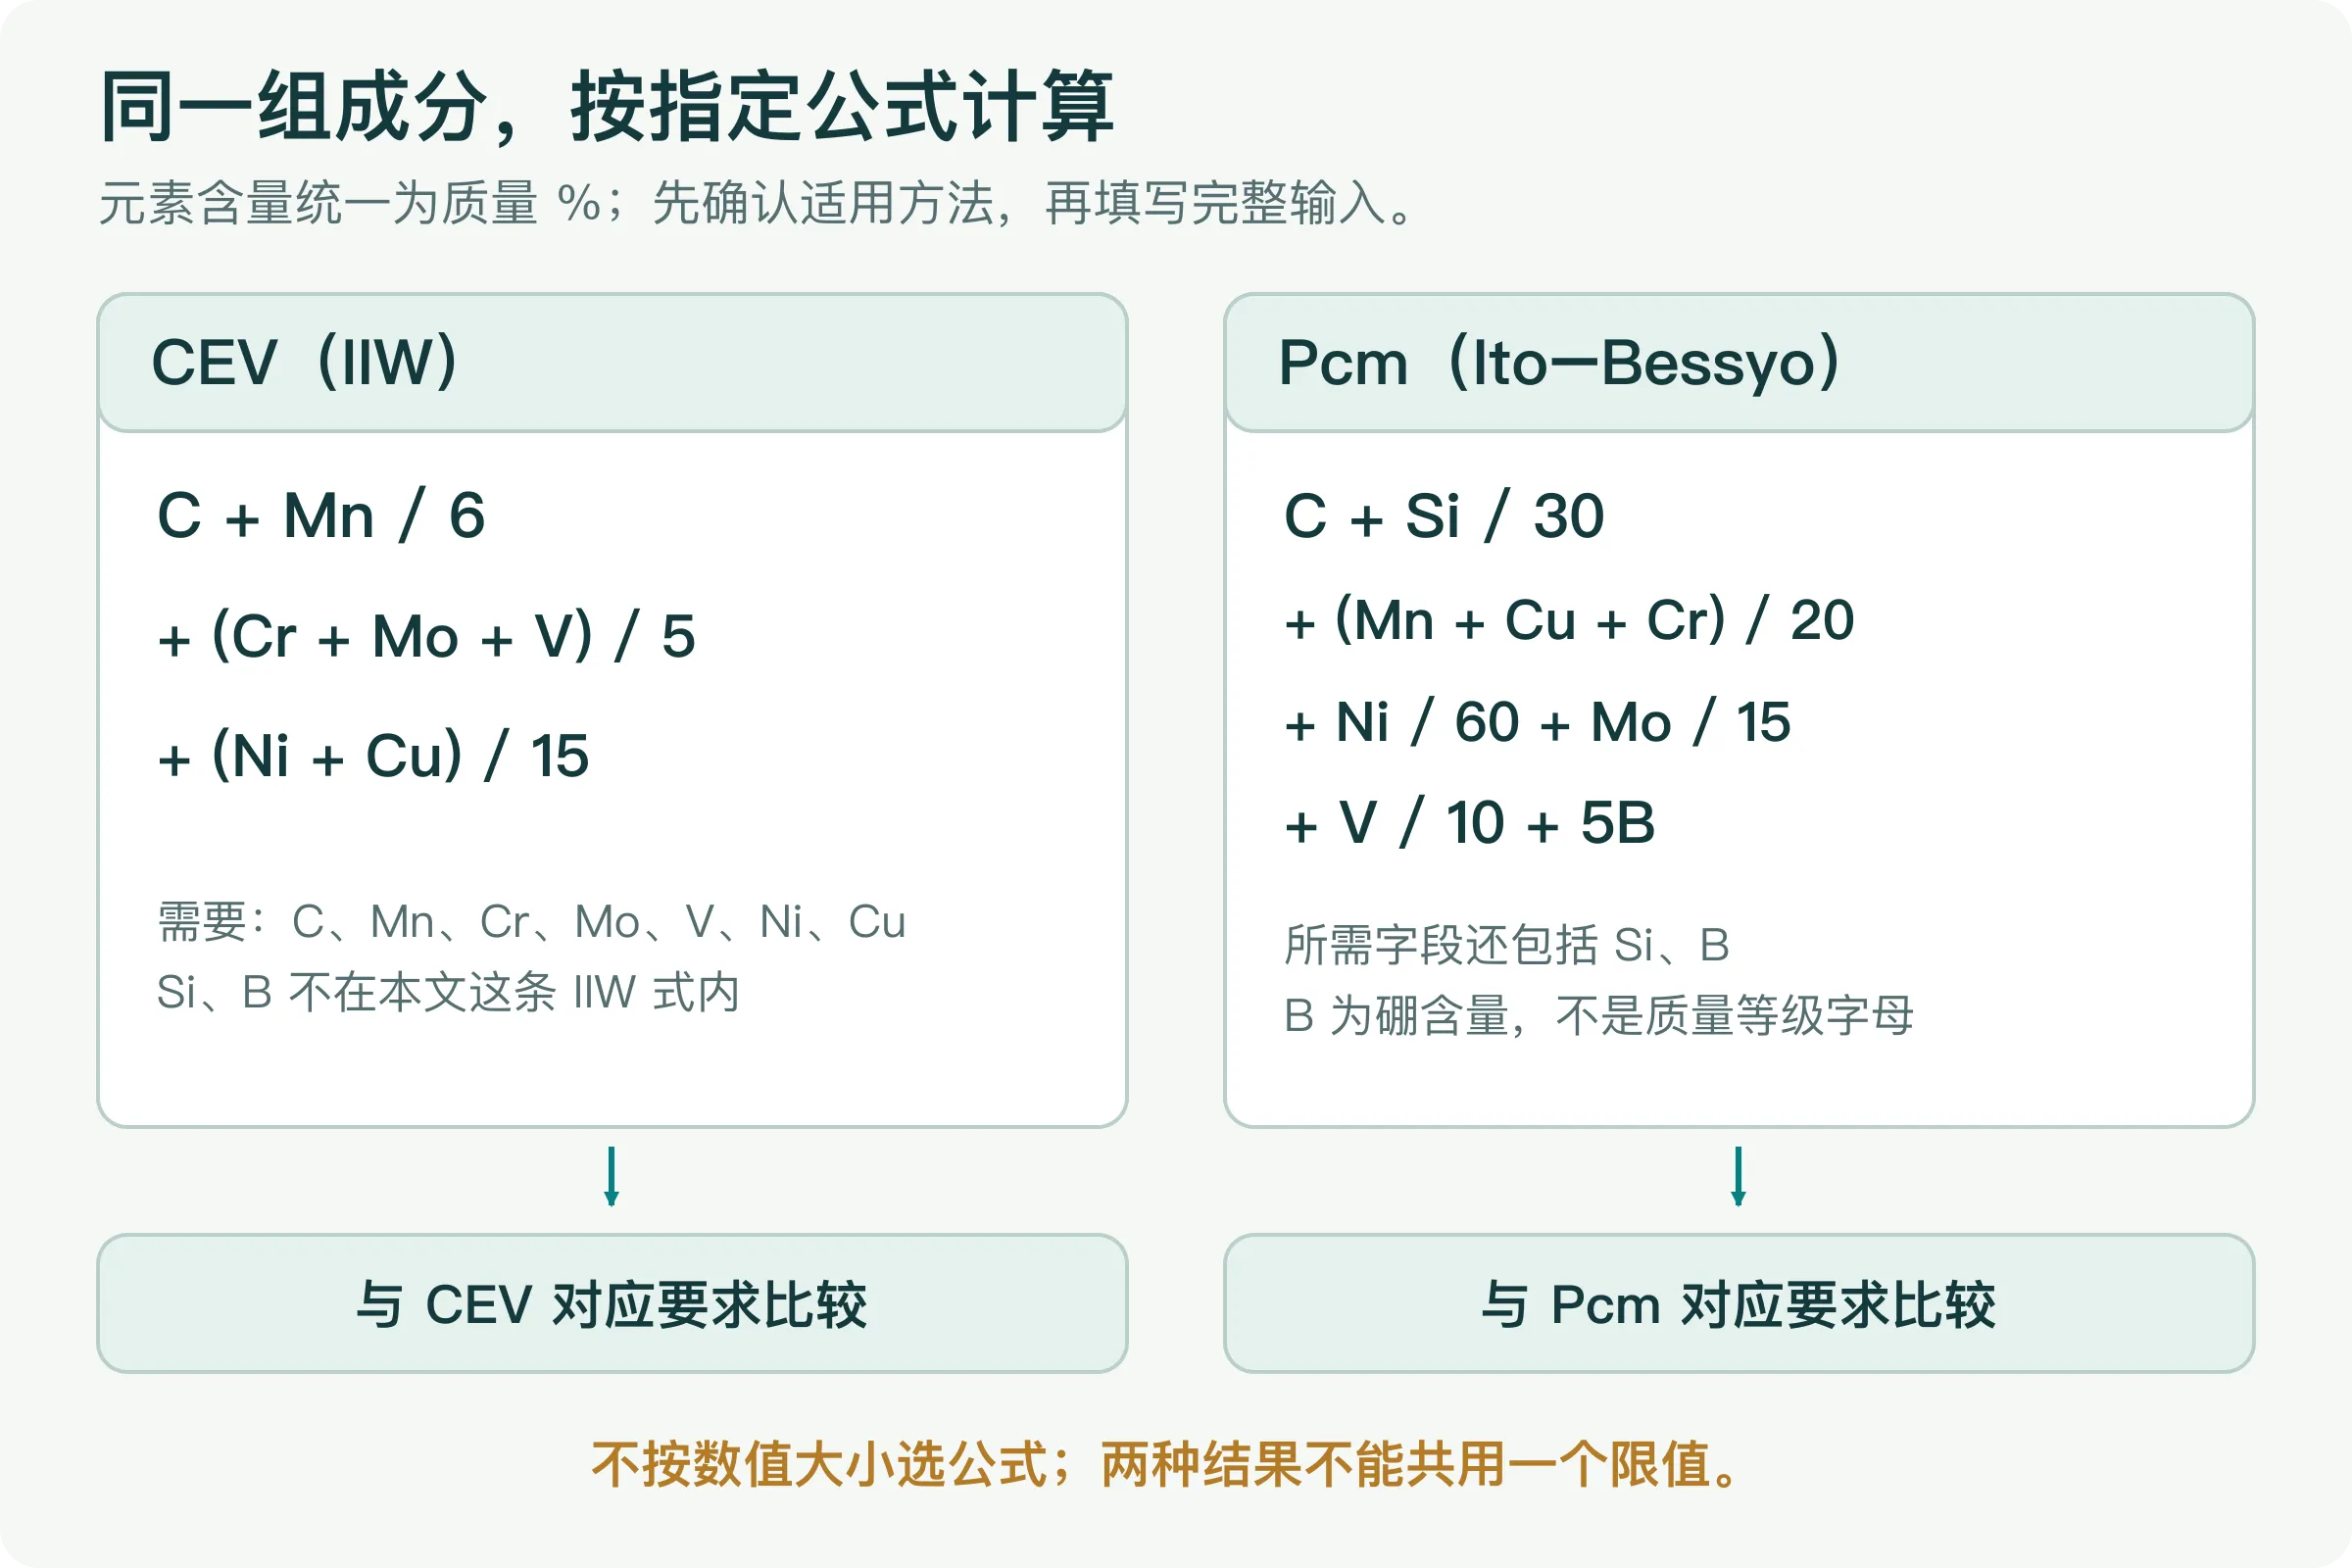
两种公式对同一元素赋予不同权重,因此结果不同是正常现象。不能把 Pcm 较小解释成“焊接性提高了一倍”,也不能先各算一次,再挑容易满足限值的那一个。钢厂 Dillinger 的计算说明同样把多种碳当量分开列示,并给其后续焊接参数方法单独规定适用范围。[3]
3. 输入前,先把质保书上的数据读完整
用于本批材料评审的数据,应能对应到实际到料。先核对炉号、卷号或板号与证书的关系,再读取成分表。另一炉的证书、目录中的典型成分或标准允许的最高值,都不能改写成当前钢板的实测分析值。SSAB 的技术说明也将证书成分与钢板标识关联,并要求按质量百分数使用。[4]
还要辨认记录属于熔炼分析还是成品分析,以及适用要求采用哪一类结果。两者的取样阶段和对应对象不同,不能把熔炼分析的 C、另一块板的成品分析 Mn 和目录中的典型 B 拼成一套数据。若目的是用规定上限做采购阶段的保守估算,应明确标为“上限组合估算”,并确认所用方法允许这样处理;它不是本炉实测结果,也不能替代到料核对。
空白、“—”和未列出某元素,都不等于含量为零。 当公式需要而证书没有该项时,应向供方确认实际分析、报告范围,或适用规范允许的处理方式。在线计算器若自动把空白当成零,只说明程序采用了这个默认设置,并没有补齐材料证据。
遇到“<0.0010%”之类的记录,应保留原始限定符,确认这是报告限、检出限还是其他说明,按适用规则处理。若为了判断影响范围而暂用该上界计算,应注明“上界估算”;不要把它登记为实测 0.0010%,更不能无说明改成零。接近限值时,还需核对原始数据精度、修约与符合性判定规则。
4. 一个可复算的例子:同一成分得到两个结果
计算示例: 下表是假设的一组成分,仅演示单位、加权和复核。所有数值都已给出,视作同一份分析记录,不对应某个牌号或实际炉批;同时计算两式,不表示已完成两种方法的适用性审批。
| 元素 | 假设含量(质量 %) | 复核要点 |
|---|---|---|
| C,碳 | 0.10 | 两式均直接计入 |
| Si,硅 | 0.24 | 本文 CEV 式不计入,Pcm 按 Si/30 |
| Mn,锰 | 1.35 | 两式的权重不同 |
| Cu,铜 | 0.15 | 按各自公式分组 |
| Ni,镍 | 0.18 | CEV 除以 15;Pcm 除以 60 |
| Cr,铬 | 0.12 | 按各自公式分组 |
| Mo,钼 | 0.03 | CEV 除以 5;Pcm 除以 15 |
| V,钒 | 0.02 | CEV 除以 5;Pcm 除以 10 |
| B,硼 | 0.0010 | 相当于质量口径的 10 ppm;Pcm 中乘以 5 |
代入 CEV:
CEV=0.10+1.35/6+(0.12+0.03+0.02)/5+(0.18+0.15)/15
=0.10+0.225+0.034+0.022=0.381%。
代入 Pcm:
Pcm=0.10+0.24/30+(1.35+0.15+0.12)/20+0.18/60+0.03/15+0.02/10+5×0.0010
=0.10+0.008+0.081+0.003+0.002+0.002+0.005=0.201%。
这里的硼是 10 ppm=0.0010%,在 Pcm 中贡献 0.005 个百分点。若漏掉 B 项,程序会得到 0.196%,数值看起来仍很正常,却与本例给定数据不符。如果证书中的 B 本来就缺失,则 0.196% 也不能标为已核实的完整 Pcm 结果。
复核记录应保存原始输入、单位、公式名称和未修约中间结果,最后按适用要求报告位数。本例的 0.381% 与 0.201% 只证明按给定数据完成了算术,尚没有任何材料接收或焊接放行结论。
5. 将“算得对”与“满足要求”分开记录
一张有用的计算单,应让复核者沿着“要求—材料—数据—算法—结论”查回去。只有结果数字,没有公式和数据来源,后续换炉批、换厚度或改焊接工艺时,就难以判断原记录还能不能使用。
| 记录字段 | 建议保留的内容 | 发现问题时怎样处理 |
|---|---|---|
| 要求与公式 | 文件编号、版次、条款,CEV/Pcm 的完整定义 | 只写 CE 时先确认公式,避免同名异式 |
| 材料身份 | 完整牌号、交货状态、厚度、炉批与卷/板标识 | 对应不上实物时,先补追溯关系 |
| 分析依据 | 证书编号,熔炼/成品分析,取样对象 | 不混用不同记录,不擅自更换分析口径 |
| 元素及单位 | 原始值、质量 %/ppm、空白与“<”等限定符 | 补齐所需项,记录转换和允许的处理方法 |
| 计算与比较 | 公式版本、输入、中间值、修约规则及对应限值 | 算术复核与符合性判定分别留痕 |
| 结论与范围 | 材料是否满足该项要求、未决事项、审批人及适用订单 | 不将这一项的通过扩写成全部焊接条件通过 |
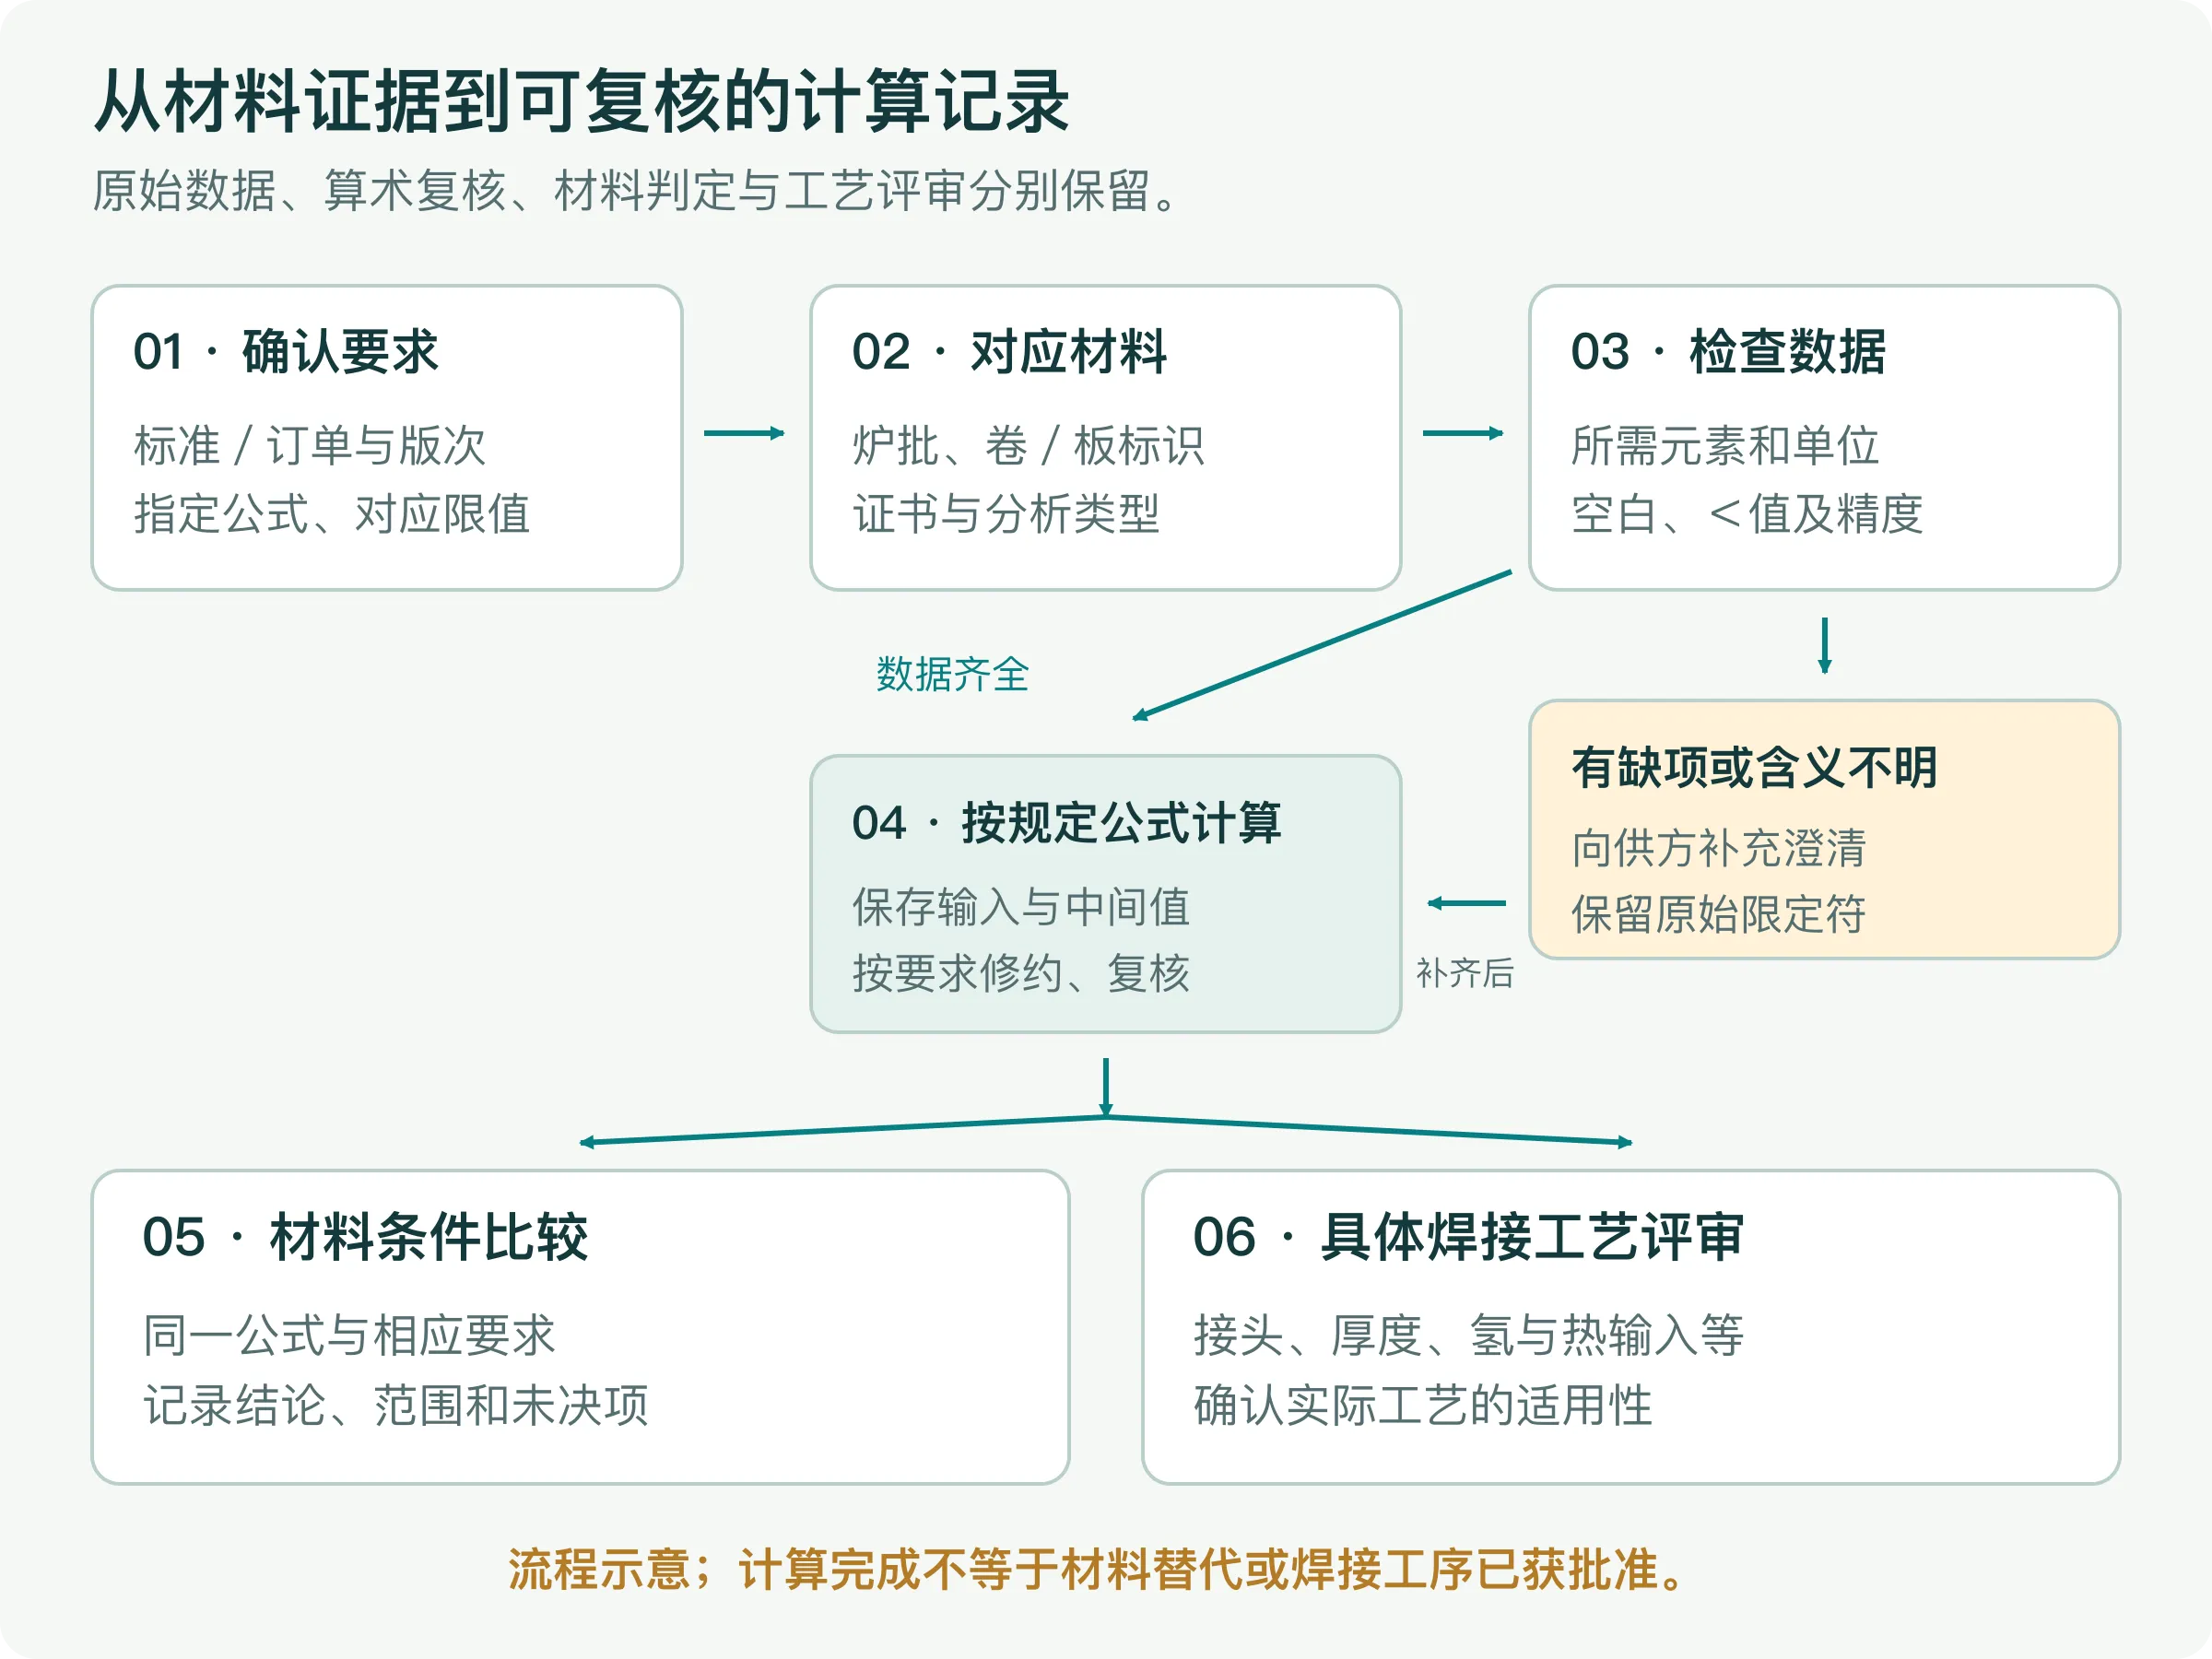
假设订单明确限制 CEV,而供方只提供 Pcm,正确的下一步是取得规定公式所需数据或合适的补充证明;不能以“Pcm 更低”直接通过。反过来,若项目要求 Pcm 而 B 尚未查明,应把这项列为待补资料,不能仅凭一份完整的 CEV 记录将其关闭。
6. 数字算完,还要交给具体接头和工艺使用
碳当量描述的是成分因素,焊接冷裂纹还涉及氢、对裂纹敏感的组织和拉应力等条件。板厚组合、接头约束、焊接方法、焊材与热输入也会影响评估。[5] 因此,不能由一个 CEV 或 Pcm 数字直接查出适用于所有零件的预热温度,也不宜制作脱离条件的“低于某值一律不用预热”采购表。
材料接收与生产放行可以分别给出清楚的状态。例如“证书与实物对应、计算复核完成;焊接工艺适用性待确认”,比笼统写“可焊”更有用。若两个不同材料组成接头,应分别保留其材料与成分证据,再按适用方法评审整个接头;不要先把两边成分平均成一个虚拟材料。
图纸指定的牌号、质量等级、交货状态、冲击要求或其他检验,也不会因为碳当量较低而自动满足。涉及材料替代,应按完整要求审批;涉及 Q355N、Q355M 等交货状态和再次加热,可继续查看钢板交货状态与加工评审指南。
7. 询价时可以先提供哪些资料
准备焊接支架、框架或其他钣金件的报价时,可以先提供图纸、材料指定、板厚和预计数量,并标出焊缝及主要配合位置。若已有质保书,可附上对应材料的成分页和标识信息;涉及客户或订单隐私的字段可先遮盖,但应保留本次核对所需的对应关系。
如果图纸只写了“低碳当量”或证书只有一个 CE 数值,也可以把这一疑问直接注明。先确认完整要求、公式和可取得的材料资料,再讨论加工安排,比自行选一个看起来较低的结果更容易形成可执行的报价依据。