1. Kohlenstoffäquivalent ist nicht der tatsächliche Kohlenstoffgehalt
C bezeichnet in der Bescheinigung den Kohlenstoffgehalt. CEV oder Pcm ist dagegen ein aus C und weiteren festgelegten Elementen berechneter Wert. Beide Angaben getrennt erfassen. C = 0.10% und CEV = 0.381% widersprechen sich nicht: Der zweite Wert enthält Beiträge weiterer Elemente. Er bedeutet nicht, dass der Stahl tatsächlich 0.381% Kohlenstoff enthält.
Kohlenstoffäquivalent-Formeln wurden zunächst zur Beschreibung des Zusammensetzungseinflusses auf die Aufhärtbarkeit entwickelt und später auch für die Empfindlichkeit gegenüber wasserstoffbedingten Kaltrissen verwendet. Das verbreitete IIW-Äquivalent und Pcm beruhen auf unterschiedlichen Untersuchungen; Pcm wurde vorwiegend für niedriglegierte Stähle mit geringerem Kohlenstoffgehalt entwickelt.[1] Bezeichnungen wie „niedriglegiert“, „hochfest“ oder „schweißbar“ legen daher allein noch kein Berechnungsverfahren für einen Auftrag fest.
Ausgangspunkt ist die Definition in Bestellung, Werkstoffnorm, Projektspezifikation oder vorgesehenem schweißtechnischem Bewertungsverfahren. Steht nur „CE“, muss die konkrete Gleichung geklärt werden. Ist CET gefordert, gehört kein CEV-Ergebnis in dieses Feld. Mehrere Ausgaben eines Rechners sind nicht automatisch für dasselbe Annahmekriterium gültig.
2. Formelname und Zweck gehören zum Ergebnis
Verglichen werden hier CEV (IIW) und Pcm (Ito–Bessyo). Die Japan Welding Engineering Society führt CE(IIW) und Pcm getrennt auf und verlangt ausdrücklich Eingaben in Massenprozent.[2] Mit zusammengefassten Termen:
CEV (IIW) = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
Pcm = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B
Für C, Si, Mn und die übrigen Elemente den Zahlenwert des Massenprozents einsetzen. Bei Mn = 1.35% lautet die Eingabe 1.35, nicht 0.0135. Ist die Tabelleneinheit bereits %, liegt der Zellenwert 1.35 schon in dieser Form vor. B in Pcm steht für Bor, nicht für den Gütebuchstaben B am Ende einer Stahlbezeichnung.
| Prüfpunkt | CEV (IIW) | Pcm (Ito–Bessyo) |
|---|---|---|
| Benötigte Elemente | C, Mn, Cr, Mo, V, Ni, Cu | C, Si, Mn, Cu, Cr, Ni, Mo, V, B |
| Gewichtung der Elemente | Mn wird mit 1/6 gewichtet; weitere Elemente werden wie vorgeschrieben zusammengefasst | Mn wird mit 1/20 gewichtet; zusätzlich sind Si/30, 5B und weitere festgelegte Terme enthalten |
| Grundlage der Auswahl | Schreibt die gültige Werkstoff- oder Projektanforderung IIW vor, und verwendet das anschließende Verfahren diesen Wert? | Decken Anforderungen und Werkstoffbereich Pcm ab, und liegen alle notwendigen Eingaben vor? |
| Passender Vergleich | Anforderung für dieselbe Formel sowie den jeweiligen Werkstoff, Dickenbereich und weitere Bedingungen | Die für Pcm definierte Anforderung, kein CEV-Grenzwert |
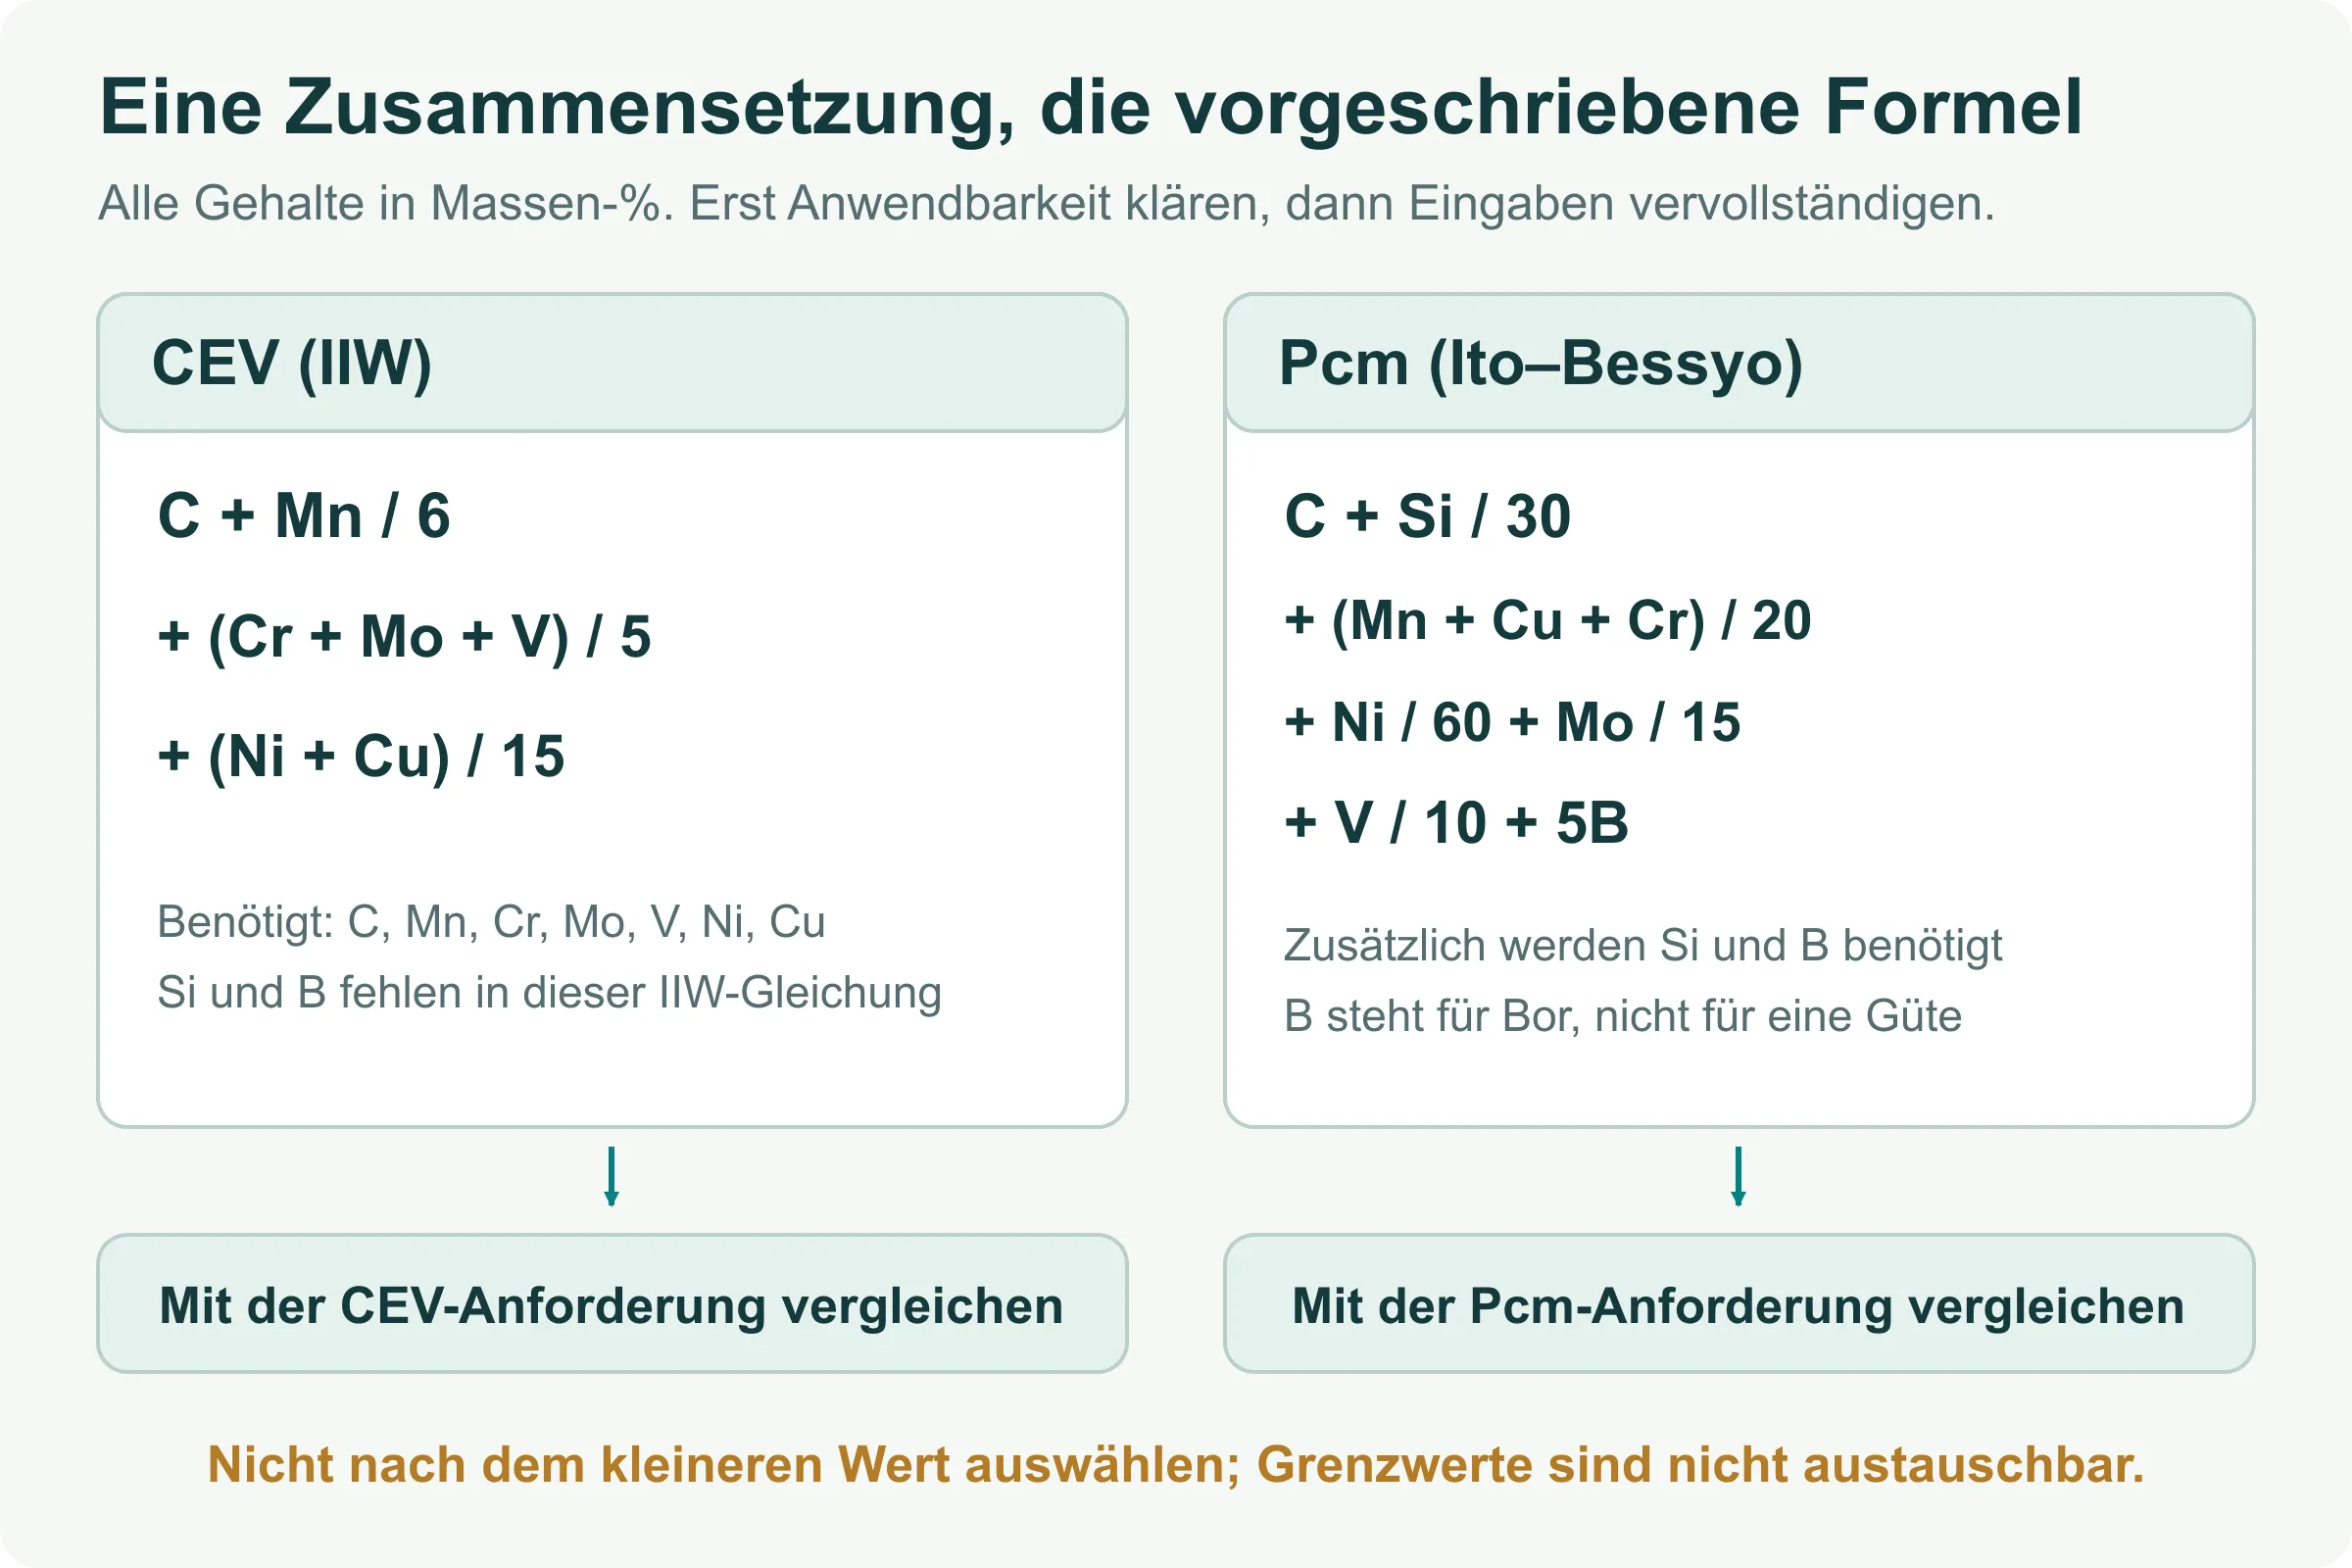
Unterschiedliche Gewichtungen desselben Elements führen erwartungsgemäß zu unterschiedlichen Ergebnissen. Ein niedrigerer Pcm-Wert bedeutet nicht „doppelte Schweißbarkeit“. Ebenso wenig darf nach Berechnung beider Werte der leichter einzuhaltende ausgewählt werden. Auch Dillinger führt die Äquivalente getrennt auf und definiert einen eigenen Gültigkeitsbereich für das anschließende Schweißparameterverfahren.[3]
3. Bescheinigungsdaten vor der Eingabe vollständig lesen
Daten für eine Charge müssen dem gelieferten Material zugeordnet werden können. Vor dem Lesen der Zusammensetzung Schmelzen-, Coil- oder Blechkennzeichnung mit der Bescheinigung abgleichen. Die Bescheinigung einer anderen Schmelze, typische Katalogwerte oder zulässige Normhöchstwerte sind keine tatsächliche Analyse des vorliegenden Blechs. Auch SSAB verknüpft die Bescheinigungsanalyse mit der Blechidentität und nennt Massenprozent als Eingabebasis.[4]
Feststellen, ob eine Schmelzen- oder Stückanalyse vorliegt und welche Analysebasis die Anforderung verlangt. Probenahmezeitpunkt und Bezugsobjekt unterscheiden sich. C aus der Schmelzenanalyse, Mn aus der Stückanalyse eines anderen Blechs und einen typischen B-Katalogwert nicht kombinieren. Werden spezifizierte Höchstwerte für eine konservative Abschätzung im Einkauf verwendet, diese als „Abschätzung aus kombinierten Obergrenzen“ kennzeichnen und die Zulässigkeit im Verfahren prüfen. Sie ist keine tatsächliche Schmelzenanalyse und ersetzt keine Eingangsprüfung.
Ein leeres Feld, ein Strich oder ein nicht aufgeführtes Element belegt keinen Nullgehalt. Fehlt ein für die Formel benötigter Wert, beim Lieferanten Analyse, Berichtsumfang oder die zulässige Behandlung nach den geltenden Anforderungen klären. Ein Rechner, der leere Felder als null behandelt, nutzt eine Softwareannahme; er ergänzt keinen Werkstoffnachweis.
Zusätze wie „<0.0010%“ beibehalten und klären, ob sie eine Berichtsgrenze, Nachweisgrenze oder andere Bedingung beschreiben. Nach der geltenden Regel verfahren. Wird vorübergehend mit der Obergrenze gerechnet, um ihren Einfluss abzuschätzen, „Obergrenzenabschätzung“ vermerken. Nicht als gemessene 0.0010% eintragen oder kommentarlos zu null ändern. Nahe einem Grenzwert auch die Genauigkeit der Ausgangsdaten, Rundung und Konformitätsentscheidungsregel prüfen.
4. Nachrechenbares Beispiel: zwei Ergebnisse aus einer Zusammensetzung
Rechenbeispiel: Die angenommene Zusammensetzung zeigt Einheiten, Gewichtungen und Nachprüfung. Alle Werte liegen vor und werden als ein gemeinsamer Analysedatensatz betrachtet. Sie stehen weder für eine bestimmte Stahlsorte noch für eine reale Schmelze. Die Berechnung beider Gleichungen genehmigt nicht die Anwendung beider Verfahren auf ein reales Material.
| Element | Angenommener Gehalt (Massen-%) | Prüfhinweis |
|---|---|---|
| C, Kohlenstoff | 0.10 | In beiden Formeln direkt enthalten |
| Si, Silicium | 0.24 | In dieser CEV-Gleichung nicht enthalten; bei Pcm als Si/30 |
| Mn, Mangan | 1.35 | Unterschiedliche Gewichtung in beiden Formeln |
| Cu, Kupfer | 0.15 | Nach der jeweiligen Formel gruppiert |
| Ni, Nickel | 0.18 | Bei CEV durch 15, bei Pcm durch 60 geteilt |
| Cr, Chrom | 0.12 | Nach der jeweiligen Formel gruppiert |
| Mo, Molybdän | 0.03 | Bei CEV durch 5, bei Pcm durch 15 geteilt |
| V, Vanadium | 0.02 | Bei CEV durch 5, bei Pcm durch 10 geteilt |
| B, Bor | 0.0010 | Entspricht 10 Massen-ppm; bei Pcm mit 5 multipliziert |
Einsetzen in CEV:
CEV = 0.10 + 1.35/6 + (0.12 + 0.03 + 0.02)/5 + (0.18 + 0.15)/15
= 0.10 + 0.225 + 0.034 + 0.022 = 0.381%.
Einsetzen in Pcm:
Pcm = 0.10 + 0.24/30 + (1.35 + 0.15 + 0.12)/20 + 0.18/60 + 0.03/15 + 0.02/10 + 5×0.0010
= 0.10 + 0.008 + 0.081 + 0.003 + 0.002 + 0.002 + 0.005 = 0.201%.
Hier gilt für Bor: 10 ppm = 0.0010%. Sein Beitrag zu Pcm beträgt 0.005 Prozentpunkte. Ohne B ergibt sich 0.196% – eine plausibel aussehende Zahl, die jedoch nicht den vorgegebenen Daten entspricht. Fehlt B in einer tatsächlichen Bescheinigung, darf auch dort 0.196% nicht als geprüftes, vollständiges Pcm-Ergebnis bezeichnet werden.
Originaleingaben, Einheiten, Formelbezeichnung und ungerundete Zwischenwerte aufbewahren; anschließend mit der vorgeschriebenen Stellenzahl berichten. Die Beispielwerte 0.381% und 0.201% bestätigen nur die Rechnung mit diesen Eingaben. Sie begründen weder Werkstoffannahme noch Schweißfreigabe.
5. Rechenrichtigkeit und Erfüllung einer Anforderung getrennt dokumentieren
Ein brauchbares Rechenblatt macht Anforderung, Werkstoff, Eingangsdaten, Gleichung und Schlussfolgerung nachvollziehbar. Bei einer Zahl ohne Formel und Datenquelle lässt sich nach einem Wechsel von Schmelze, Dicke oder Schweißprozess kaum feststellen, ob der Eintrag weiter anwendbar ist.
| Aufzeichnungsfeld | Aufzubewahrende Angaben | Vorgehen bei Abweichungen |
|---|---|---|
| Anforderung und Formel | Dokumentkennung, Ausgabe, Abschnitt und vollständige CEV/Pcm-Definition | Einträge mit bloßem CE klären; dieselbe Abkürzung kann unterschiedliche Gleichungen meinen |
| Werkstoffidentität | Vollständige Bezeichnung, Lieferzustand, Dicke, Schmelzen- und Coil/Blechkennung | Rückverfolgbarkeit herstellen, wenn Eintrag und Material nicht zusammenpassen |
| Analysebasis | Bescheinigungskennung, Schmelzen-/Stückanalyse und beprobtes Material | Datensätze nicht mischen und Analysebasis nicht kommentarlos wechseln |
| Elemente und Einheiten | Originalwerte, Massen-%/ppm, Leerfelder und Zusätze wie „<“ | Benötigte Daten beschaffen; Umrechnungen und erlaubte Behandlungen dokumentieren |
| Berechnung und Vergleich | Formelversion, Eingaben, Zwischenwerte, Rundungsregel und zugehöriger Grenzwert | Rechenprüfung getrennt von der Konformitätsentscheidung erfassen |
| Schlussfolgerung und Geltungsbereich | Erfüllung dieser Werkstoffanforderung, offene Punkte, Freigabeverantwortlicher und Auftrag | Ein positives Einzelergebnis nicht zur Freigabe sämtlicher Schweißbedingungen ausweiten |
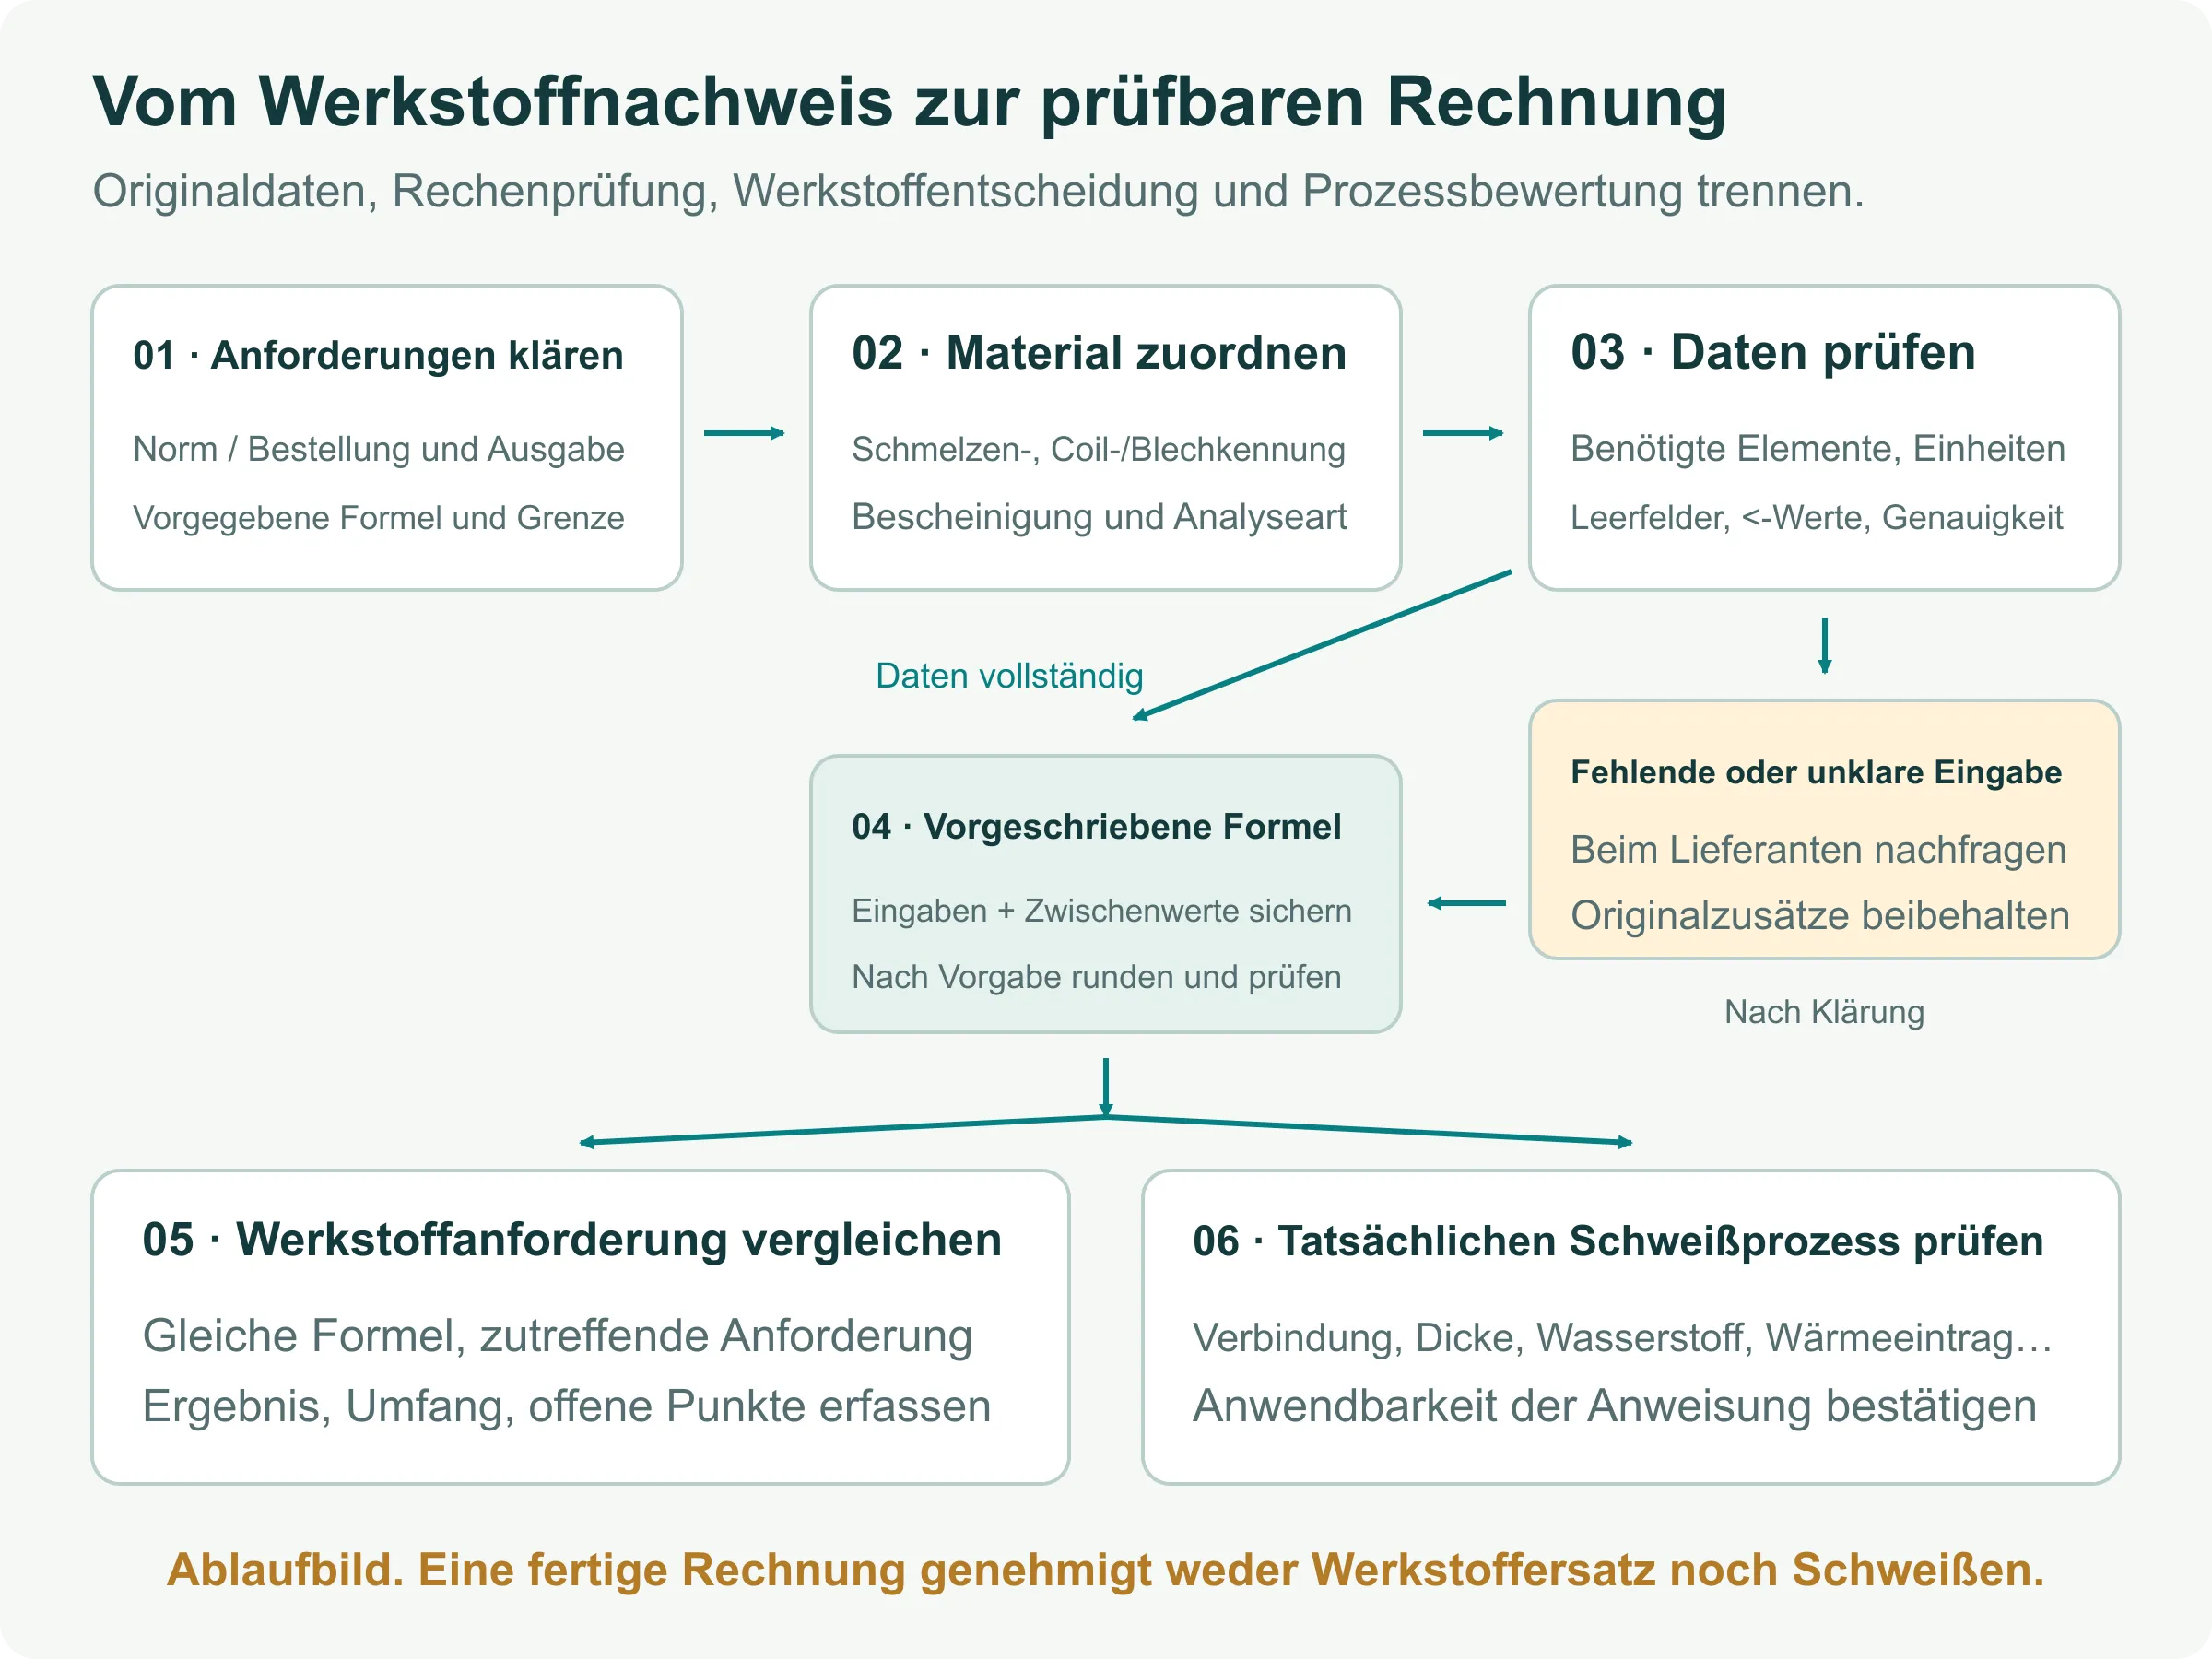
Begrenzt eine Bestellung ausdrücklich CEV, während der Lieferant nur Pcm angibt, die Eingaben für die geforderte Formel oder geeignete Zusatznachweise beschaffen. „Pcm ist niedriger“ rechtfertigt keine Annahme. Wird umgekehrt Pcm gefordert und B ist unbekannt, bleibt der Punkt offen; ein vollständiger CEV-Nachweis schließt ihn nicht.
6. Das Ergebnis auf die tatsächliche Verbindung und den Prozess anwenden
Das Kohlenstoffäquivalent beschreibt den Zusammensetzungsfaktor. Wasserstoffrisse hängen außerdem von Wasserstoff, empfindlichem Gefüge und Zugspannungen ab. Dickenkombination, Einspannung, Verfahren, Zusatzwerkstoffe und Wärmeeinbringung beeinflussen die Bewertung ebenfalls.[5] Ein CEV- oder Pcm-Wert legt daher keine Vorwärmtemperatur für beliebige Bauteile fest. Eine Einkaufstabelle „unter diesem Wert kein Vorwärmen“ würde wesentliche Bedingungen auslassen.
Werkstoffannahme und Produktionsfreigabe können getrennte, genaue Statusangaben erhalten: etwa „Bescheinigung dem Material zugeordnet, Rechnung geprüft; Anwendbarkeit der Schweißanweisung noch offen“. Bei Verbindungen unterschiedlicher Werkstoffe für beide Identität und Zusammensetzung dokumentieren und die gesamte Verbindung nach dem geltenden Verfahren bewerten. Nicht beide Analysen zu einem fiktiven Werkstoff mitteln.
Ein niedrigeres Kohlenstoffäquivalent erfüllt nicht automatisch Stahlsorte, Güte, Lieferzustand, Kerbschlaganforderungen oder weitere Zeichnungsvorgaben. Ein Ersatzwerkstoff ist gegen alle Anforderungen zu prüfen. Für Q355N, Q355M und spätere Erwärmung siehe den Leitfaden zu Lieferzustand und Verarbeitungsbewertung.
7. Angaben für eine Angebotsanfrage
Für geschweißte Halter, Rahmen oder andere Blechteile Zeichnung, vorgeschriebenen Werkstoff, Dicke und erwartete Menge bereitstellen; Schweißnähte und wichtige Passstellen kennzeichnen. Liegt eine Bescheinigung vor, Analyseseite und zugehörige Materialkennung beifügen. Vertrauliche Kunden- oder Bestelldaten können geschwärzt werden; die für die Zuordnung nötigen Angaben müssen erhalten bleiben.
Steht in der Zeichnung nur „niedriges Kohlenstoffäquivalent“ oder enthält die Bescheinigung einen undefinierten CE-Wert, diese Frage ausdrücklich nennen. Vollständige Anforderung, Formel und verfügbare Werkstoffnachweise vor der Prozessplanung zu klären, schafft eine belastbarere Angebotsgrundlage als die Auswahl der kleineren Zahl.
- [1] TWI: Kohlenstoffäquivalent-Formeln und Wasserstoffrisse; Entwicklung und Anwendbarkeit bei kohlenstoffarmen Stählen.
- [2] JWES: Kohlenstoffäquivalente und Umwandlungstemperaturen; CE(IIW), Pcm und Massenprozent.
- [3] Dillinger: Rechenhilfe WELDING; Formeln, Bescheinigungsdaten und Gültigkeitsbereiche.
- [4] SSAB: Kohlenstoffäquivalent; Bescheinigungsanalyse, Einheiten und Materialidentität.
- [5] TWI: Vorbeugung von Wasserstoffrissen in Stahl; Einflussfaktoren und Prozessbedingungen.