1. Her adın neyi tanımladığını belirleyin
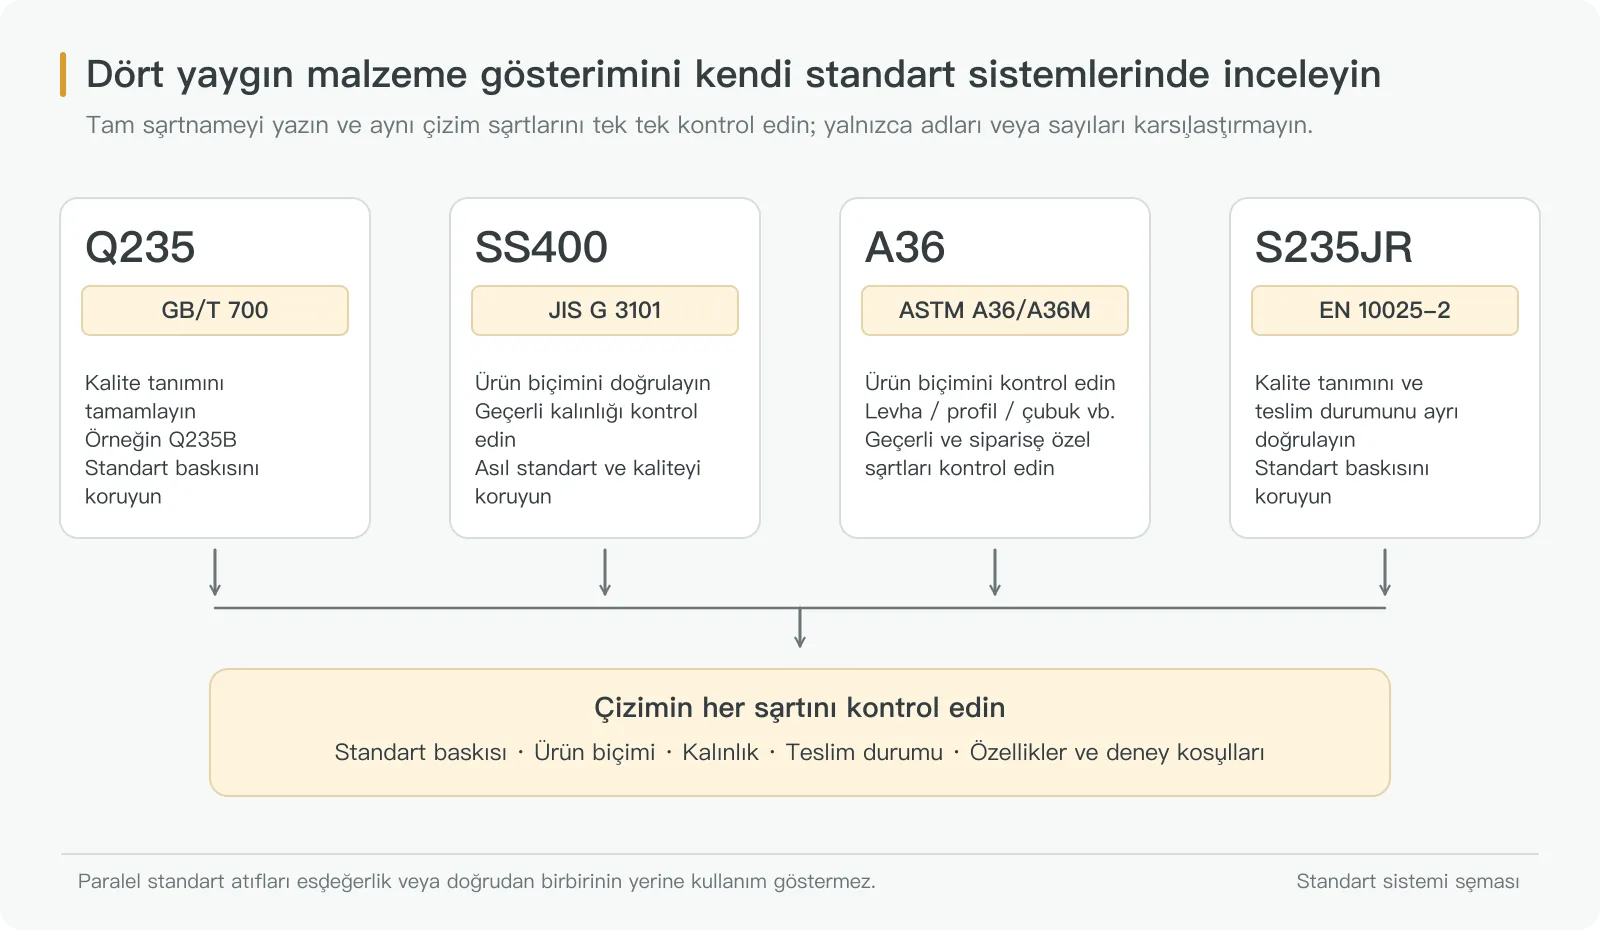
Karşılaştırmaya başlamadan çizim, teklif ve malzeme sertifikasındaki tanımları aynı tabloda toplayın. Eksik ekleri veya standart baskılarını işaretleyin; satın alma bunları alışkanlıkla tamamlamamalıdır.
| Yaygın tanım | Kontrol edilecek standart | Adın verdiği bilgi | Bu addan çıkarılamayacak sonuç |
|---|---|---|---|
| Q235; Q235A, Q235B vb. olarak tamamlanır | GB/T 700, Karbon yapı çelikleri | Q235 bir sınıf ailesidir; kalite sınıfı da tam gerekliliğin parçasıdır | Q235 tek başına alıcının kalite sınıfını, teslim durumunu veya gerekli muayeneleri belirlemez |
| SS400 | JIS G 3101, Genel yapılar için haddelenmiş çelikler | SS400 bu sistemde bir sınıftır; ürün ve kalınlığa uygulanabilir özellikler kontrol edilir | 400 akma dayanımı değildir; ayrıca akma dayanımı şartının bulunmadığı anlamına gelmez |
| A36 | ASTM A36/A36M, Karbon yapı çeliği şartnamesi | A36 ticari olarak malzeme adı gibi kullanılır; satın alma temeli şartname, baskı ve ürün biçimini içermelidir | Karbon çelik sac veya şerit tanımı tek başına A36 uygunluğunu göstermez |
| S235JR | EN 10025-2, Alaşımsız yapı çelikleri için teknik teslim şartları | S235JR bir çelik adıdır; JR darbe kalitesi şartlarıyla ilgilidir, teslim durumu ayrıca doğrulanır | JR her sıcaklık ve kalınlıkta uygunluk sağlamaz; +AR veya +N gibi durum bilgilerini de karşılamaz |
Her standardın kapsamı, teknik şartları ve muayene koşulları kendine özgüdür. Tablo incelemenin başlangıcıdır, eşdeğerlik tablosu değildir. Q235 kalite sembolleri, SS400 ile JIS G 3101 ilişkisi, A36 ürün kapsamı ve S235JR teslim koşulları ilgili belgelerden doğrulanmalıdır. [1][2][3][4][5]
2. Ürün biçimini ve kalınlığı ayrıca kontrol edin
Sıcak haddelenmiş levha, rulodan boy kesilmiş sac, şerit ve profiller farklı boyut ve muayene şartlarına tabi olabilir. Teklifte “sac” yazması ürünün kökenini tam açıklamaz. Örneğin A36/A36M’nin kamuya açık kapsamı yapısal profilleri, levhaları ve çubukları içerir. Rulodan üretilen ve ısıl işlemsiz veya yalnız gerilim giderme uygulanarak teslim edilen yapısal ürünler için A6/A6M’nin ek şartları da söz konusudur. [3]
Çizim levha istiyorsa gerçekte hangi ürünün teklif edildiğini ve boyut, şekil, tolerans ve muayeneyi hangi belgelerin yönettiğini sorun. Aynı nominal kalınlık, aynı kalınlık toleransı veya özellik şartları için aynı kalınlık aralığı demek değildir. Malzeme tablosundaki değerler kalınlıkla değişebilir; tek bir öne çıkan rakamla yetinmeyin. [1][5]
Teslim durumu ayrı yazılmalıdır. Normalize edilmiş, normalizasyon haddelenmiş ve haddelendiği halde teslim durumları yüzey renginden belirlenemez. Asitle temizleme ve yağlama ise başka yüzey koşullarını tarif eder. Projede gereken durumu çizim, satın alma standardı ve kararlaştırılan teknik şartlar belirlemelidir.
3. Özelliklerle birlikte deney koşullarını da karşılaştırın
Akma dayanımı, çekme dayanımı ve uzama farklı soruları yanıtlar. Bir ikameyi “daha dayanıklı” saymadan önce karşılaştırılan özelliği, kalınlık aralığını, numune yönünü ve deney parçasını belirleyin. Uzama için numune biçimi ve ölçü boyu; darbe sonuçları için sıcaklık, numune boyutu, yön ve uygulanabilir koşullar gerekir. [1][5]
Örneğin Nippon Steel’in SS400 sac ve rulo verileri, kalınlık ve numune koşullarıyla birlikte akma, çekme ve uzama şartlarını içerir. SS400’ü “yalnızca çekme şartı var, akma şartı yok” şeklinde yorumlamak gerekli bir kontrolü atlamak olur. [6]
Kimyasal bileşimi yalnız karbon üzerinden değil, element bazında inceleyin. Standardın izin verdiği aralık ile bu partinin sonuçlarını; pota analizi ile ürün analizini ayırın. Kaynak veya özel imalat için uygulanabilir bileşim kontrollerini ve hesap esaslarını kontrol edin. İki malzemenin de düşük karbonlu çelik olması eski prosesi otomatik olarak sürdürme gerekçesi değildir. [1][3]
Kalite tanımı, her sertifikada aynı ölçüm verilerinin bulunacağı anlamına gelmez. Deneyler, izin verilen istisnalar ve ilave şartlar için standardı ve siparişi kontrol edin. Eksik sonucun nedenini araştırın: boş alan başarılı sonuç değildir, ancak geçerli kurallar incelenmeden uygunsuzluk olarak da değerlendirilmemelidir. [1][5]
4. Yakın malzeme değerleri imalat incelemesinin yerini tutmaz
Bükülmüş bir brakette gerçek büküm açısı, iç yarıçap, hadde yönü, delikler ve geri yaylanma değerlendirilmelidir. Kaynaklı parçalarda birleşim, kalınlık kombinasyonu, kaynak prosedürü ve muayene şartları incelenir. Üreticiler bazı yapı çeliği soğuk şekillendirme koşullarının siparişte belirtilmesini ister; yapısal sınıf adı tek başına her dar bükümü veya çekme işlemini garanti etmez. [5]
Deneme zor veya işlevsel özellikleri içermelidir. Geniş yarıçaplı düz bir büküm, delikli küçük flanşı doğrulamaz; kaynak görünümü de çizimdeki birleşim kabulünün yerine geçmez. Yüzey durumu da değişiyorsa temizlik, kaplama ve eşleşme ölçüleri incelenmelidir. Malzeme onayı ve bitmiş parça kabulü ayrı kanıtlar gerektirir.
5. Farkları ve üretime izin koşullarını kaydedin
Benzer sınıfları sıralamak yerine ilk gerekliliği somut teklifin yanına yazın. Aşağıdaki maddeleri parçanın kullanımına göre uyarlayın, fakat açık kalan bir konuyu uygun olarak işaretlemeyin.
| Kontrol konusu | İlk gereklilik | Teklifte belirtilmesi gereken | Gerekli kanıt | Karar koşulu |
|---|---|---|---|---|
| Standart ve baskı | Çizim ve sözleşmenin belgeleri | Gerçek tedarik şartnamesi ve baskısı | Kontrollü çizim, sipariş ve standart temeli | Farklar tanımlanmış ve yetkili tarafça ele alınmış |
| Sınıf ve kalite | Tam çelik adı ve kalite şartları | Tam tanım, ekler ve ilave şartlar | Malzeme sertifikası ve sipariş bilgileri | Yalnız kısaltma veya karşılık tablosuyla onay verilmez |
| Ürün biçimi | Levha, şerit, rulo kesim veya profil | Gerçek biçim ve kaynak | Üretim/teslim kimliği ve ürün standardı | Ürün kapsamı ve muayene temeli uygulanabilir |
| Kalınlık ve boyut | Nominal değer, tolerans ve şekil şartları | Temin aralığı ve gerçek boyutsal durum | Boyut standardı ve giriş ölçümleri | Nominal kalınlığın yanında tolerans ve şekil de uygun |
| Teslim ve yüzey | Isıl işlem, hadde ve yüzey şartları | Gerçek durum ve sonraki işlemler | Tedarik bilgileri ve ilgili proses kayıtları | Yüzey adı durum farkını gizlemiyor |
| Kimyasal bileşim | Element sınırları ve ek koşullar | Parti sonuçları ve analiz türü | Döküm veya partiye bağlı belgeler | Doğru analiz kurallarıyla tek tek kontrol |
| Özellik ve deneyler | Dayanım, süneklik, darbe ve diğer şartlar | Kalınlık, yön ve numune koşullarıyla sonuçlar | Uygulanabilir raporlar ve standart maddeleri | Koşullar karşılaştırılabilir, eksikler çözülmüş |
| İmalat ve parça | Büküm, kaynak, montaj ve muayene | Önerilen proses ve yeniden doğrulanacak özellikler | Temsilî numuneler, proses ve kabul kayıtları | Kararlaştırılan parça şartları karşılanmış |
| İzlenebilirlik ve onay | Sertifika, parti ve onay yetkisi | Kaynak, kapsam dahilindeki partiler ve değişiklik | İzlenebilirlik, yazılı sapma izni veya çizim revizyonu | Üretim öncesi onay kapsamı açık |
6. Varsayımsal örnek: S235JR braket yerine aynı kalınlıkta Q235B
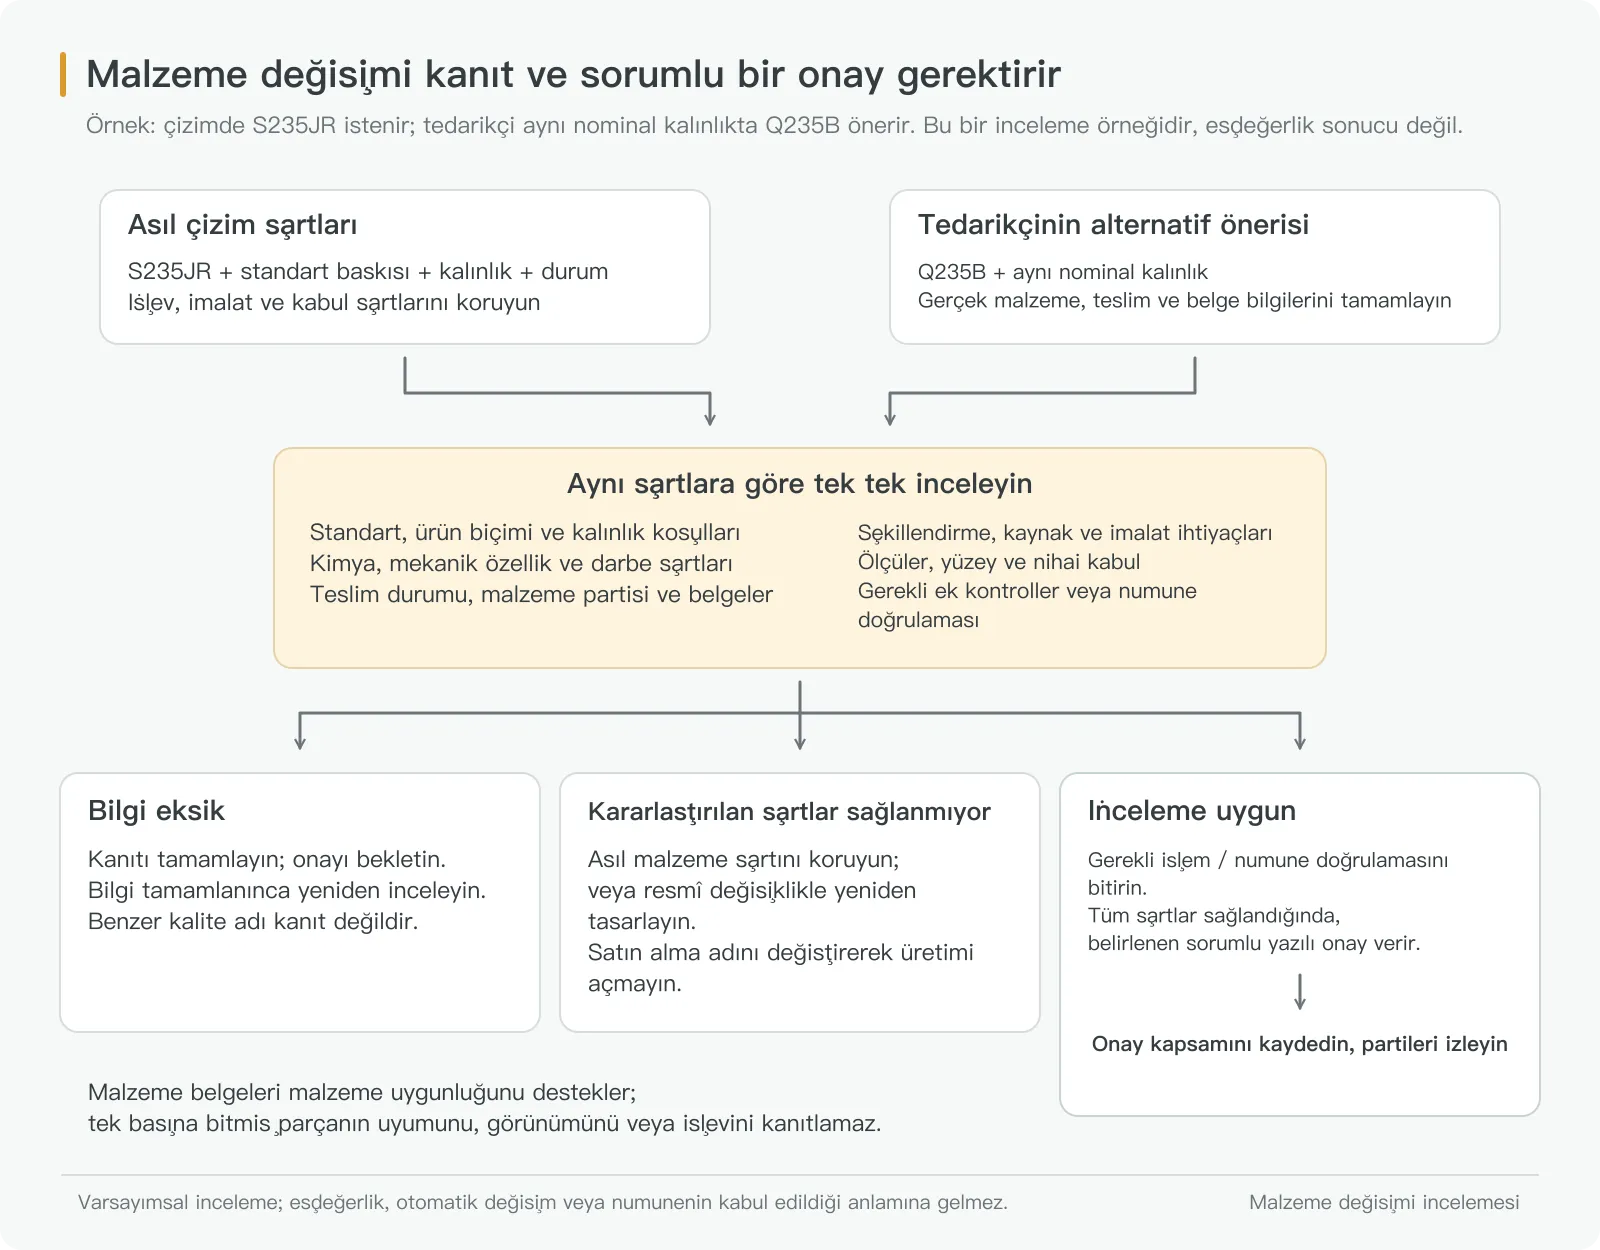
Bükülmüş ve kaynaklı bir braket çiziminin S235JR levha istediğini varsayalım. Tedarikçi aynı nominal kalınlıkta Q235B öneriyor ve yalnız bir katalog sayfası vermiş. Bu aşamada bir ikame adayı vardır; eşdeğerlik veya üretim izni yoktur.
Önce çizim ve siparişte standart baskısı, tam teslim koşulları, kalınlık toleransı, darbe deneyleri ve belge şartlarını kontrol edin. İlk gereklilik eksikse alıcının mühendislik biriminden açıklama isteyin; boşluğu serbest seçim hakkı saymayın.
Ardından tam tedarik bilgilerini ve öngörülen parti için sağlanabilecek malzeme sertifikası ile muayene verilerini isteyin. Döküm numarası veya başka parti kimliği teslim edilen levhayla ilişkilendirilmelidir. Parti henüz belirlenmemişse mevcut belgelerle aday incelemesi başlayabilir; ancak üretim öncesinde gerçek malzeme yine kontrol edilmelidir. Başka partinin sertifikası yalnız belge biçimini gösterir. [6]
Sonra kontrol listesini uygulayın. Her iki adda “235” bulunması bileşim, kalınlık kapsamı, numune alma ve darbe koşullarını kontrol etmeyi ortadan kaldırmaz. Tipik katalog özellikleri önerilen levhanın ölçülmüş sonuçları değildir. Eksik kanıtı varsayımla doldurmak yerine gereken belgeyi veya deneyi kaydedin.
Son olarak üretimde kullanılacak malzemeyle gerekli büküm, kaynak ve montaj denemelerini yapın. Malzeme farkları, imalat sonuçları ve muayene gereklilikleri çözüldükten sonra yetkili kişi sapma iznini imzalayabilir veya çizimi değiştirebilir. Belirli sipariş ya da dökümle sınırlı onay sonraki satın almalara kendiliğinden genişletilemez.
7. Onayı satın alma, üretim ve kabul aşamalarına taşıyın
Onay; parça ve çizim revizyonunu, ikamenin tam şartlarını, ilgili sipariş veya partileri, korunacak muayeneleri ve onaylayanı belirtmelidir. Satın alma, giriş kimliği, malzeme çıkışı ve kabul aynı geçerli gereklilikleri kullanmalıdır. Atölye değişmemiş çizimle çalışıyorsa “uygundur” yazan bir e-posta yeterli değildir.
İki malzemeyi karşılaştırıyorsanız çizimi, ilk malzeme şartını ve tedarikçi teklifini birlikte paylaşın; yük, büküm, kaynak ve montaj noktalarını işaretleyin. Açık koşulları “teyit edilecek” diye belirtebilirsiniz. Böylece teklif için gereken bilgi ile üretimden önce çözülmesi gereken konular ayrılır. Genel teklif aktarımı için malzeme şartnamesi ve ikame onay rehberine bakın.
- [1] GB/T 700-2006: resmi standart durumu
- [1] China Steel Construction Society standart metni: bölüm 1, 3–5 ve tablo 1–3
- [2] Japan Iron and Steel Federation: JIS G 3101 ve SS400
- [3] ASTM A36/A36M-19: kamuya açık özet ve kapsam 1.1–1.6
- [4] BSI: BS EN 10025-2:2019 standart bilgisi
- [5] Tata Steel UK: yapı çeliği teslimi, S235JR/J0/J2 özellikleri ve deney koşulları
- [6] Nippon Steel: sıcak haddelenmiş sac ve rulolar; JIS G 3101 tablosu, etiket ve sipariş bilgileri