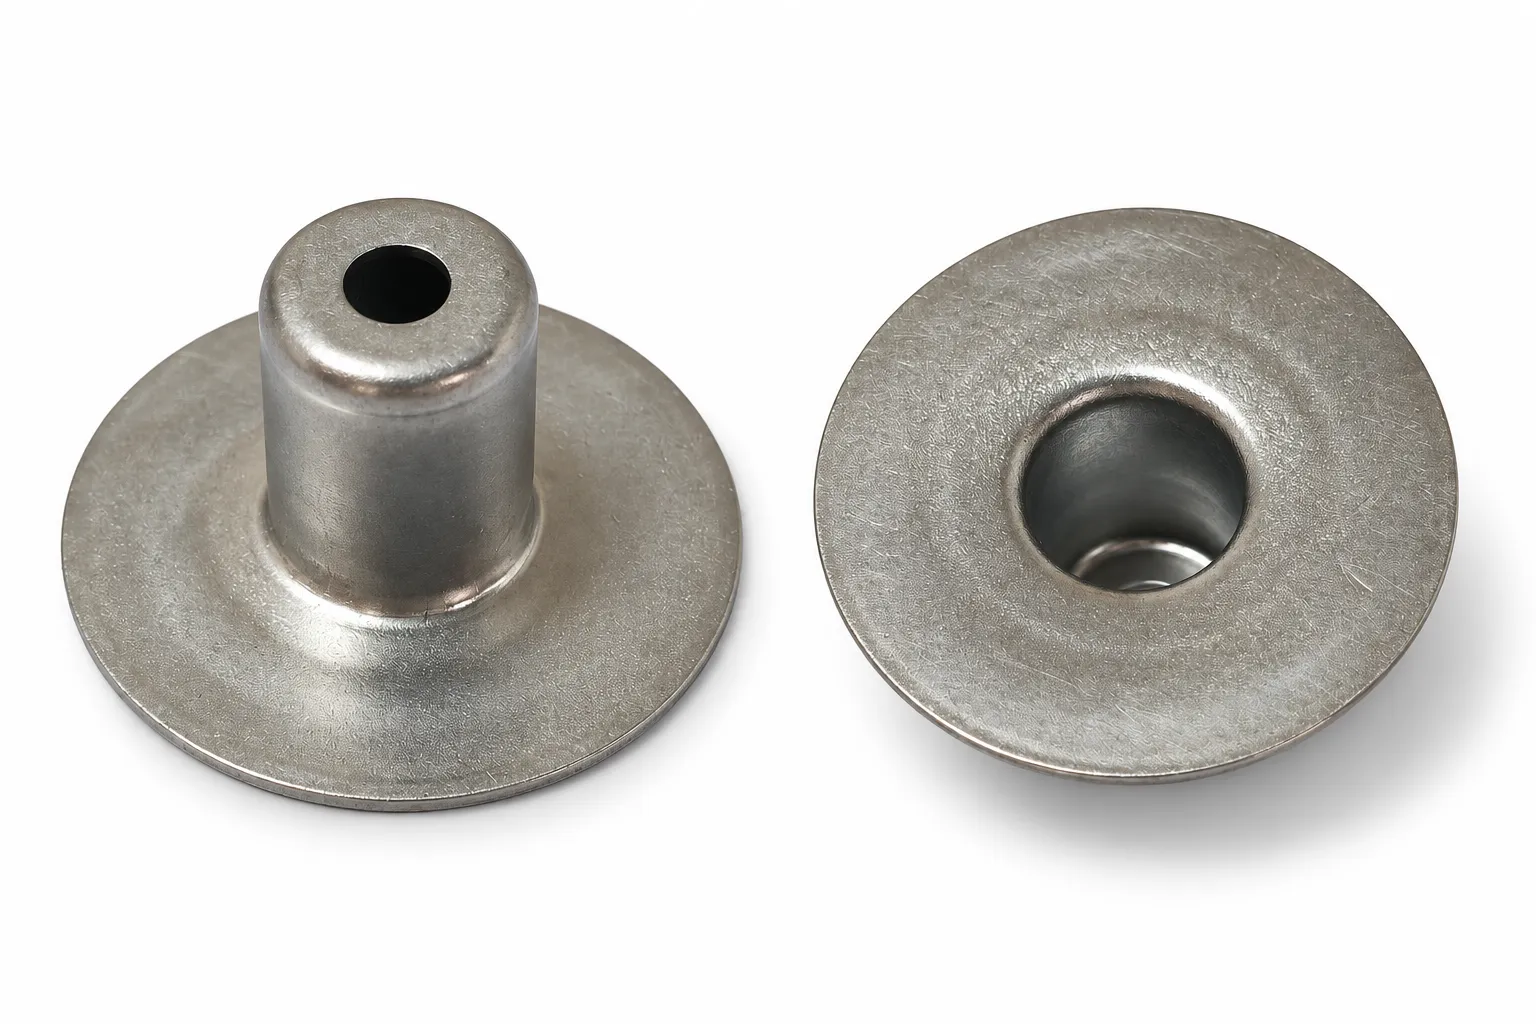
フランジ付き絞りカップ、円筒絞りケースは、図面製作する部品の形状を表す名称です。写真の部品は中央開口の周囲に環状の底面を残しており、小穴と大きな内腔を分けて寸法指定します。
個別製作では、フランジ寸法が取付接触範囲、胴部寸法が組付け空間、底穴が軸・ガイドロッド・接続部との関係を定めます。以下は、図面や組付け要件が決まっているお客様向けの加工・調達情報です。
フランジ絞りカップと円筒ケースの形状
小穴には軸やガイドロッドを通し、大きな内腔には別の部品を収められます。残った環状底面は段付き当たり面や接触面になる場合があります。接触の可否と軸方向荷重の有無は組立図で指定します。
フランジは取付面や挿入ストッパーになりますが、抜け止めを自動的に備えるわけではありません。写真にはフランジの取付穴、ねじ、ロック形状が見えません。相手部品による保持や指定接合法などを別途設計します。フランジだけで直接ねじ止めできるとは限りません。
中心穴と側面穴を持つ段付き絞りカップ
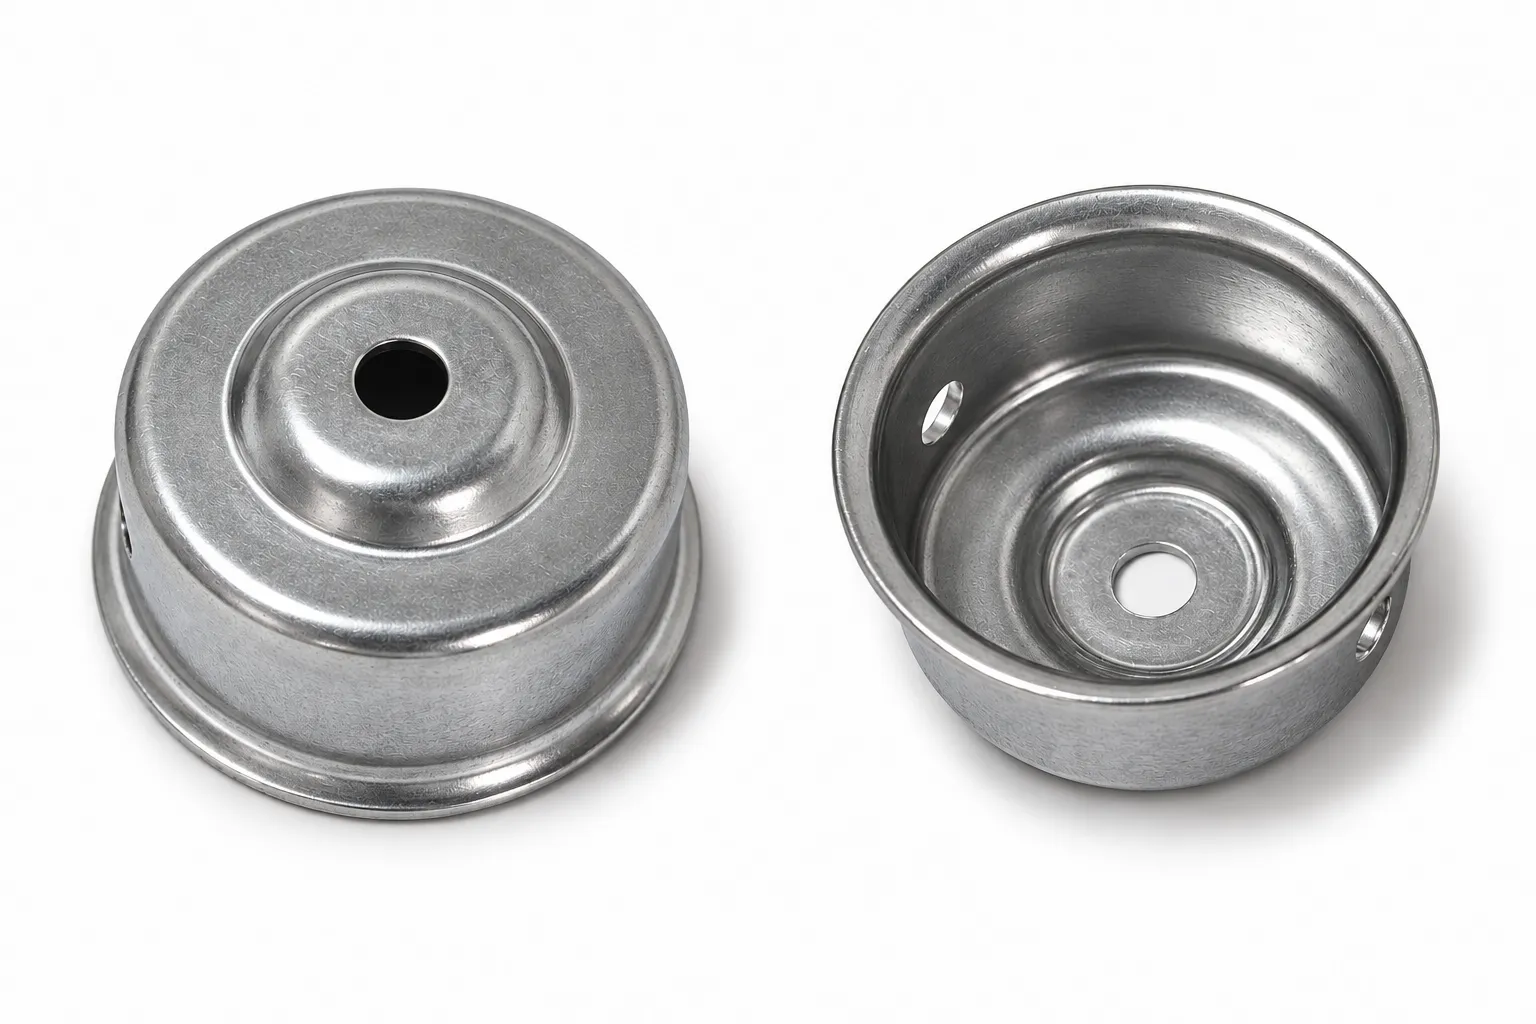
このサンプルは短い円筒壁、広がった口元、小さな中心丸穴を持つ段付き底面で構成されます。裏面には大きな内腔と側面の穴が見られます。
中心穴は軸、ガイドロッド、接続部の逃げ、内腔は部品を収める空間として検討できます。段部の位置決め、接触、荷重の役割は組立で定義します。穴周囲に底面材料が残り、両端が完全に開いたスリーブとは異なります。
側面穴には組立アクセス、配線通過、通気などが考えられ、それぞれ位置と縁の条件が異なります。実際の機能、材質、表面処理、寸法、完成品用途は未確認です。
絞り成形、底穴加工、後工程
検討する工程例は、ブランク準備、フランジカップの絞り、必要な再絞り・サイジング、トリミングと底穴加工、バリ取り・表面処理です。成形後のトリミングと穴あけは一般的ですが、順序と回数は材質、形状、工具支持、寸法要件によって変わります。
底穴を胴部軸線やフランジ基準に対して位置決めする場合は、穴加工時の位置決めと支持を検討します。穴径が合っていても位置は保証されません。薄い底面は穴加工や組付けで変形する場合があるため、寸法に影響する工程の後で機能寸法を再確認します。
材質記号、元板厚、供給状態を図面または材料記録で指定します。銀灰色の外観だけでステンレスや亜鉛・ニッケルめっきとは判断できません。壁、底面、コーナーの厚さは個別に確認し、元板厚をすべての完成寸法の代わりにしないでください。
特注寸法・材質・図面の指定
寸法と公差を設定する前に実際の接触面を示します。見える輪郭すべてを同じ厳しさで管理する必要はなく、組付け、運動、荷重に関わる部分を優先します。
| 対象 | 指定する内容 | 確認する組付け条件 |
|---|---|---|
| フランジ | 外径、実際の接触範囲、平面度要件、保持方法、根元Rの逃げ。 | フランジは着座するか、根元Rで浮かないか。 |
| 胴部と内腔 | 外径・内径、有効深さ・高さ、高さの基準面。 | 相手穴に入り、内部部品も収まるか。 |
| 底面と小穴 | 穴径、機能基準からの位置、接触範囲、縁の状態。 | 軸やロッドが擦れないか、底面に力が作用するか。 |
| 材質と表面 | 材質、板厚、供給状態、表面処理、清浄度、外観。 | 成形できるか、腐食・摩耗・電気接触の影響はないか。 |
| サンプル受入 | 図面改訂、相手部品、取付状態、検査方法、保護包装。 | 自由状態で合格した部品が取付後も機能するか。 |
すきまの仮定例:穴の最小径が6.20 mm、軸の最大径が6.00 mmなら、理想的な同心状態の片側すきまは (6.20 − 6.00) / 2 = 0.10 mmです。この断面で相対軸ずれが0.08 mmあると、狭い側は0.02 mmになります。真円度、傾き、運転時のたわみ、温度、表面層を無視した説明用の例であり、運転すきまの推奨値ではありません。
モーターカバー・センサケース・ばねカップの図面要件
モーターカバー、センサケース、ばねカップ、照明カバーでは、はめあいと受入要件が異なります。モーター、センサ、照明、空調設備の絞り部品には既存の製品分類があります。下表は名称と図面要件を対応させたもので、納入品の名称は実際の顧客図面に従います。写真のサンプルを特定の最終製品と認定するものではありません。
| 部品名・用途 | 形状が担う役割 | 図面・受入の要件 |
|---|---|---|
| 小型電気機械:ファンモーター、ギヤモーター、アクチュエーターの軸端カバー | フランジを本体に合わせ、内腔で部品を避け、小穴に軸端を通す。 | 運転すきま、取付基準からの穴位置、回転範囲、保持。軸受を支持する場合は座部、剛性、寿命も定める。 |
| 産業センサ・計測器:プローブまたは位置センサの取付カバー | 内腔に部品を収め、端穴をプローブや接続部に合わせ、フランジを当てる。 | 接続寸法、絶縁・接地、配線保護、取付方向、防護要件。穴付きシェルは密閉されたプローブ保護管ではない。 |
| 弁・温度制御アクチュエーター:ガイドロッド周囲のばね位置決めカップ・ストッパー | 壁でばね端を位置決めし、環状底面が力を受ける可能性があり、穴にロッドを通す。 | 形状から考えた候補。ばね接触、予圧、ストローク、局部変形、繰返し寿命を確認する。空調用カップの存在はこのサンプルの耐圧を示さない。 |
| 照明金具:支柱接続部の取付・化粧カバー | フランジで取付縁を覆い、胴部で接続空間を確保し、穴に管や配線を通す。 | 縁の保護、固定、電気的すきま、温度、表面処理。金属カバー単体は認定済みソケットや電気絶縁体ではない。 |
カバー図面では空間、端部開口、保持を先に決めます。ばね部品、可動ガイド、軸受支持には荷重、接触、運動、検証条件を追加します。似た名称の部品でも、それぞれの組立図と受入条件に基づいて見積もります。
絞り部品サンプルと組付け後の検査
初品ではフランジの着座、胴部寸法、内腔深さ、底穴の径と位置を確認し、相手部品との組付けも確認できます。穴にゲージが通っても、胴部に対する穴位置は証明できません。締付けで底面がたわむ場合は、合意した取付条件で再測定します。
カバーでは可動部とのすきま、保持、配線や手に近い縁を確認します。ばねカップでは接触部の変形と繰返し耐久の検証を追加します。軸受支持では座面形状、軸線関係、保持、負荷の検証が必要です。流体に触れる場合は媒体、接合、シール、圧力、漏れの受入方法を定めます。
これらはサンプル承認で確認する事項です。製品写真やシームレスという表現では代替できません。穴、接合部、表面欠陥によって組立全体の保護・密封性能は変わります。
図面製作の見積り資料
図面、スケッチ、写真に、フランジの当たり位置、内腔に入る部品、穴を通るもの、予定数量を添えてください。寸法、材質、固定方法の未確定事項は明示し、相手部品図と現在の組付け上の問題も伝えると相談しやすくなります。
絞り加工のみの部品、表面処理済み部品、他の部品を含む組立品を区別します。サンプル承認と継続ロットには同じ図面改訂と合意した受入条件を用います。