1. Distinga catálogo, declaración de conformidad y documento de inspección
Los intervalos y valores típicos de un catálogo describen una familia de productos; no son resultados del material de esta entrega. Certificado de material, MTC y MTR son nombres habituales; CoC puede ser simplemente la abreviatura de una declaración de conformidad. El nombre no asigna automáticamente un tipo EN 10204. Lea la declaración, la base de inspección y los responsables de validarla.
Si el pedido exige documentación EN 10204, utilice estas distinciones. Clasifican documentos y modalidades de inspección, no grados de acero. Un número de tipo mayor no significa acero más resistente.
| Tipo de documento | Contenido básico | Validación y aspectos que comprobar |
|---|---|---|
| 2.1 Declaración de conformidad con el pedido | El fabricante declara la conformidad con el pedido, sin resultados de ensayo | No debe interpretarse como resultados medidos de un lote concreto |
| 2.2 Informe de ensayo | Declaración de conformidad con resultados de inspección no específica | Los resultados no necesariamente corresponden al producto entregado o a su unidad de inspección |
| 3.1 Certificado de inspección | Declaración de conformidad con los resultados de inspección específica prescritos | Validado por el representante de inspección autorizado del fabricante, independiente de producción; no es automáticamente un certificado de terceros |
| 3.2 Certificado de inspección | Declaración de conformidad con resultados de inspección específica | Validación conjunta del representante de inspección autorizado del fabricante, independiente de producción, y el representante autorizado del comprador o un inspector designado por la normativa oficial |
El tipo 3.1 no significa que cada chapa haya pasado individualmente todos los ensayos. La unidad, los ensayos y las condiciones también dependen de la especificación del producto y del pedido: no existe una lista fija universal de composición, tracción e impacto. La participación en la validación 3.2 debe acordarse previamente. Cambiar el título o añadir un sello no convierte automáticamente el documento en 3.2. [1][2]
2. Vincule primero el encabezado con este pedido
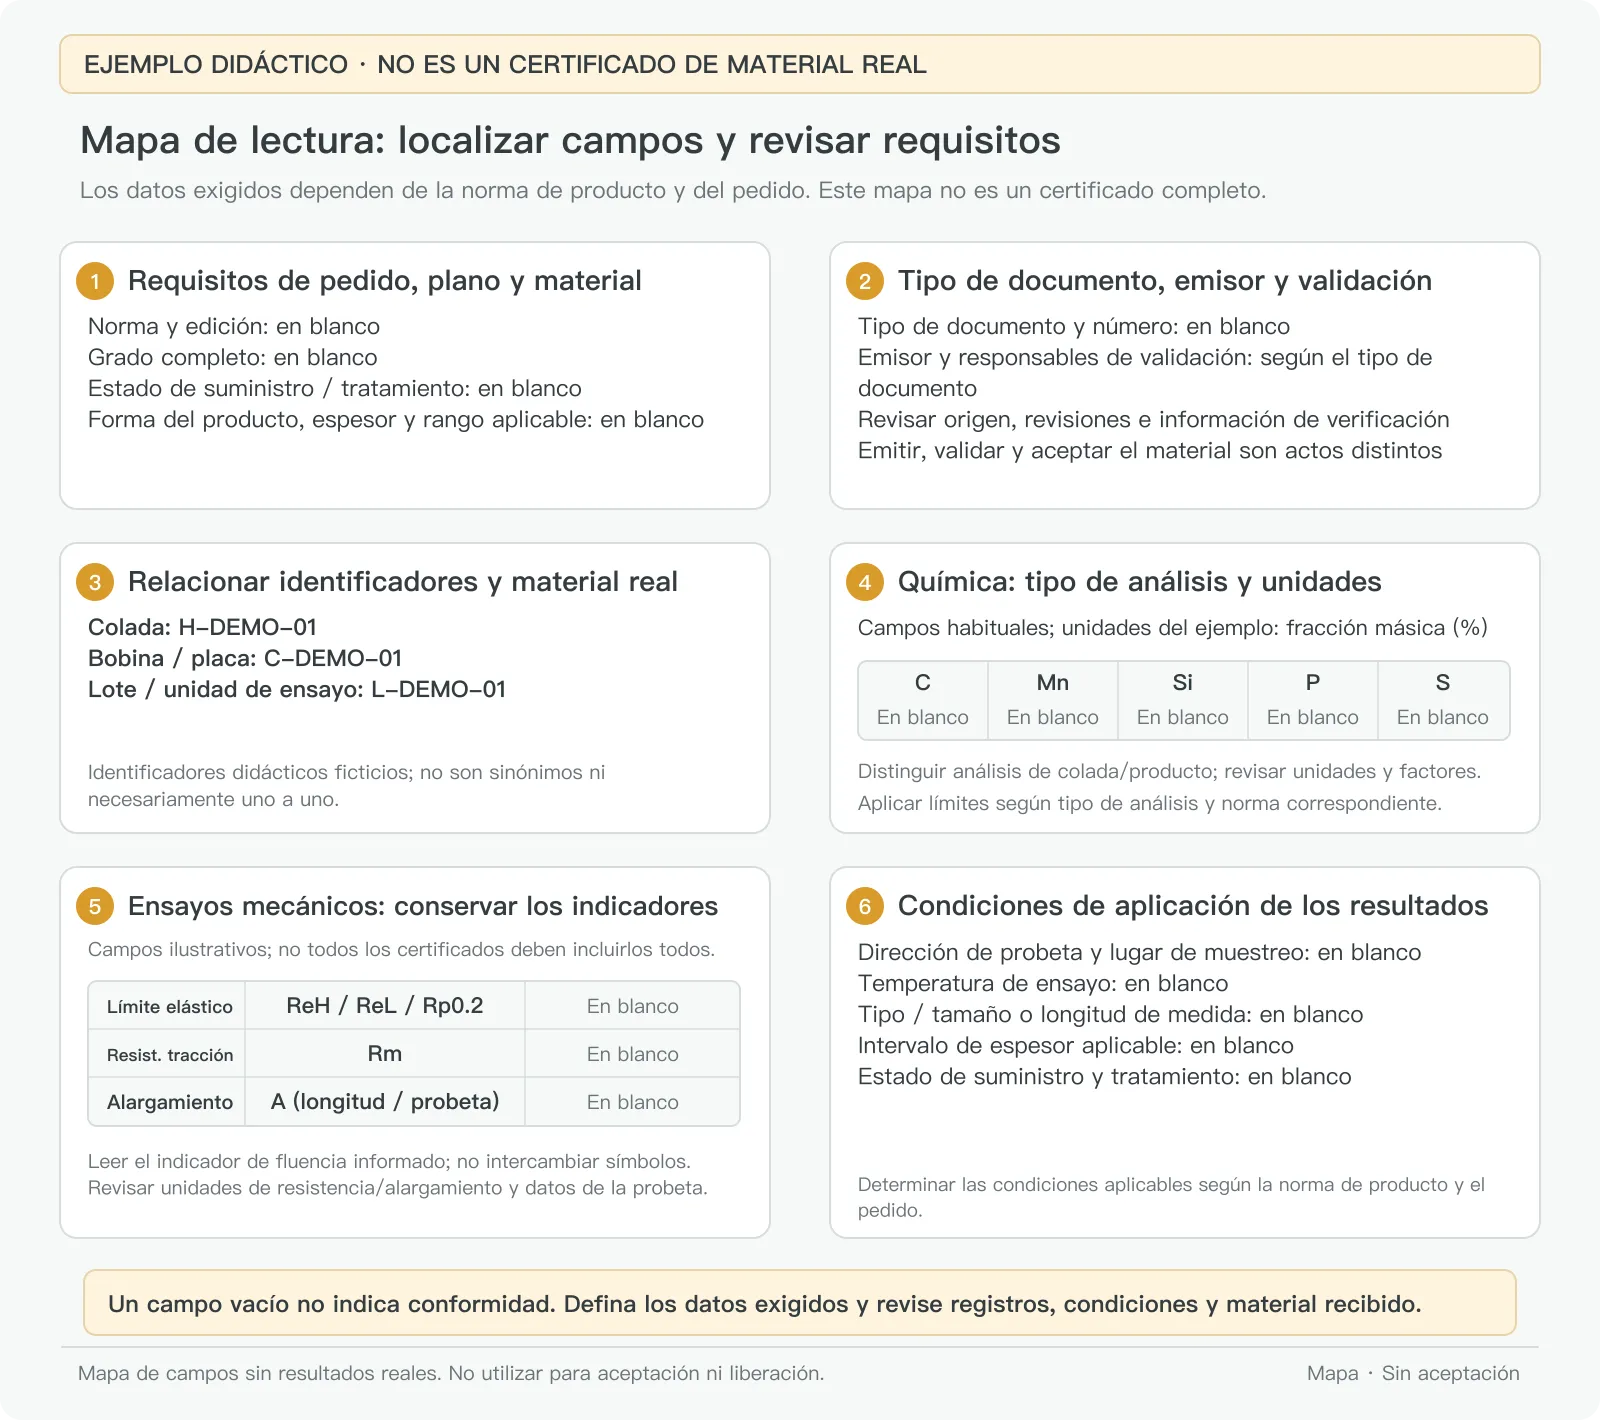
Revise emisor, número de certificado, fecha, paginación y continuaciones; después busque referencias al pedido o entrega. No conserve solo un recorte de resultados: las condiciones, probetas o notas esenciales pueden estar en otra página. Si un distribuidor remite el documento, identifique el emisor original, el contenido del fabricante y las declaraciones añadidas por la cadena de suministro.
Compare norma y edición, grado completo, forma de producto, dimensiones nominales y estado de suministro con el pedido. Que se publique una edición nueva no permite cambiar unilateralmente la acordada. Los requisitos pueden variar con espesor o estado; no use límites de otro intervalo para juzgar esta entrega.
Si el pedido exige un tratamiento térmico determinado pero el documento solo indica estado de laminación, compartir el número de colada no resuelve la diferencia. Una fecha, un sello o un formato aparentemente normales tampoco sustituyen la revisión del contenido.
3. Entienda qué identifican colada, bobina, chapa y lote interno
El número de colada suele identificar el origen de fusión. Si el certificado utiliza Heat No. o Cast No., confirme el alcance según las definiciones de numeración del fabricante. Los números de bobina y chapa identifican productos con mayor detalle. Los sistemas varían; bobina, chapa, lote de inspección y lote interno de recepción no son otros nombres del número de colada. [3]
Identifique la unidad de inspección cubierta por cada fila. Algunos ensayos prescritos usan muestras de un lote y cubren esa unidad según la norma; no ensayan cada pieza. En las condiciones aplicables, un 3.1 puede incorporar resultados específicos de una etapa anterior, siempre que las etapas sean trazables y estén disponibles los documentos originales. [2]
Dentro de una misma colada, revise el alcance de resultados mecánicos para distintos espesores, bobinas, chapas o tratamientos. Si después hay un proceso que cambia propiedades, el análisis químico previo puede seguir siendo relevante, pero los resultados mecánicos anteriores no representan automáticamente el estado posterior.
4. Lea la composición junto con el tipo de análisis y las unidades
Compruebe si las columnas C, Mn, Si, P, S u otros elementos prescritos contienen análisis reales, límites normativos o valores típicos. No revise solo el carbono ni interprete un elemento ausente como contenido cero. Consulte los elementos y requisitos adicionales en la especificación y el pedido.
La composición puede proceder de análisis de colada o de análisis de producto tomado de acero semielaborado o terminado. No invente reglas, variaciones permitidas ni criterios de informe, ni aplique sin cambios los límites de colada a todas las comprobaciones del producto. Utilice la especificación y las reglas de análisis aplicables. [4]
Lea la unidad con la cifra. Ejemplo de conversión: si ambas son fracciones másicas, 1% = 10 000 ppm y 0.020% = 200 ppm. Solo es una conversión, no un límite de grado ni un resultado real. Si el informe usa otra base, confirme su definición. Ante decimales, signos de porcentaje o factores de escala dudosos, pida aclaración al emisor en lugar de completar por suposición.
5. Mantenga las condiciones junto a los símbolos mecánicos
Límite elástico, resistencia a tracción y alargamiento son propiedades diferentes. Identifique el símbolo, el origen de la probeta y el estado que representa; después compare espesor, orientación, temperatura y método. Los símbolos siguientes ayudan a leer, pero los límites de aceptación proceden de la especificación y el pedido.
La resistencia suele expresarse en MPa: 1 MPa equivale a 1 N/mm². El alargamiento suele expresarse en % y la energía absorbida al impacto en J. Identifique las unidades reales antes de comparar; no enfrente directamente cifras en MPa y ksi. [5][6][8]
| Campo habitual | Significado | Condiciones asociadas |
|---|---|---|
| ReH | Límite elástico superior | Si la norma exige ReH, ReL u otra propiedad; llamarlas límite elástico no las hace intercambiables |
| ReL | Límite elástico inferior | Criterios de evaluación de fluencia, método, espesor y estado aplicables |
| Rp0.2 | Límite convencional asociado a una extensión plástica especificada del 0.2% | El 0.2% es extensión plástica, no deformación total; no mezcle definiciones |
| Rm | Resistencia a tracción definida por la fuerza máxima dividida por la sección inicial | Verificar unidades y método; no es la tensión instantánea de rotura ni la carga admisible de una pieza |
| A, A50, A80, etc. | Alargamiento después de rotura y designaciones de longitud de referencia | Forma de probeta, longitud inicial y evaluación; no comparar porcentajes solos |
| Resultados de impacto | Datos obtenidos bajo condiciones de ensayo definidas | Temperatura, orientación, dimensiones, entalla y requisitos de evaluación |
ReH, ReL y Rp0.2 se evalúan de forma distinta; Rm tiene su propia definición. [5][6] El alargamiento depende especialmente de probeta y longitud de referencia: nombres similares en normas distintas no permiten comparar sin condiciones. [7] En impacto, conserve temperatura y probeta junto a la energía; no deje solo una cifra. [8]
Si estado de probeta, intervalo de espesor u orientación no encajan con el producto, investigue la relación y las cláusulas aplicables. Una casilla vacía puede ser información incompleta, omisión permitida o ensayo no incluido en el pedido. No es un aprobado automático ni motivo para declarar no conformidad sin revisión.
6. Conserve la identificación cuando se divide el material
En recepción, confronte etiqueta física, albarán, certificado y registro de entrada: ¿se relacionan producto, dimensiones, cantidad o peso, colada e identificadores de bobina o chapa? Las cantidades ayudan a detectar errores, pero igual peso no demuestra igual identidad.
Tras corte longitudinal, corte a medida o preparación de piezas en bruto, mantenga la relación entre material original y piezas resultantes conforme a la trazabilidad acordada. La etiqueta no siempre acompaña a cada pieza pequeña; el registro debe mostrar qué sublote proviene de qué chapa o bobina. Un lote interno nuevo ayuda a gestionar, pero debe conservar el vínculo original. Aspecto o espesor iguales no reconstruyen una identidad perdida.
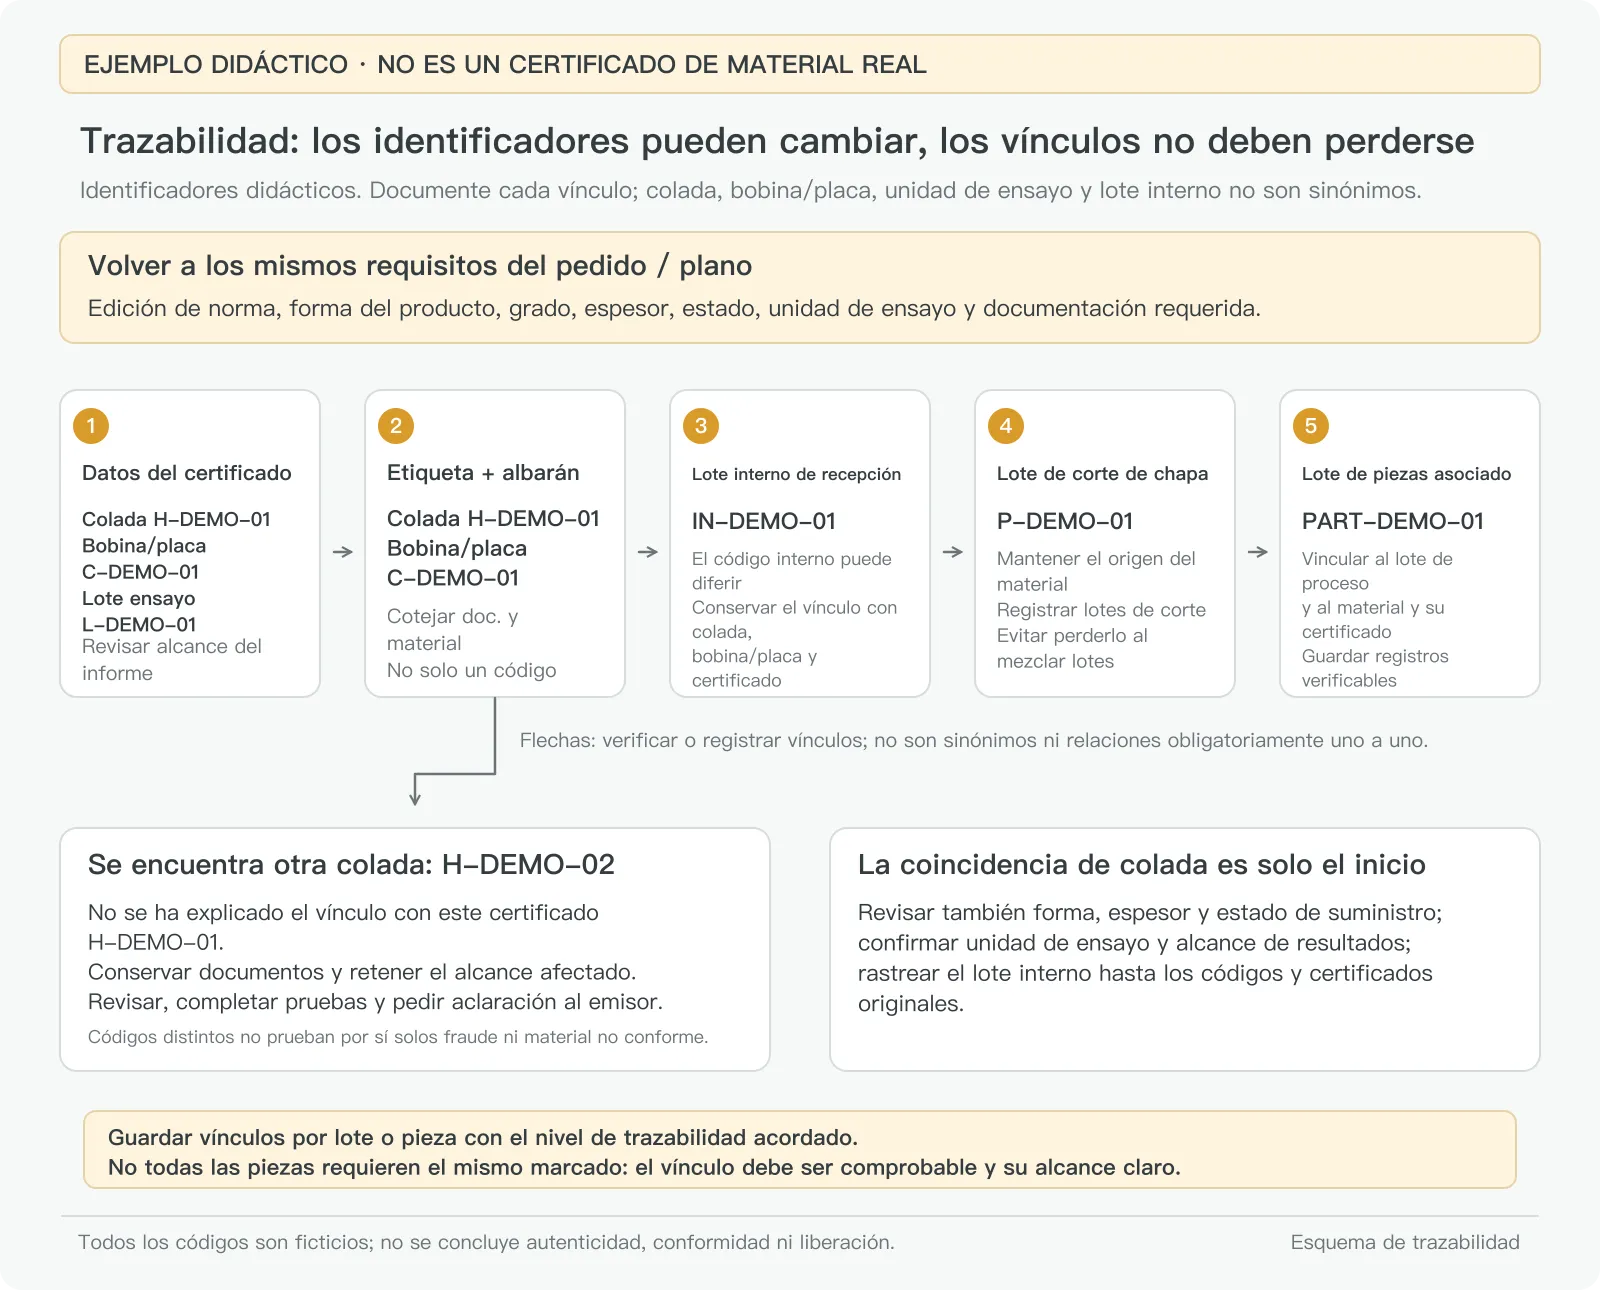
Si una orden usa varias coladas o lotes, debe poder identificarse el origen de cada grupo de piezas. El certificado aporta evidencia del material; los registros de recepción y proceso explican cómo llega a las piezas. Guardar un PDF no completa la trazabilidad cuando esos registros no enlazan.
7. Ejemplo ilustrativo: el número de colada no coincide con la etiqueta
Supongamos que se piden chapas de acero con sus documentos. El certificado dice H-DEMO-01 y la etiqueta de un paquete H-DEMO-02. Son identificadores didácticos, no registros de cliente o acería. Aunque grado y espesor nominal coincidan, solo se constata una diferencia de números; aún no se sabe qué registro es incorrecto.
| Evidencia actual | Conclusión disponible | Siguiente acción |
|---|---|---|
| Difieren las coladas de certificado y etiqueta | No está aclarada la relación entre documento y paquete | Conservar etiqueta, documentos completos y entrega; marcar material afectado para revisión y retener su salida o liberación según el procedimiento |
| El proveedor dice que solo es un error de escritura | La explicación verbal no completa la comprobación | Solicitar al emisor una corrección verificable o documento correspondiente; conservar original e historial, sin modificar el número por él |
| Llega el documento correspondiente y la identificación es trazable | Puede continuar la revisión de requisitos e inspección | Comprobar norma, estado, unidad y resultados; números coincidentes no completan automáticamente la aceptación |
El desacuerdo puede venir de un documento equivocado, etiqueta errónea, entregas divididas no explicadas u otra causa. Sin más evidencia no lo llame certificado falso ni concluya que el acero tiene malas propiedades. Si se confirma una no conformidad, gestione la desviación real con la autoridad adecuada. Los ensayos adicionales también requieren definir muestreo, pruebas y alcance representado.
8. La evidencia del material no sustituye la aceptación de la pieza
Los resultados de tracción o composición no prueban que posición de agujeros, planitud, acabado o montaje de la pieza fabricada sean conformes. Que una pieza encaje tampoco acredita su identidad material ni sus documentos. Dimensiones, aspecto y función necesitan pruebas de inspección propias.
Para la revisión de compras e ingeniería, aporte requisitos originales, certificado completo y fotos de etiquetas o marcas, señalando campos dudosos. La sustitución de un grado corresponde a la revisión de alternativas; la guía de materiales para oferta ayuda a preparar la compra. Aclarar primero cómo se relacionan documento y material permite identificar la evidencia que falta mejor que preguntar solo si el certificado sirve.
- [1] SSAB — Offshore and Marine Applications, PDF p.9: documentos EN 10204 y validación
- [2] SSAB — Precision Steel Tube Handbook, PDF pp.21–22: inspección específica y trazabilidad anterior
- [3] SSAB — Strenx Guarantees, PDF p.15: identificación de productos
- [4] SAE J409 — Variaciones permitidas del análisis de producto respecto a la colada; alcance público
- [5] ZwickRoell — Límite elástico y Rp0.2
- [6] ZwickRoell — Resistencia a tracción Rm
- [7] ZwickRoell — Diferencias de ensayo ISO 6892-1 y ASTM E8/E8M
- [8] SSAB — Strenx 960 Plus: propiedades mecánicas y condiciones de impacto