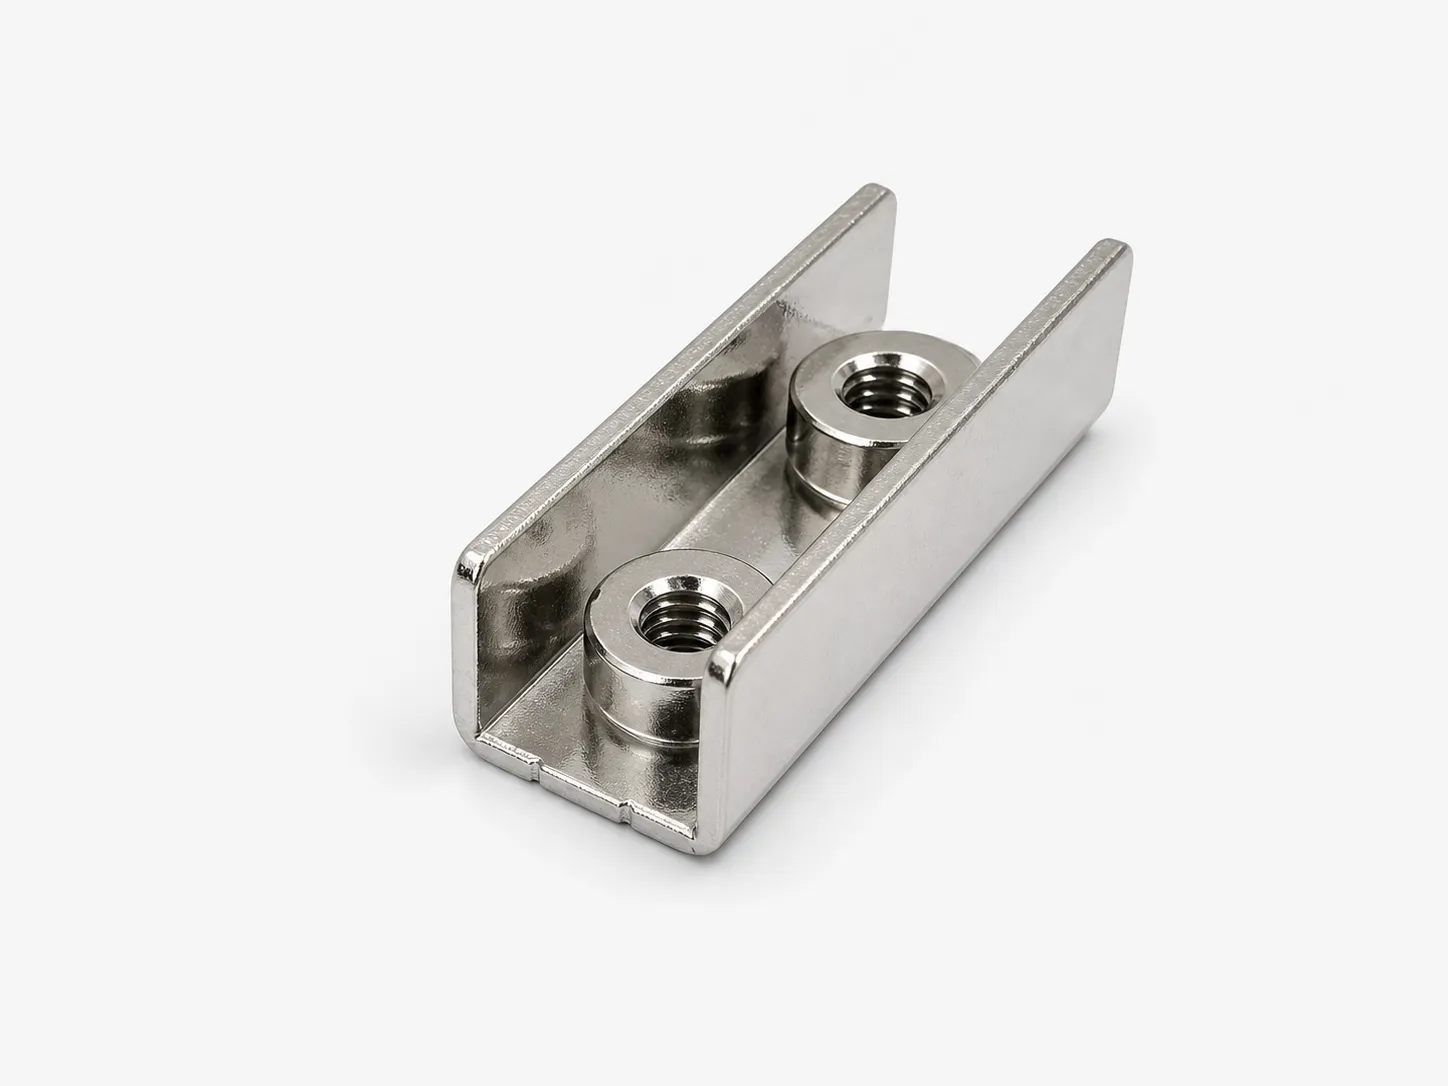
프레스 구리 부스바, 배터리 단자, 전력 연결재는 단순해 보이지만 제조 리스크는 인터페이스에 모입니다. 홀은 스터드와 정렬되어야 하고, 성형 다리는 올바른 높이에 떨어져야 하며, 접촉면은 손상이나 불필요한 도금을 피해야 하고, 버도 민감 구역을 피해야 합니다. 이런 요구는 금형과 양산 가격이 정해지기 전에 분명히 드러나야 합니다.
이 가이드는 배터리, 에너지 저장, 충전, 전력 어셈블리의 프레스 구리 부품에 대한 제조 및 RFQ 입력을 다루며, 통전 용량을 계산하거나 시스템 성능을 약속하지 않습니다. 구매자가 소재와 기능 목표를 지정하고, 실제 조인트, 온도, 부하, 절연, 조립 조건에서 부품을 검증할 책임이 있습니다.
요약 답: 구리 부스바 또는 단자 견적에 무엇을 제공해야 하는가
관리된 2D 도면, 가능한 경우 STEP/STP 모델, 부품이 부스바, 배터리 단자, 연결재, 점퍼 또는 솔더 러그인지를 설명하는 짧은 자료를 보내십시오. 버전, 조립 배경, 시제품 수량, 양산 수량, 연간 수량을 제공해 공급사가 금형 경로를 검토하게 하십시오.
구매자 지정 소재, 두께, 템퍼, 데이텀, 성형 특징, 접촉면, 버 방향, 도금, 연결 인터페이스, 초품 검사, 포장을 표시하십시오. 샘플 검토에 쓸 수 있는 상대 스터드, 패스너, 절연재 또는 게이지를 나열하십시오.
- 관리된 문서, 조립 배경, 승인된 샘플 참조를 제공하십시오.
- 견적 전에 수량, 검사 기록, 포장 요구를 설명하십시오.
구리 재질과 소재 템퍼는 구매자가 관리한다
구리는 서로 바꿔 쓸 수 있는 단일 소재가 아닙니다. 재질, 템퍼, 경도, 두께 공차, 공급 상태는 성형, 표면 상태, 스프링백, 구매자 계산에 영향을 줍니다. 표준과 시장마다 재질 표기가 다르므로 “순동”만 쓰지 말고 구매자가 승인한 정확한 규격을 인용하십시오.
공급사는 가용성을 검토하고 대체 제안을 할 수 있으나, 재질이나 템퍼를 스스로 바꿔서는 안 됩니다. RFQ에는 대체 승인 절차와 필요한 소재 증명, 추적 또는 시험 기록, 관리 방법과 합격값을 정의해야 합니다.
- 소재 규격, 템퍼 또는 경도, 두께, 표면 상태를 명시하십시오.
- 강제 요구와 서면 승인이 필요한 대체항을 분리하십시오.
두께, 단면, 형상을 정의하고 통전 용량 지름길을 쓰지 않기
두께, 폭, 넥, 개구, 성형 전이는 블랭킹 레이아웃, 지지, 소재 활용률, 평면도, 에지 처리에 영향을 줍니다. 전체 윤곽에 같은 엄격 공차를 쓰지 말고, DFM에서 바꾸면 안 되는 최소 기능 폭과 형상을 표시하십시오.
두께만으로 통전 용량을 추론하지 마십시오. 성능은 소재 템퍼, 조인트, 도금, 패스너, 접촉 압력, 온도, 기류, 듀티 사이클, 절연에도 달려 있습니다. 구매자가 형상을 발행하고 완전한 조립체를 검증해야 합니다. Copper Development Association의 버스바 허용 전류 표에는 재료, 주파수, 표면 상태, 온도 상승 조건이 있습니다. 표의 값을 프레스 가공 배터리 단자의 정격 전류로 바로 사용할 수 없습니다. [2]
- 기능이 고정된 넥, 장착 탭, 노치, 전이 치수를 기입하십시오.
- 통전 용량, 온도 상승, 고장 상태 승인은 구매자 시험 계획에 남기십시오.
벤딩, 홀, 데이텀, 평탄 접촉면을 관리하기
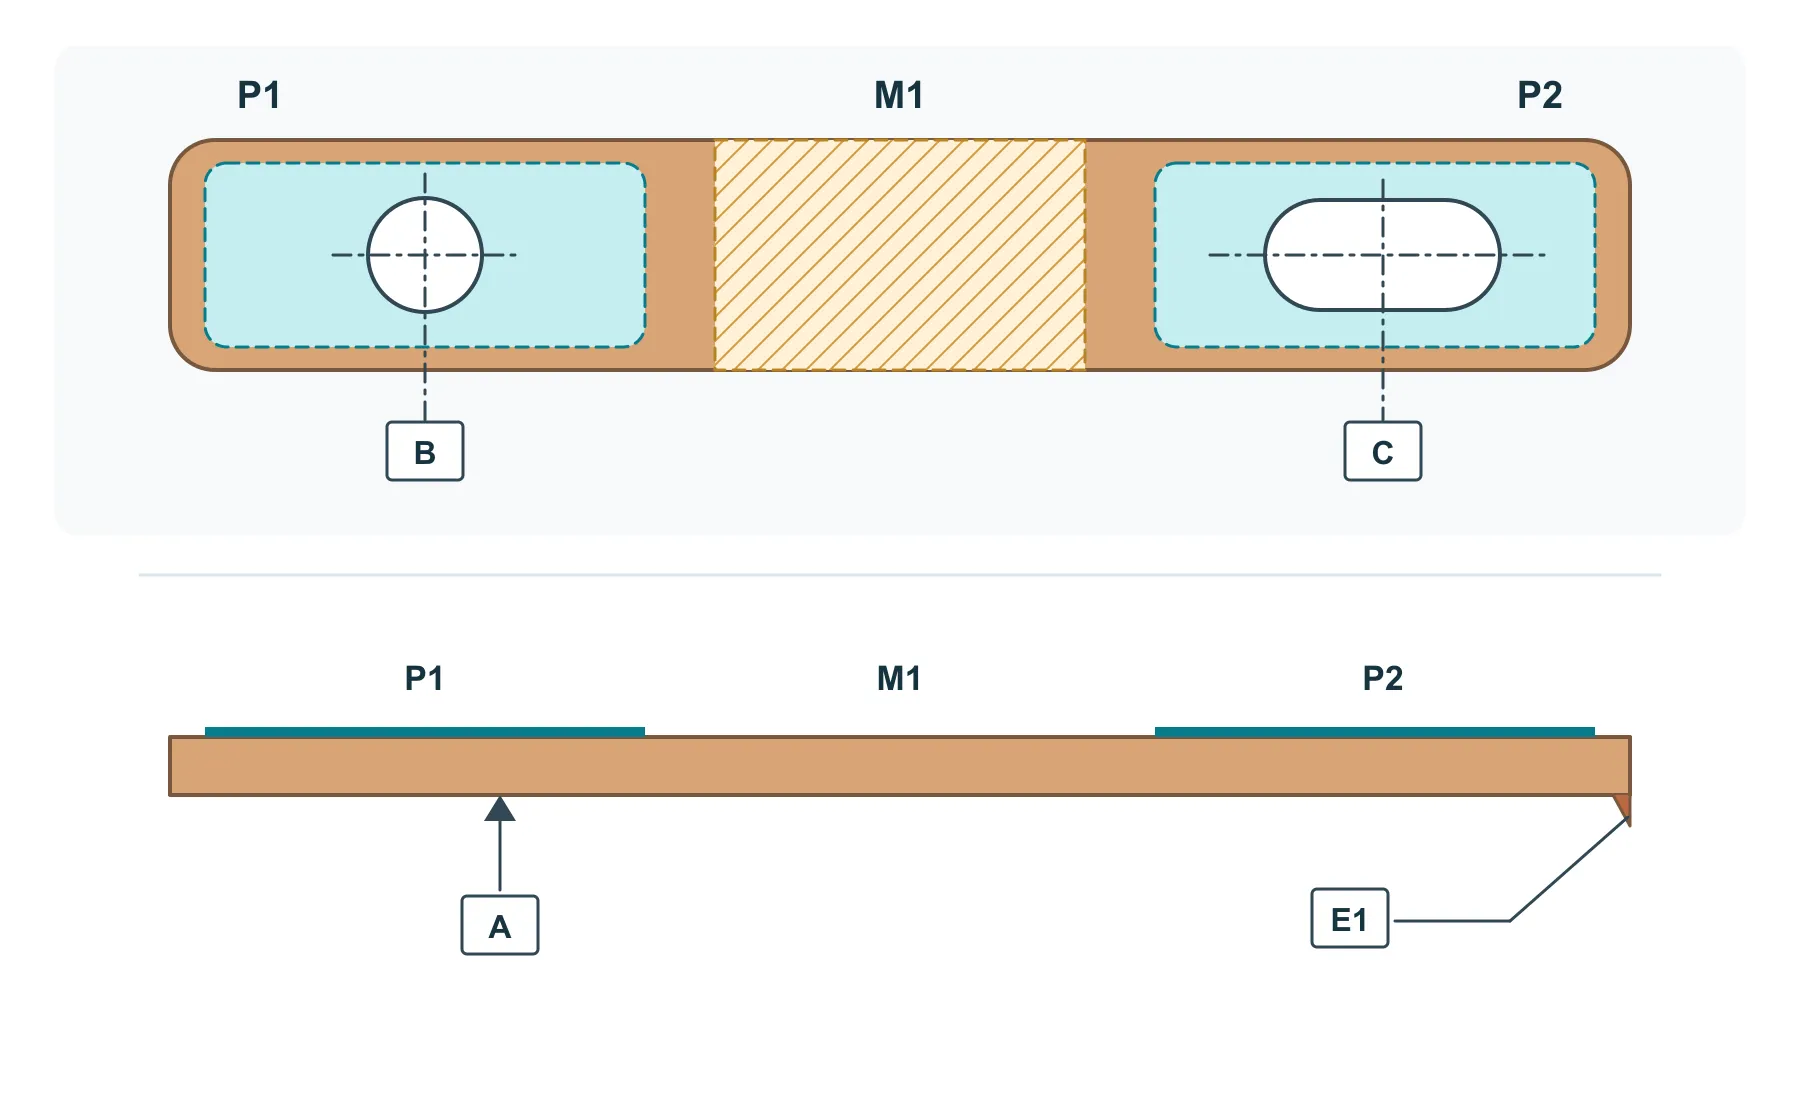
구멍과 성형 높이는 부품을 실제로 지지하고 위치를 정하는 형체에서 치수를 지정합니다. 이 설명용 예에서 A는 아래쪽 지지면, B는 원형 구멍의 축, C는 슬롯의 중심 평면입니다. 이는 위치 결정의 예시이며 완전한 기하 공차 지정이 아닙니다. 실제 데이텀 형체, 공차, 측정 구성은 도면에서 정의해야 합니다.
지정된 접촉부의 표면 평면도 공차 틀에는 데이텀을 참조하지 않습니다. 두 접촉면의 높이를 같게 하거나 장착면에 대한 방향을 관리해야 한다면 적절한 치수 또는 기하 공차로 별도 지정하세요. 평평한 면도 기울거나 높이가 틀릴 수 있습니다. 도금 전후 중 어느 단계인지, 자유 상태인지 구속 상태인지도 명시합니다. [1]
- P1 / P2: 실제 접촉 범위를 둘러 표시하고 상대 도체와 표면 처리를 적습니다.
- A / B / C: 부품을 지지하고 위치를 정하는 요소를 표시하고 필요한 조립 관계를 이 참조로 정의합니다.
- E1: 절연재를 향하는 모서리를 표시합니다. 측면도의 확대된 버는 검토할 방향을 보여 줄 뿐 허용 버 높이가 아닙니다. 방향 지정만으로 모서리 합격 기준을 대신할 수 없습니다.
버 방향과 허용 에지 상태를 표시하기
블랭킹과 펀칭은 롤오버 측과 버 측을 만듭니다. 절연, 케이블, 사용자, 맞춤면, 자동 조립 위치에 가까울 때 에지 방향이 매우 중요합니다. 일반 디버링 설명만 쓰지 말고 필요한 매끄러운 측 또는 버 방향을 표시하십시오.
측정 가능한 한계는 기능 에지에만 규정하십시오. 과도한 디버링은 윤곽 또는 홀 지름을 바꿀 수 있고, 배럴 연마는 연한 구리 표면에 흔적을 남길 수 있습니다. 공급사는 적합한 처리 방법을 제안하고 초품에서 확인해야 합니다.
- 절연, 케이블, 사용자 또는 맞춤면을 향하는 측을 표시하십시오.
- 접촉면을 디버링 매체와 취급 흔적으로부터 보호하십시오.
도면에 도금, 마스킹, 접촉 구역을 표시하기
도면, 표면 처리 사양, 검사 기록에 같은 구역 번호를 사용하세요. 이 예에서는 P1/P2에 지정된 접촉 도금을 하고 M1은 마스킹하여 도금하지 않습니다. 선택 도금의 한 가지 배치일 뿐 모든 버스바의 중앙을 맨구리로 두라는 뜻은 아닙니다. 접촉부 자체도 도금할 수 있습니다.
실행 가능한 지시에는 도금 구성과 하도층, 두께 및 측정 위치, 구역 경계, 허용 전이 폭, 걸이 자국을 적습니다. 양면, 구멍 내벽, 모서리도 정의하세요. 샘플에서 표면 처리 후 구멍 맞춤과 접촉면 상태를 확인하고 마스킹 잔류물이 제거되었는지도 점검합니다.
- P1/P2 옆에 상대 부품, 처리 사양, 도금 두께, 합격 확인 방법을 적습니다.
- M1은 미도금 범위와 경계 위치를 정하는 방법을 명시합니다. 정해지지 않은 처리 조건은 검토 항목으로 남길 수 있습니다.
연결과 조립 인터페이스 설명하기
부스바와 단자는 볼트, 리벳, 압입, 용접, 브레이징, 솔더링, 압착 또는 피복 성형을 쓸 수 있습니다. 인터페이스를 명확히 해야 홀, 표면처리, 평면도, 작업 공간, 오염 제한이 연결 방식에 따라 달라질 수 있기 때문입니다. 견적에 2차 연결이 포함되면 상대 부품과 합격 기준을 제공하십시오.
볼트 연결에는 패스너 참조를 명시하고, 토크와 조인트 검증은 구매자가 담당합니다. 용접 또는 브레이징 어셈블리에는 공정, 지그 데이텀, 검사 방법을 규정하십시오. 단품 합격이 완전한 조인트 성능을 증명하지는 않습니다.
- 버전별로 상대 도체, 패스너, 절연재, 인서트를 나열하십시오.
- 단품 치수와 연결 후 어셈블리 점검을 분리하십시오.
기능 특징과 구매자 검증을 중심으로 검사 정하기
초품은 소재, 두께, 데이텀, 홀, 성형 높이, 접촉면 평면도, 버 방향, 표면처리, 외관을 확인해야 합니다. 일반 게이지, CMM, 지그, 검구, 상대 어셈블리 중 무엇을 쓸지 합의하고, 구속 상태가 결과를 바꾸면 부품 측정 상태를 명시하십시오.
양산 검사는 리스크와 물량에 맞춰야 합니다. 승인 전에 샘플링, 핵심 특성, 성적서, 배치 식별을 정의하십시오. 제조사는 부품 적합성을 검증하고, 구매자는 통전 용량, 온도 상승, 고장 거동, 진동, 부식, 절연 맞춤을 검증합니다.
- 검사 계획을 금형 및 샘플 도면 버전에 연결하십시오.
- 시스템 검증을 치수 및 표면처리 기록과 분리하십시오.
포장에서 구리 부품을 보호하고 RFQ 체크리스트를 완성하기
구리 부품은 벌크 취급에서 긁히고, 찍히고, 구부러지거나 변색되기 쉽습니다. 평탄 부스바는 서로 마찰할 수 있고, 성형 단자는 얽히며, 접촉면은 지문이나 잔류물을 묻힐 수 있습니다. 품질 계획에 청정도와 취급 방식을 정의하고 샘플로 포장을 승인하십시오.
필요에 따라 트레이, 세퍼레이터, 슬리브, 층간 패드 또는 밀봉 백을 사용하십시오. 팩당 수량, 방향, 라벨, 배치 격리, 보호 소재, 포장이 기능 접촉 구역에 닿을 수 있는지를 규정하십시오. 도면, 표면처리, 검사, 포장이 같은 RFQ에서 일치하게 하십시오.
- RFQ: 부품 버전, 구리 규격, 형상, 수량, 금형, 표면처리.
- 승인: 핵심 점검, 성적서, 추적, 포장, 시스템 시험 책임 경계.
| RFQ 항목 | 검토할 제조 리스크 | 구매자가 제공할 입력 |
|---|---|---|
| 구리 소재 | 재질과 템퍼에 따라 성형, 표면 흔적, 스프링백이 다름 | 정확한 규격, 템퍼 또는 경도, 두께, 대체 규칙, 필요 기록 |
| 평면 윤곽과 단면 | 좁은 넥, 슬롯, 국부 전이가 프레스와 소재 활용률에 영향을 줌 | 핵심 폭, 윤곽 데이텀, 두께 공차, 변경하면 안 되는 기능 구역 |
| 홀과 성형 형상 | 홀 변형, 스프링백, 누적 벤딩 관계가 조립에 영향을 줄 수 있음 | 맞춤 참조, 홀 위치, 벤딩 반경, 성형 높이, 자유 상태 측정 설명 |
| 접촉면 평면도 | 부품 응력과 측정 구속이 보고 결과를 바꿈 | 지정 접촉부, 데이텀 참조 없는 평면도, 검사 상태. 높이와 방향은 별도 관리 |
| 버와 에지 | 버가 절연, 케이블, 사용자 또는 맞춤면을 향할 수 있음 | 버 방향, 관리된 에지, 버 한계, 승인된 디버링 방법 |
| 도금과 접촉 구역 | 피복 범위와 두께가 맞춤, 조인트 표면, 외관에 영향을 줌 | 표면처리 규격, 두께, 하지층, 선택 구역도, 마스킹, 필요 시험 |
| 연결과 검사 | 단품 적합성이 완전한 조인트 성능을 증명하지 않음 | 연결 배경, 상대 부품, 핵심 점검, 게이지, 샘플 계획, 구매자 검증 |
| 포장과 추적 | 연한 구리는 긁힘, 굽힘, 변색, 얽힘, 인접 접촉면 손상이 쉽음 | 포장 방향, 세퍼레이터, 청정도, 배치 라벨, 성적서, 출하 수량 |