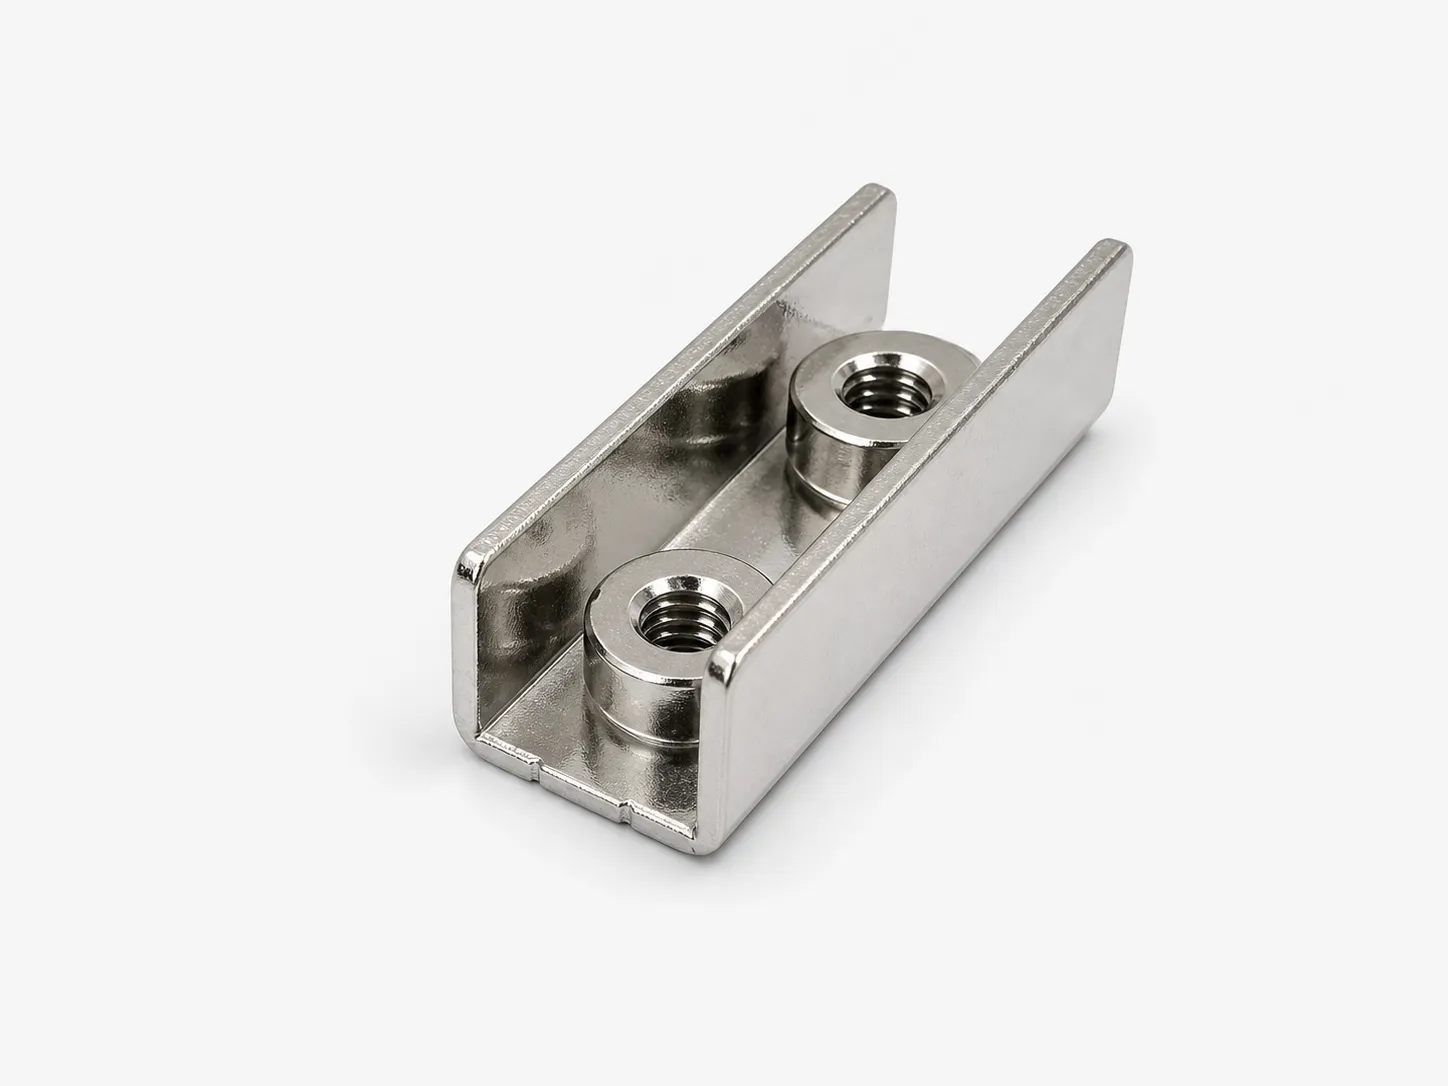
Preslenmiş bakır baralar, akü terminalleri ve güç konnektörleri basit görünebilir; ancak üretim riski arayüzlerde yoğunlaşır. Delikler saplamalarla hizalanmalı, şekillenmiş ayaklar doğru yüksekliğe oturmalı, temas pedleri hasardan veya istenmeyen kaplamadan korunmalı ve çapaklar hassas bölgelerden uzağa bakmalıdır. Bu gereksinimler takım ve üretim fiyatlandırılmadan önce görünür olmalıdır.
Bu rehber akü, enerji depolama, şarj ve güç montajlarındaki preslenmiş bakır parçalar için üretim ve RFQ girdilerini kapsar. Akım taşıma kapasitesi hesaplamaz veya sistem performansı vaat etmez. Alıcı malzemeyi ve işlevsel hedefleri belirler, ardından parçayı gerçek bağlantı, sıcaklık, yük, yalıtım ve montaj koşullarında doğrular.
Kısa cevap: bakır bara veya terminal teklifi için ne gönderilmeli?
Kontrollü 2D çizim, varsa STEP/STP model ve parçayı bara, akü terminali, konnektör, bağlantı köprüsü veya tırnak olarak tanımlayan kısa bir bilgi gönderin. Tedarikçinin takım rotasını inceleyebilmesi için revizyonu, montaj bağlamını, prototip ve üretim miktarını ve yıllık hacmi ekleyin.
Alıcının belirlediği malzeme, kalınlık, temper, datumlar, şekillenmiş özellikler, temas yüzleri, çapak yönü, kaplama, birleştirme arayüzleri, ilk parça kontrolleri ve ambalajı tanımlayın. Numune incelemesi için mevcut eşleşen saplama, bağlantı elemanı, yalıtkan veya mastarı listeleyin.
- Kontrollü dosyaları, montaj bağlamını ve varsa onaylı numune referansını sağlayın.
- Tekliften önce miktarları, kontrol kayıtlarını ve ambalaj gereksinimlerini belirtin.
Bakır kalitesi ve temperini alıcının kontrolünde tutun
Bakır tek ve değiştirilebilir bir malzeme değildir. Kalite, temper, sertlik, kalınlık toleransı ve tedarik durumu şekillendirmeyi, yüzey durumunu, geri esnemeyi ve alıcı hesaplarını etkiler. Tanımlar standarda ve pazara göre değiştiğinden 'saf bakır' gibi geniş bir not yerine alıcının onayladığı tam şartnameyi belirtin.
Tedarikçi bulunabilirliği inceleyip alternatif önerebilir, ancak kalite veya temperi sessizce seçmemelidir. RFQ'da ikame prosesini ve gereken malzeme sertifikalarını, izlenebilirliği veya test kayıtlarını, geçerli yöntem ve kabul değeriyle birlikte tanımlayın.
- Şartnameyi, temper veya sertliği, kalınlığı ve yüzey durumunu adlandırın.
- Zorunlu gereksinimleri yazılı onay isteyen alternatiflerden ayırın.
Kalınlığı, kesiti ve geometriyi akım taşıma kestirmesi olmadan tanımlayın
Kalınlık, genişlik, dar boyunlar, açıklıklar ve şekillenmiş geçişler açınım yerleşimini, desteği, malzeme kullanımını, düzlemselliği ve kenar temizliğini etkiler. Her yerde tek sıkı profil toleransı uygulamak yerine, işlevsel minimum genişlikleri ve DFM sırasında değişmemesi gereken geometriyi işaretleyin.
Akım kapasitesini yalnız kalınlıktan çıkarmayın. Performans ayrıca malzeme durumuna, bağlantılara, kaplamaya, bağlantı elemanlarına, temas basıncına, sıcaklığa, hava akışına, çalışma çevrimine ve yalıtıma bağlıdır. Alıcı geometriyi yayınlamalı ve tamamlanmış sistemi doğrulamalıdır. Copper Development Association bara tabloları belirli malzeme, frekans, yüzey ve sıcaklık artışı koşullarına dayanır; tablodaki değer, preslenmiş bir batarya terminalinin anma akımı değildir. [2]
- İşlevsel olarak sabit boyunları, tırnakları, yuvaları ve geçişleri ölçülendirin.
- Akım kapasitesi, sıcaklık artışı ve arıza onayını alıcının test planında tutun.
Bükümleri, delikleri, datumları ve düz temas alanlarını kontrol edin
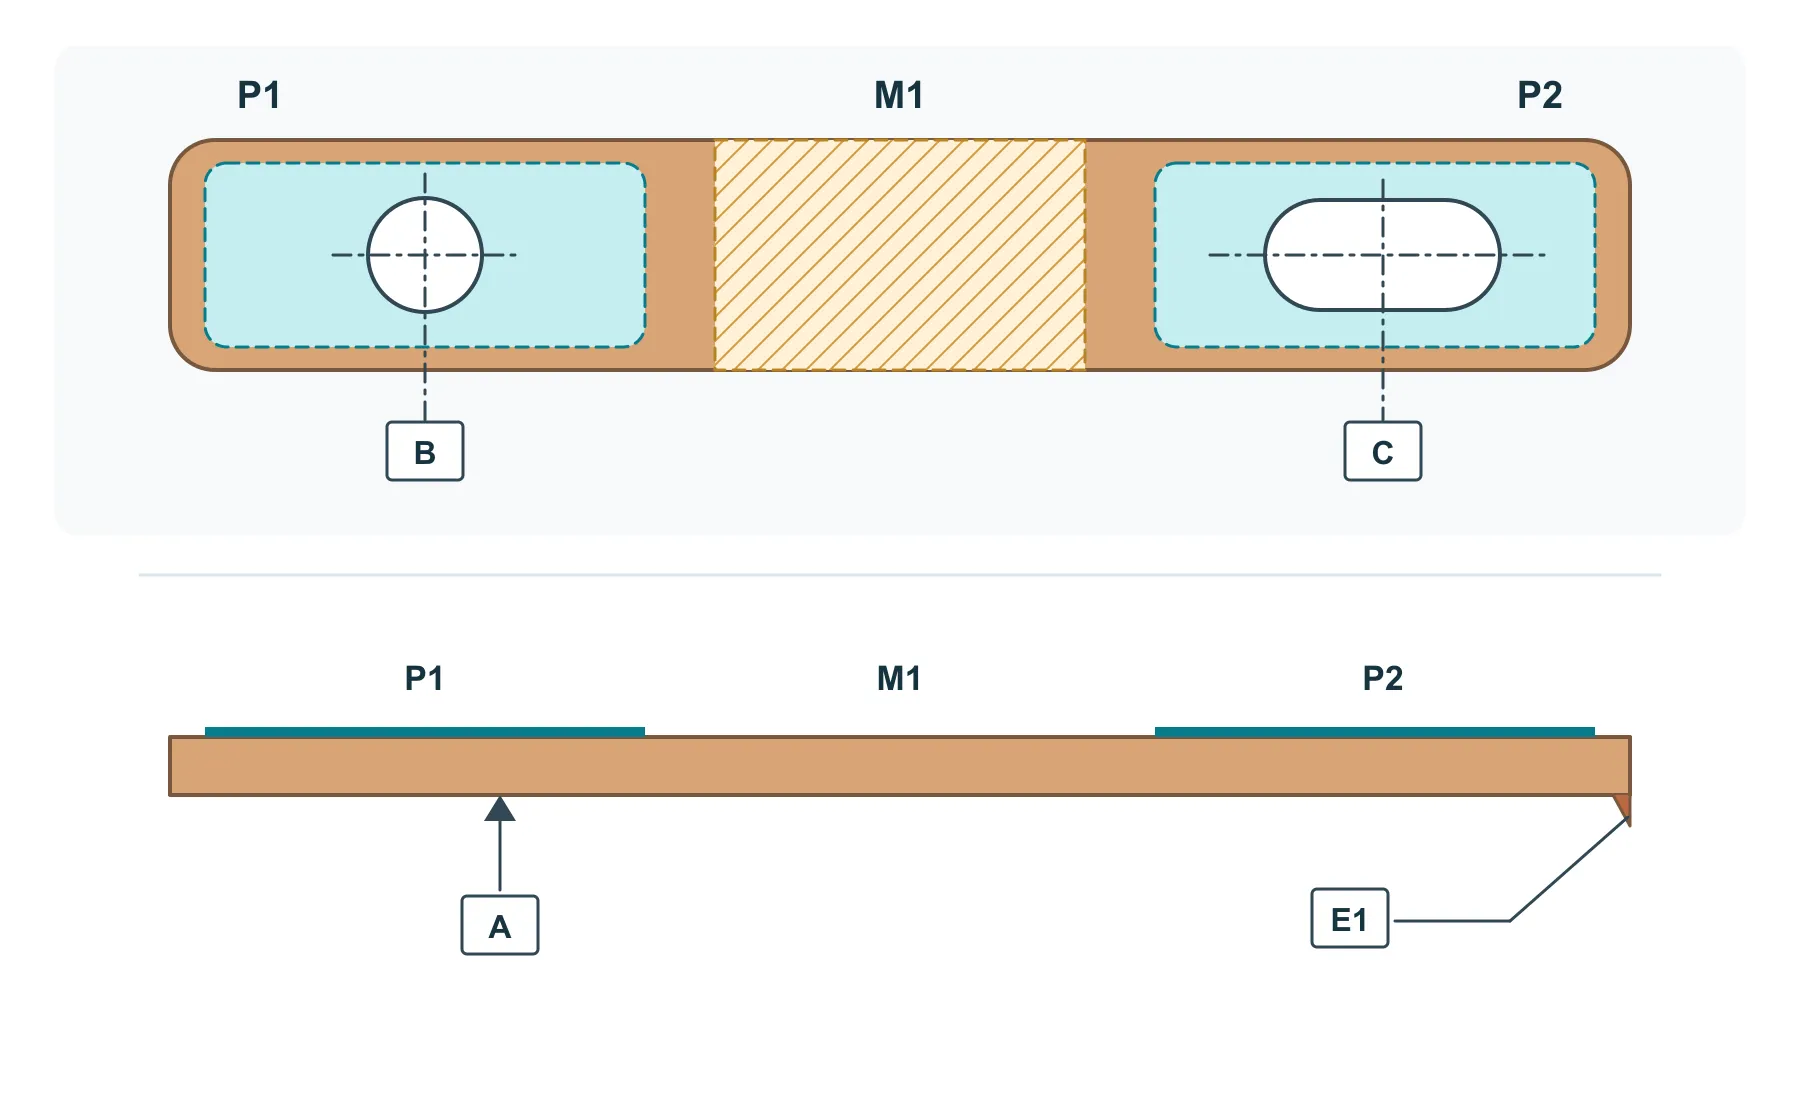
Delikleri ve şekillendirilmiş yükseklikleri, parçayı gerçekten destekleyen ve konumlandıran özelliklerden ölçülendirin. Bu öğretici örnekte A alt destek yüzeyi, B yuvarlak deliğin ekseni, C ise yuvanın orta düzlemidir. Bunlar örnek konumlandırma referanslarıdır; tam bir geometrik tolerans tanımı değildir. Gerçek datum özellikleri, toleranslar ve ölçüm düzeni çizimde belirtilmelidir.
Adlandırılmış temas bölgesine yüzey düzlemselliği verirken bu tolerans çerçevesinde datum referansı kullanmayın. İki temas yüzeyinin aynı yükseklikte olması veya montaj düzlemine göre yönlenmesi gerekiyorsa bu ilişkiyi uygun ölçü ya da geometrik toleransla ayrıca tanımlayın. Düz bir yüzey yine de eğik veya yanlış yükseklikte olabilir. Kontrolün kaplama öncesi mi sonrası mı, serbest mi kısıtlanmış durumda mı yapıldığını yazın. [1]
- P1 / P2: gerçek temas alanlarını çevreleyin; karşı iletkeni ve yüzey işlemini belirtin.
- A / B / C: parçanın nasıl desteklenip konumlandığını gösterin; gerekli montaj ilişkilerini bu referanslarla tanımlayın.
- E1: yalıtıma bakan kenarı işaretleyin. Yan görünüşte büyütülen çapak, konuşulacak tarafı gösterir; izin verilen çapak yüksekliği değildir. Yön belirtmek kenar kabul şartının yerini tutmaz.
Çapak yönünü ve kabul edilebilir kenar durumunu gösterin
Kesme ve delme, yuvarlanmış giriş ve çapak tarafları oluşturur. Kenar yönü yalıtım, kablolar, kullanıcılar, eşleşen yüzler ve otomatik montaj yakınında önemlidir. Genel bir çapak alma notuna güvenmek yerine gerekli düzgün tarafı veya çapak yönünü gösterin.
Ölçülebilir sınırları yalnız işlevsel kenarlarda tanımlayın. Ağır çapak alma profili veya delik boyutunu değiştirebilir; tamburlama yumuşak bakırı izleyebilir. Tedarikçi uyumlu yöntemi önermeli ve ilk parçalarda doğrulamalıdır.
- Yalıtıma, kablolara, kullanıcıya veya eşleşen yüzeye bakan tarafı işaretleyin.
- Temas pedlerini çapak alma ortamından ve elleçleme izlerinden koruyun.
Kaplama, maskeleme ve temas bölgelerini çizimde haritalayın
Çizimde, yüzey işlemi şartnamesinde ve kontrol raporunda aynı bölge kodlarını kullanın. Örnekte P1/P2 belirtilen temas kaplamasını alır; M1 maskelenerek kaplamasız bırakılır. Bu, seçici kaplama düzenlerinden biridir; her baranın ortasının çıplak bakır olması gerektiği anlamına gelmez. Temas bölgesi de kaplanmış olabilir.
Uygulanabilir not; kaplama sistemini ve alt kaplamayı, kalınlık şartını ve ölçüm noktalarını, bölge sınırlarını, izin verilen geçiş bandını ve askı izlerini tanımlar. İki yüzü, delik duvarlarını ve kenarları açıklayın. Numunelerde kaplama sonrası delik uyumunu, temas durumunu ve maskeleme kalıntılarının temizlenmesini kontrol edin.
- P1/P2 yanında karşı parçayı, yüzey işlemi şartnamesini, kaplama kalınlığını ve kabul kontrolünü yazın.
- M1 için kaplamasız kalacak alanı ve sınırının nasıl konumlanacağını belirtin; kesinleşmeyen kaplama kararlarını inceleme için açık bırakın.
Birleştirme ve montaj arayüzlerini açıklayın
Baralar ve terminaller cıvatalanabilir, perçinlenebilir, sıkılabilir, kaynaklanabilir, sert lehimlenebilir, lehimlenebilir, krimplenebilir veya üst kalıplanabilir. Delikler, yüzey, düzlemsellik, erişim ve kirlenme sınırları buna bağlı olabileceği için arayüzü tanımlayın. İkincil birleştirme teklif kapsamındaysa eş parçaları ve kabul kriterlerini sağlayın.
Cıvatalı bağlantılarda bağlantı elemanı referanslarını belirtin; tork ve bağlantı yeterliliği alıcıya aittir. Kaynaklı veya sert lehimli montajlarda prosesi, fikstür datumlarını ve kontrol yöntemini yazın. Doğru bir gevşek parça, tamamlanmış bağlantı performansını kanıtlamaz.
- Eşleşen iletkenleri, bağlantı elemanlarını, yalıtkanları ve insertleri revizyonlarıyla listeleyin.
- Gevşek parça ölçülerini birleştirme sonrası montaj kontrollerinden ayırın.
Kontrolü işlevsel özellikler ve alıcı doğrulaması etrafında kurun
İlk parçalar malzemeyi, kalınlığı, datumları, delikleri, şekillenmiş yüksekliği, temas düzlemselliğini, çapak yönünü, yüzeyi ve görünümü doğrulamalıdır. Kontrollerin standart alet, CMM, fikstür, mastar veya eşleşen montajla yapılıp yapılmadığını kararlaştırın ve parçanın tutulması sonucu değiştiriyorsa bunu belirtin.
Üretim kontrolü riski ve hacmi izlemelidir. Serbest bırakmadan önce örnekleme, kritik özellikler, sertifikalar ve lot kimliğini tanımlayın. Üretici parçanın uygunluğunu doğrular; alıcı akım kapasitesini, sıcaklık artışını, arıza davranışını, titreşimi, korozyonu ve yalıtım koordinasyonunu doğrular.
- Kontrol planını takım ve numune çizimi revizyonuna bağlayın.
- Sistem yeterliliğini ölçü ve yüzey kayıtlarından ayrı tutun.
Bakır parçaları ambalajda koruyun ve RFQ kontrol listesini tamamlayın
Bakır toplu elleçlemede çizilebilir, ezilebilir, bükülebilir veya lekelenebilir. Düz baralar birbirine sürtebilir, şekillenmiş terminaller dolaşabilir ve temas pedleri parmak izi veya kalıntı toplayabilir. Temizlik ve elleçlemeyi kalite planında tanımlayın, ardından ambalajı numunelerde onaylayın.
Gerektiğinde tepsi, ayırıcı, kılıf, ara kağıt veya kapalı torba kullanın. Paket başına adedi, yönü, etiketleri, lot ayrımını, koruyucu malzemeleri ve ambalajın temas bölgelerine dokunup dokunamayacağını belirtin. Çizimi, yüzeyi, kontrolü ve ambalajı tek RFQ'da hizalayın.
- RFQ: parça revizyonu, bakır şartnamesi, geometri, miktarlar, takım ve yüzey.
- Onay: kritik kontroller, sertifikalar, izlenebilirlik, ambalaj ve sistem testi sınırı.
| RFQ alanı | İncelenecek üretim riski | Alıcının sağlayacağı girdi |
|---|---|---|
| Bakır malzeme | Farklı kalite ve temperler farklı şekillenir, iz yapar ve geri esner | Tam şartname, temper veya sertlik, kalınlık, ikame kuralı ve gerekli kayıtlar |
| Düz profil ve kesit | Dar boyunlar, yuvalar ve yerel geçişler preslemeyi ve malzeme kullanımını etkiler | Kritik genişlikler, profil datumları, kalınlık toleransı ve değiştirilemez işlevsel alanlar |
| Delikler ve şekillenmiş geometri | Delik deformasyonu, geri esneme ve biriken büküm ilişkileri montajı etkileyebilir | Eşleşen referanslar, delik konumu, büküm yarıçapı, şekillenmiş yükseklik ve serbest ölçüm notları |
| Temas düzlemselliği | Parça gerilimi ve ölçümde tutma bildirilen sonucu değiştirebilir | Tanımlı temas bölgesi, datum referansı olmayan düzlemsellik ve kontrol durumu; yükseklik ve yön için ayrı kontroller |
| Çapak ve kenarlar | Çapak yalıtıma, kablolara, kullanıcıya veya eşleşen yüzeye bakabilir | Çapak yönü, kontrollü kenarlar, çapak sınırı ve onaylı çapak alma yöntemi |
| Kaplama ve temas bölgeleri | Kapsam ve birikim uyumu, bağlantı yüzlerini ve görünümü etkileyebilir | Yüzey standardı, kalınlık, alt kaplama, seçici harita, maskeleme ve gerekli testler |
| Birleştirme ve kontrol | Gevşek parça uygunluğu bitmiş bağlantı performansını göstermez | Birleştirme bağlamı, eş parçalar, kritik kontroller, mastarlar, numune planı ve alıcı doğrulaması |
| Ambalaj ve izlenebilirlik | Yumuşak bakır çizilebilir, bükülebilir, lekelenebilir, dolaşabilir veya komşu temas yüzlerini bozabilir | Paket yönü, ayırıcılar, temizlik, lot etiketleri, sertifikalar ve sevkiyat miktarı |