Görünen yüzeyi olan bir alüminyum profil, topraklama bağlantılı bir muhafaza, kaymalı çalışma deliği olan bir braket ve yıllarca güneş gören bir cephe için farklı yüzey planları gerekir. Bize çizim gönderirken rengin ötesinde önemli olanları işaretleyin: elektrik temasları, işlemden sonra birbirine uyması gereken ölçüler, görünen yüzeyler ve izin verilen askı temas yerleri. Bu bilgiler, yüzey işlemini sizinle somut olarak değerlendirmemizi sağlar.
Seçim haritasını kullanın: işlevden başlayın, numuneyle onaylayın
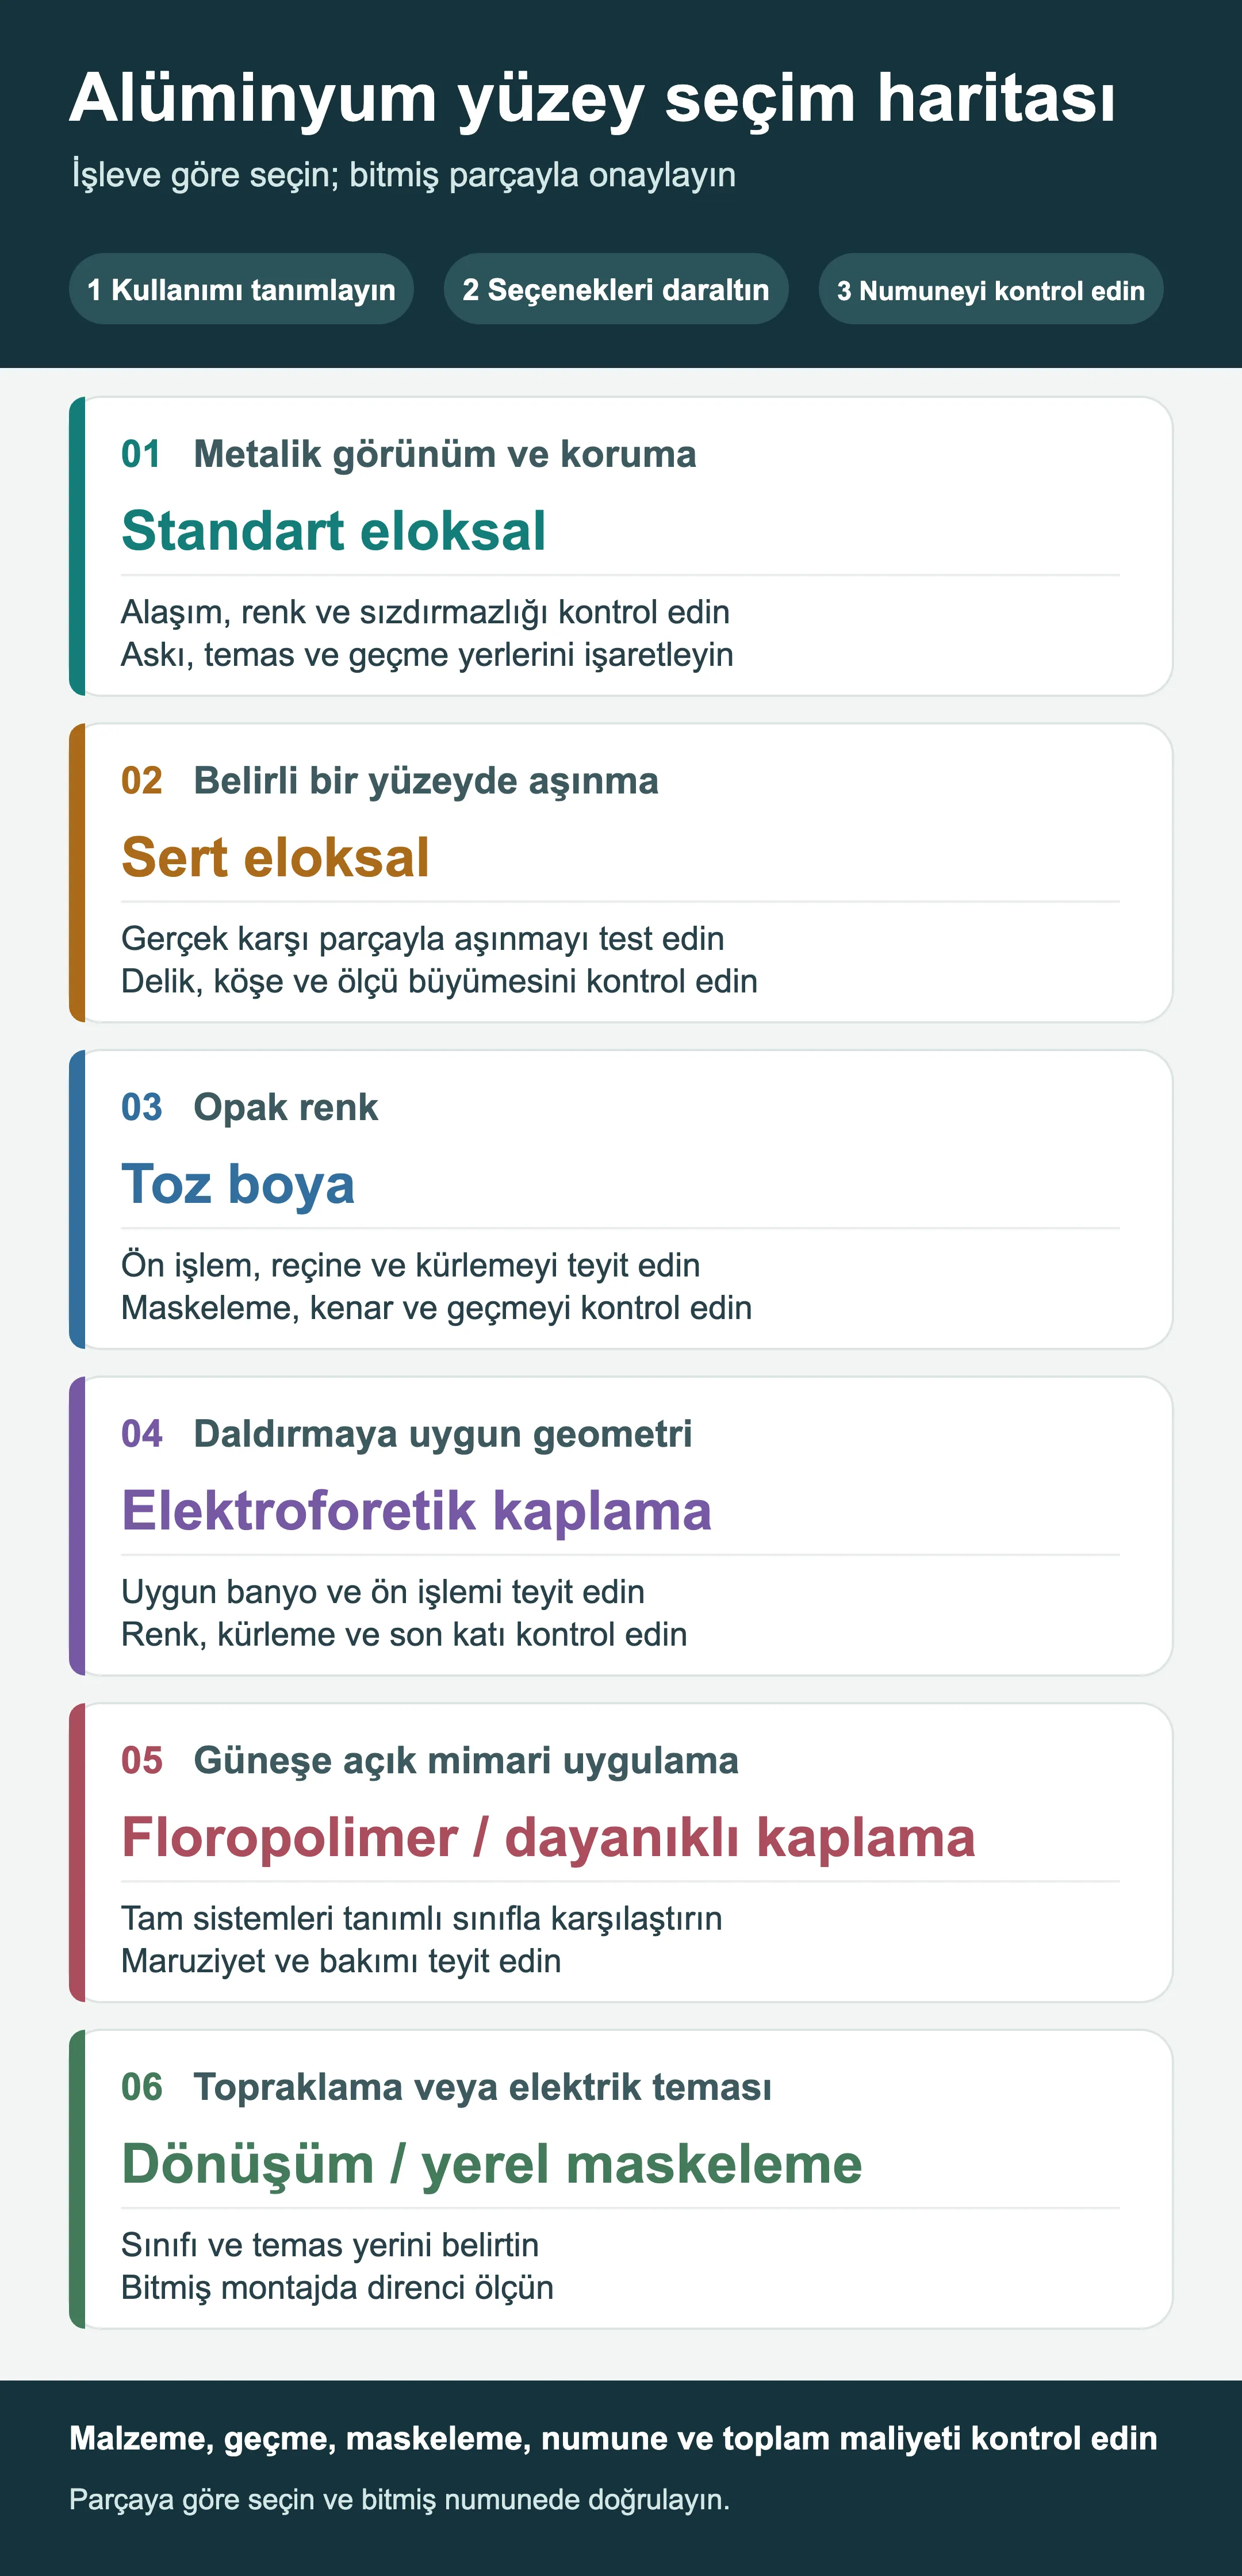
- 01–02: metalik görünüm veya belirli bir yüzeyde aşınma. Alüminyum görünümünün korunması isteniyorsa standart eloksaldan başlayın; aşınma koşulları tanımlanmış bir kaymalı temas için sert eloksalı değerlendirin. Alaşımı ve renk aralığını, askı izlerini, delik ölçüsünü ve gerçek karşı parçayla aşınmayı kontrol edin. Her iki seçenekte de kalınlık tek başına karar verdirmez. [1][2][9]
- 03–04: opak renk veya daldırmaya uygun geometri. Toz boya ve e-coat, farklı uygulama yöntemleriyle organik film oluşturur. Alüminyum ön işlemini, kaplamayı ve kürlemeyi netleştirin; ardından maskelemeyi, kenarları, montaj uyumunu ve varsa sonraki son katı kontrol edin. E-coat için seçilen sistemde hangi renklerin mevcut olduğunu teyit edin. [4][6][8]
- 05–06: güneşe açık mimari uygulama veya elektrik teması. Uygun yaş ve toz boya seçenekleri dahil, tam kaplama sistemlerini belirlenmiş bir dış ortam dayanım sınıfına göre karşılaştırın. Topraklama bağlantısında temas bölgesinin işlemini belirtin ve bitmiş montajda direnci ölçün. Floropolimer kaplamalar ile dönüşüm kaplamaları farklı işlevler görür. [3][7][8]
Altı kart birbiriyle birleştirilebilen başlangıç seçenekleridir. Bir muhafazanın görünen yüzeylerinde dekoratif kaplama, topraklama temasında ise yerel maskeleme veya belirlenmiş bir işlem kullanılabilir. Seçimden önce bitmiş geçmeyi, onaylı numuneyi ve kabul edilen parça başına toplam maliyeti karşılaştırın. Aşağıdaki tablo her seçenek için yapılacak kontrolleri verir. [2][3][4]
Çizim veya fotoğraf üzerinde beş kararı işaretleyin
- Parça nerede çalışacak? İç veya dış ortamı, nemi, tuzu ve kullanılacak temizlik kimyasallarını adlarıyla belirtin. Yalnızca işlem adı, korozyon performansını tanımlamaz.
- Hangi yüzeyler görünecek? İstenen metalik dokuyu veya opak rengi, fırçalama yönünü, izin verilen askı yerlerini ve kabul edilebilir renk aralığını belirtin.
- Hangi yüzeyler temas edecek veya birbirine geçecek? Topraklama ve diğer elektrik temaslarını, ısıl arayüzleri, dişleri, delikleri, konumlandırma yüzeylerini ve sızdırmazlık yüzeylerini işaretleyin. Oksit ve organik kaplamalar bu bölgelerde işlevi veya boşluğu etkileyebilir.
- Nerelerde sürtünme olacak? Taşıma izlerini ve montaj çiziklerini sürekli kaymadan ayırın. “Sert” ifadesi tek başına aşınma şartnamesi değildir.
- Hangi alüminyum kullanılacak? Alaşımı, temper durumunu, ürün biçimini, kaynakları ve önceki talaşlı imalat veya şekillendirme işlemlerini belirtin. Eloksal, alt malzeme ve kaynaklardaki farklılıkları görünür kılabilir. Görünüm eşleşmesi önemliyse, temsili malzeme ve işlemlerle kabul edilebilir aralığı gösteren numuneler hazırlayın. [1][2]
Altı yaygın seçeneği karşılaştırmadan önce işlem adlarını ayırt edin
Eloksal ve kimyasal dönüşüm kaplaması, yüzeyin nasıl oluştuğunu tanımlar. Toz boya ve elektroforetik kaplama, organik kaplamanın nasıl uygulandığını anlatır. “Florokarbon” genellikle reçine sistemini ifade eder: yaş boya olabilir; yüksek performanslı floropolimer toz boyalar da vardır. Teklifleri karşılaştırırken gerçek reçineyi, ön işlemi ve performans sınıfını belirleyin; böylece her seçenek aynı gereksinimleri kapsar. [1][3][4][6][7][8]
Eloksal, yüzeydeki alüminyumu okside dönüştürür. Kimyasal dönüşüm kaplaması, işlem kimyası ile alt malzeme arasındaki reaksiyonla oluşur. Toz boya, yaş boya ve elektroforetik sistemler hazırlanmış yüzeye organik film ekler. Bu mekanizmalar görünümü, elektriksel davranışı, ölçüleri ve onarımı farklı etkiler. Bu nedenle yüzey sisteminin tamamını parçanızın çalışma koşullarına göre karşılaştırın. [1][2][3][4][6]
Fırçalama, kumlama ve polisaj; dokuyu, yansımayı veya hissi ayrı ayrı değiştirir ve çoğunlukla yüzeyi bu işlemlerden birine hazırlar. Tek başlarına son korumayı tanımlamazlar. Yönü, pürüzlülüğü, temizliği ve sonraki işlemi belirtin. [1][2]
| İşlem | Değerlendirme nedeni | Onaydan önce teyit edin |
|---|---|---|
| Sülfürik asit eloksalı gibi standart eloksal | Koruyucu oksit eklerken alüminyum görünümünü korumak; renksiz ve boyalı seçenekler mümkündür | Alaşım ve hazırlık, renk aralığı, sızdırmazlaştırma, askı izleri, geçme ve elektrik temasları [1][2][9] |
| Sert eloksal | Belirli bir yüzeyin, örneğin temsili kayma koşullarında, aşınmaya dayanıklı okside ihtiyaç duyması | Kaplama kalınlığı, gerçek aşınma koşulları, köşe ve delik içi kaplama dağılımı, işlem sonrası ölçüler; en kalın kaplama her zaman en iyi değildir [2] |
| Toz boya | Opak renk veya belirli bir dış ortam dayanım sınıfı için seçilmiş organik kaplama | Alüminyum ön işlemi, toz boya reçinesi ve pigmenti, kürleme, kalınlık, kenar örtücülüğü, maskeleme ve bitmiş geçme [4][8] |
| Elektroforetik kaplama veya e-coat | Uygun bir alüminyum parçanın, astar veya belirli bir son kat olarak banyodan biriktirilen organik filme ihtiyaç duyması | Gerçek alt malzeme ve ön işlem, banyonun erişimi, reçine, mevcut renk, kürleme, varsa sonraki son kat ve istenen çevresel dayanım [6] |
| Mimari PVDF gibi floropolimer kaplama | Güneşe açık mimari panel veya profil için tanımlı renk, tebeşirlenme ve yapışma performansı gerekmesi | Yaş veya toz sistem, astar ve son kat, alüminyum ön işlemi, geçerli standart, maruziyet ve bakım [7][8] |
| Kimyasal dönüşüm kaplaması | Korozyon koruması, boya hazırlığı veya daha düşük elektrik direnci gerektiren tanımlı temas alanı | Tam şartname, tip ve sınıf, sonraki boya, montaj koşullarında temas direnci ve korozyon kontrolleri [3] |
Metalik görünüm için eloksal ve alt malzemenin yüzeyinden başlayın
Eloksal, altındaki dokuyu takip eder; bu nedenle derin çizikler ve kaynaklar görünür kalabilir. Yüzey hazırlığı pürüzlülüğü değiştirebilir; alaşım, malzeme partisi ve kaynaklı bölgeler rengi etkileyebilir. [1][2] Yan yana panellerin görünümü eşleşecekse, onay numunelerinde temsili alaşım ve temper kullanın, görünen yüzeyleri belirtin ve kabul edilebilir renk aralığında anlaşın. İstediğiniz görünümü anlatmak için bize fotoğraf gönderin; ardından renk ve dokuyu fiziksel numunelerle netleştirin.
“Renksiz” ve “siyah” görünümü tarif eder; tam bir şartname oluşturmaz. Eloksal tipi, kalınlığı, sızdırmazlaştırma işlemi ve kabul kriterleri ayrıca tanımlanmalıdır. [1][2]
Aşınma için sert eloksalı gerçek karşı parçayla değerlendirin
Sert eloksal, belirli bir yüzeyde daha kalın ve aşınmaya daha dayanıklı oksit sağlayabilir. Parçanız için değerlendirme yaparken karşı malzemeyi, yağlamayı, yükü, hareketi, izin verilen aşınmayı ve kontrol yöntemini belirtin; ardından temsili numuneleri karşılaştırın. Tip III kaplamaların ölçülere etkisi daha büyüktür; karmaşık kanallar ve keskin köşeler eşit sonuç almayı zorlaştırır. [2] İnce duvarlarda ve hassas deliklerde gerçek geometriye, askı düzenine ve ölçüm noktalarına özellikle dikkat edilmelidir.
Topraklama veya boya hazırlığı için teması ve dönüşüm işlemini belirleyin
Topraklanmış bir muhafazada pulun veya diğer bağlantı elemanının parçaya değdiği yeri işaretleyin. Standart eloksal oksidi ve organik kaplamalar bu teması kesebilir. Yerel maskeleme veya uygun bir temas yüzeyi işlemi tanımlayın ve bitmiş montajda direnci ölçün. Geçerli dönüşüm kaplama şartnamesi bu sınıflandırmayı kullanıyorsa, Sınıf 3 korozyon korumasıyla birlikte düşük elektrik direncini hedefler. Dönüşüm kaplaması boya astarına zemin de oluşturabilir. Montajınız için tam şartnameyi, işlemi ve temas basıncını teyit edin. [3]
Parçanız altı değerlikli krom içermeyen bir işlem gerektiriyorsa, geçerli mevzuat ve ürün gereksinimlerini çiziminize ekleyin. Seçilen kimyanın bunları karşıladığını ve hedeflenen korozyon korumasına, boya hazırlığına veya elektrik teması işlevine uygun olduğunu doğrulayın. [3]
Renk veya dış ortam dayanımı için tam kaplama sistemini karşılaştırın
Toz boyada genellikle elektrikle yüklenmiş toz uygulanır ve ürün şartnamesine göre kürlenir. Yaş boyanın kendine özgü uygulama ve kürleme koşulları vardır. [4] Alüminyum için temizlik ve ön işlemi, kaplama kimyasını, kalınlık aralığını, maskelemeyi, askı izlerini, kürlemenin monte edilmiş parçalara etkisini ve bitmiş kaplamanın korozyon kriterlerini karşılaştırın. Dış kullanımda rengin yanında maruziyeti ve hava koşullarına dayanım gereksinimini belirtin. Uygun yüksek dayanımlı toz boya ve mimari PVDF yaş boya sistemleri zorlu mimari kaplama sınıflarını karşılayabilir. [7][8]
Yağ alma ve temizlik hazırlığın bir parçasıdır. Yapışma, alüminyum ön işleminin kalan adımlarına, kaplamaya ve kürlemeye de bağlıdır. Bu nedenle gereken yapışma testini ve kabul kriterlerini yüzey şartnamesine ekleyin. [4][6]
Elektroforetik kaplamada parça boya banyosuna daldırılır ve elektrik alanıyla organik film biriktirilir. Formülasyonlar astar veya belirli son katlar olabilir. E-coat hattı normalde tanımlı bir kaplama ve renkle çalışır; gerektiğinde uyumlu bir yaş veya toz son kat başka renkler sağlayabilir. Önerilen sistem için alüminyum uyumluluğunu, banyo erişimini, ön işlemi, kaplamayı, kürlemeyi ve dış ortam dayanım gereksinimlerini teyit edin. [6]
Mimari PVDF yaş boya sistemleri genellikle alüminyum ön işlemi, astar ve renk katından oluşur; bazı renkler ayrıca şeffaf kat ister. AAMA 2605 belirtilen projelerde önerilen sistemin kanıtlarını, dış ortamda renk, tebeşirlenme ve parlaklık performansı dahil gerekli kriterlerle karşılaştırın. Uygun sistemler arasında PVDF yaş boyalar ve yüksek performanslı floropolimer toz boyalar bulunur. Tam ürünü, alt malzeme hazırlığını ve uygulama koşullarını teyit edin. [7][8]
Kolay temizlik proje gereksinimiyse olası kirleri, temizlik yöntemini ve kabul edilebilir kalıntıyı belirtin; ardından temsili kaplanmış numuneleri değerlendirin.
Toz boya, yaş boya veya e-coat filmleri metalik dokuyu örtebilir; deliklerde, dişlerde ve bindirmelerde boşluğu azaltabilir. Bir vida yeri topraklama yolu oluşturuyorsa yüzey planında o bölgenin maskelenip maskelenmeyeceği ve son montajın nasıl test edileceği yazmalıdır. Özellikleri tanımlanmamış bir vidanın kaplamayı her defasında güvenilir biçimde deleceğini varsaymayın.
Ölçüleri yüzey işlemi sonrası işleve göre belirleyin
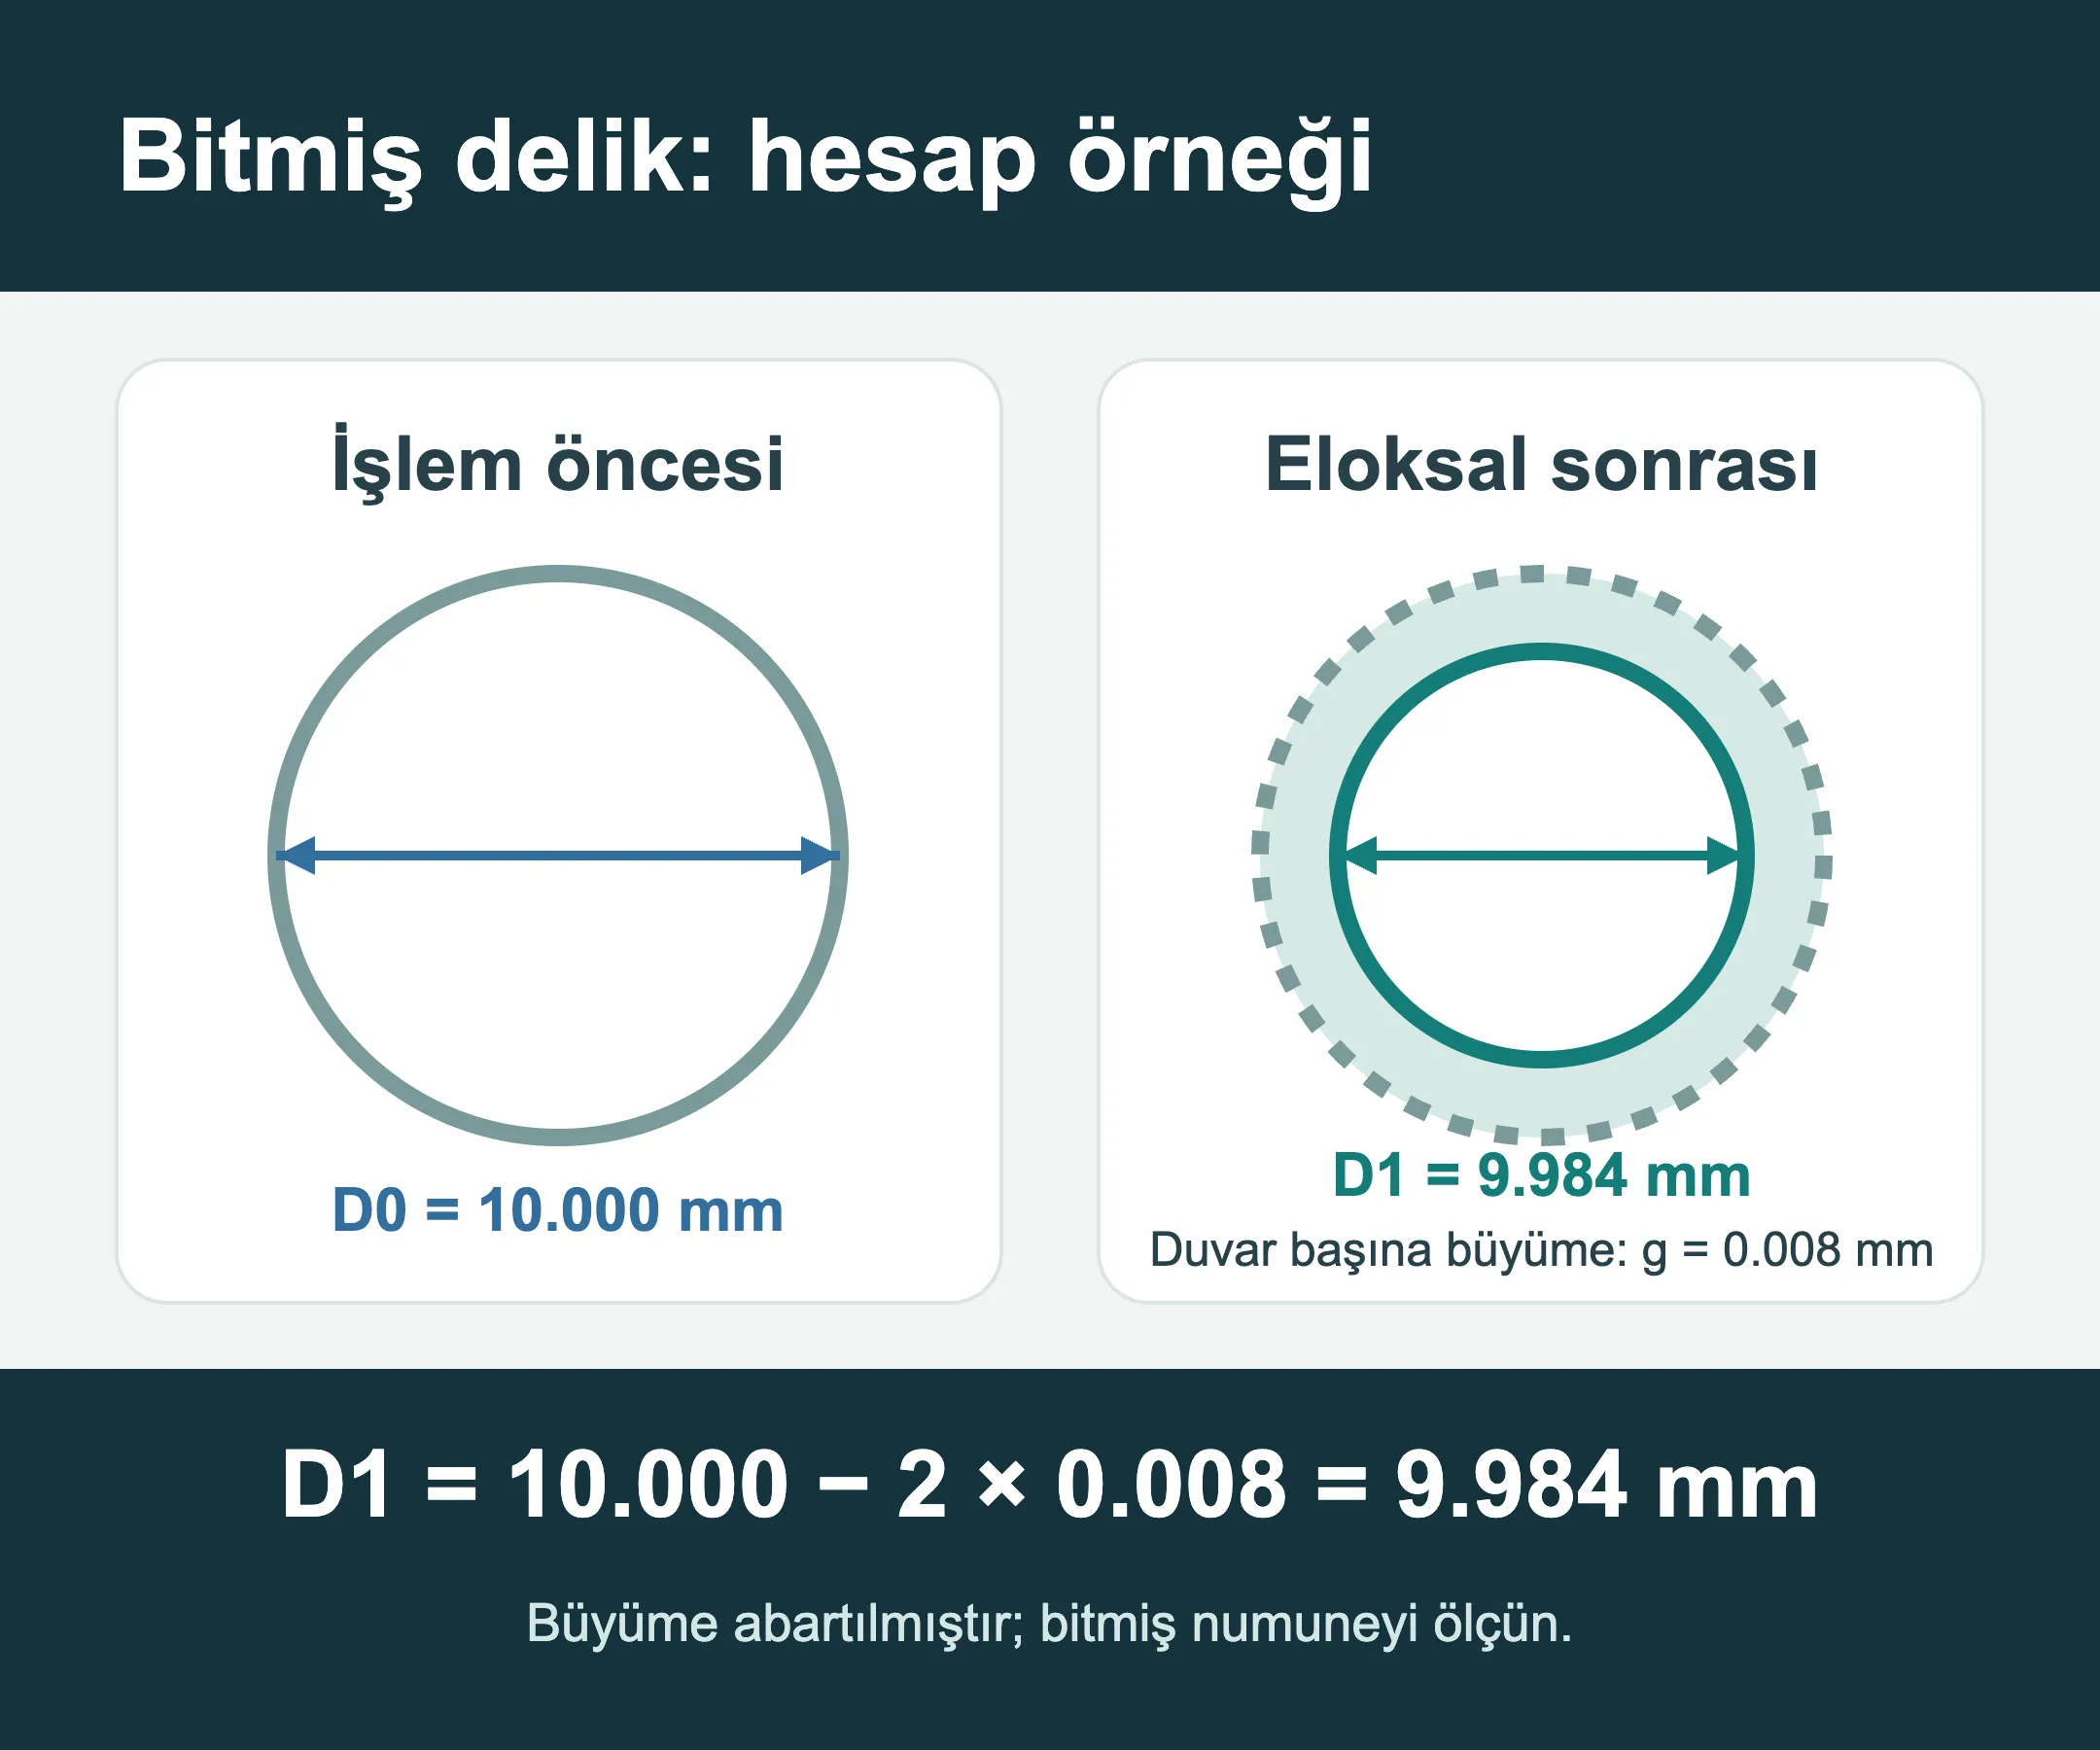
Toplam oksit kalınlığını dışa doğru büyümeden ayırın. Eloksal sırasında oksit dışa doğru büyürken bir miktar alüminyum tüketilir; toplam kalınlık yüzey başına ölçü artışı değildir. Hesap örneği: işlem öncesi bir delik 10.000 mm’dir. Seçilen alaşım ve işlem için her delik duvarında içe doğru 0.008 mm büyüme varsayın. Ön dağlama, kaplama dağılımı farklılıkları ve ölçüm hatası ihmal edildiğinde teorik son çap 10.000 − 2 × 0.008 = 9.984 mm olur. 0.008 mm değeri yalnızca örnek bir girdidir; gerçek telafi payını seçilen işlem ve temsili numune ölçümleriyle belirleyin. [1][2]
Toz boya, yaş boya ve e-coat filmleri malzeme ekler. Deliğin iki duvarı da kaplanırsa çap, her iki duvardaki gerçek kaplama kalınlığı kadar küçülür. Girintiler, köşeler ve kenarlar düz panelle aynı birikimi almayabilir; bu nedenle paneldeki nominal kalınlık parçanın her detayını temsil etmez. Önce deliklerin, dişlerin, kayma yüzeylerinin ve sızdırmazlık bölgelerinin bitmiş işlevsel ölçülerini belirtin; sonra maskelemeyi, işleme telafi payını veya işlem sırasını değerlendirin. [2][4][6]
Çiziminizde kaplama şartnamesini, gerekli kalınlığı ve ölçüm yerlerini belirtin. Sertlik önemliyse geçerli test yöntemini ve ölçüm noktasını ekleyin. Seçilen alaşım ve işlem için boyutsal büyümeyi teyit edin, ardından temsili parçaların işlevsel detaylarını kontrol edin. [1][2][3][4]
Kabul edilen parçanın toplam maliyetini karşılaştırın
Anlamlı bir maliyet karşılaştırması için malzemeyi, görünümü, maruziyeti, kritik ölçüleri, öngörülen parti büyüklüğünü ve kabul gereksinimlerini aynı tutun. Hazırlık, kaplama veya dönüşüm, maskeleme, askılama, renk değişimi, kürleme, kontrol, ambalaj ve olası yeniden işlemeyi dahil edin. Gereksinimlerinizi karşılayarak kabul edilen parça başına maliyeti karşılaştırın. Asgari parti ücretleri, karmaşık maskeleme ve görünüm nedeniyle ret oranı, hangi seçeneğin daha ekonomik olduğunu değiştirebilir. Bu etkenleri birlikte değerlendirebilmek için öngörülen sipariş miktarını ve kritik yüzey gereksinimlerini bize gönderin.
Mimari profillerde tanımlanmış kaplama sistemlerini aynı maruziyet sınıfında karşılaştırın. Projeniz bir standart veya garanti gerektiriyorsa ürün kapsamını, görünen yüzeyleri, ortamı ve bakım koşullarını teyit edin. Kullanım ömrü gereksinimlerini laboratuvar veya dış ortam test maruziyet sürelerinden ayrı değerlendirin. [6][7][8]
Dört farklı parçada ilk seçim nasıl değişir?
- İç mekânda görünen alüminyum panel veya profil: Metal dokusu görünmeliyse, öngörülen alaşım ve hazırlıkla eloksallı numuneler yapın. Renk aralığını, askı yerlerini ve görünen yüzeyleri kaydedin. Tekdüze opak renk isteniyorsa gerekli alüminyum hazırlığıyla birlikte uygun toz boya, yaş boya veya e-coat sistemlerini karşılaştırın. [1][2][4][6]
- Topraklama vidalı alüminyum muhafaza: Dekoratif yüzeyi seçmeden önce akım yolunu ve gerçek temas yüzeyini çizin. Temasın maskelenmesine mi yoksa belirli bir dönüşüm işlemine mi ihtiyaç duyduğunu kararlaştırın. Son sıkma koşullarında teması ölçün. [2][3]
- Hassas kayma deliği olan alüminyum braket: Bitmiş delik ölçüsünü, karşı parçayı, hareketi ve aşınma gereksinimini belirtin. Ardından sert eloksalı, delik maskelemesini veya değiştirilmiş işlem sırasını değerlendirin. Aşınma performansıyla birlikte kaplama dağılımını ve bitmiş geçmeyi kontrol edin. [1][2]
- Güneşe açık mimari profil: İstenen görünümü, temizlik ve bakımı, kabul edilebilir renk ve parlaklık değişimini ve kaplama performans şartnamesini belirleyin. Ardından gerçek maruziyet için uygun mimari toz boyaları PVDF ve diğer floropolimer sistemlerle karşılaştırın. [7][8]
Dört durumda da değerlendirmeyi gerçek maruziyete uyarlayın. Numune ve değerlendirme koşulları kararlaştırıldığında ASTM B117 tuz püskürtme testi karşılaştırmalı bilgi sağlayabilir. Numune hazırlığını, test süresini ve başarısızlık kriterlerini belirtin; sonucu beklenen ortamla birlikte değerlendirin. Tuz püskürtme saatleri tek başına genellikle doğal kullanım yıllarına dönüştürülemez. [5]
HARVLAND’a çiziminizi ve parçanın kullanım amacını gönderin
Parçanın kullanım amacı ve öngörülen miktarla birlikte bize çizim, eskiz veya fotoğraf gönderin. Mümkünse görünen yüzeyleri, sıkı geçmeleri, elektrik temaslarını ve aşınma bölgelerini işaretleyin. Yüzey şartnameniz veya numuneniz varsa ekleyin; alaşım, renk veya işlem henüz kararlaştırılmadıysa “teyit edilecek” yazın. Bu bilgilerle yüzey seçeneklerini, ön işlemi, maskelemeyi, bitmiş ölçüleri ve numune kontrollerini sizinle değerlendirebiliriz.
- [1] Aluminum Anodizers Council, eloksallı alüminyum hakkında sık sorulan sorular
- [2] NASA/JSC PRC-5006 Rev. D, alüminyum alaşımlarının eloksal işlemi şartnamesi
- [3] NASA/JSC PRC-5005 Rev. D, alüminyum alaşımlarının kimyasal dönüşüm kaplaması işlem şartnamesi
- [4] TIGER Coatings, toz boya nedir?
- [5] ASTM B117-26, tuz püskürtme cihazlarının çalıştırılmasına ilişkin standart uygulama, kamuya açık özet
- [6] PPG, e-coat işleminin ayrıntıları
- [7] Sherwin-Williams, metal mimari için PVDF kaplamalar rehberi
- [8] TIGER Coatings, mimari tasarımda AAMA toz boya gereksinimleri
- [9] Aluminum Extruders Council, eloksal