Un perfil de aluminio con una cara vista, una carcasa con conexión a tierra, un soporte con un agujero de deslizamiento y una fachada expuesta durante años al sol requieren planes de acabado distintos. Cuando nos envíe un plano, indique qué importa además del color: contactos eléctricos, cotas que deben ajustar después del tratamiento, caras vistas y lugares admisibles para las marcas de sujeción. Estos datos nos permiten concretar la conversación sobre el acabado.
Use el mapa de selección: empiece por la función y apruebe mediante muestras
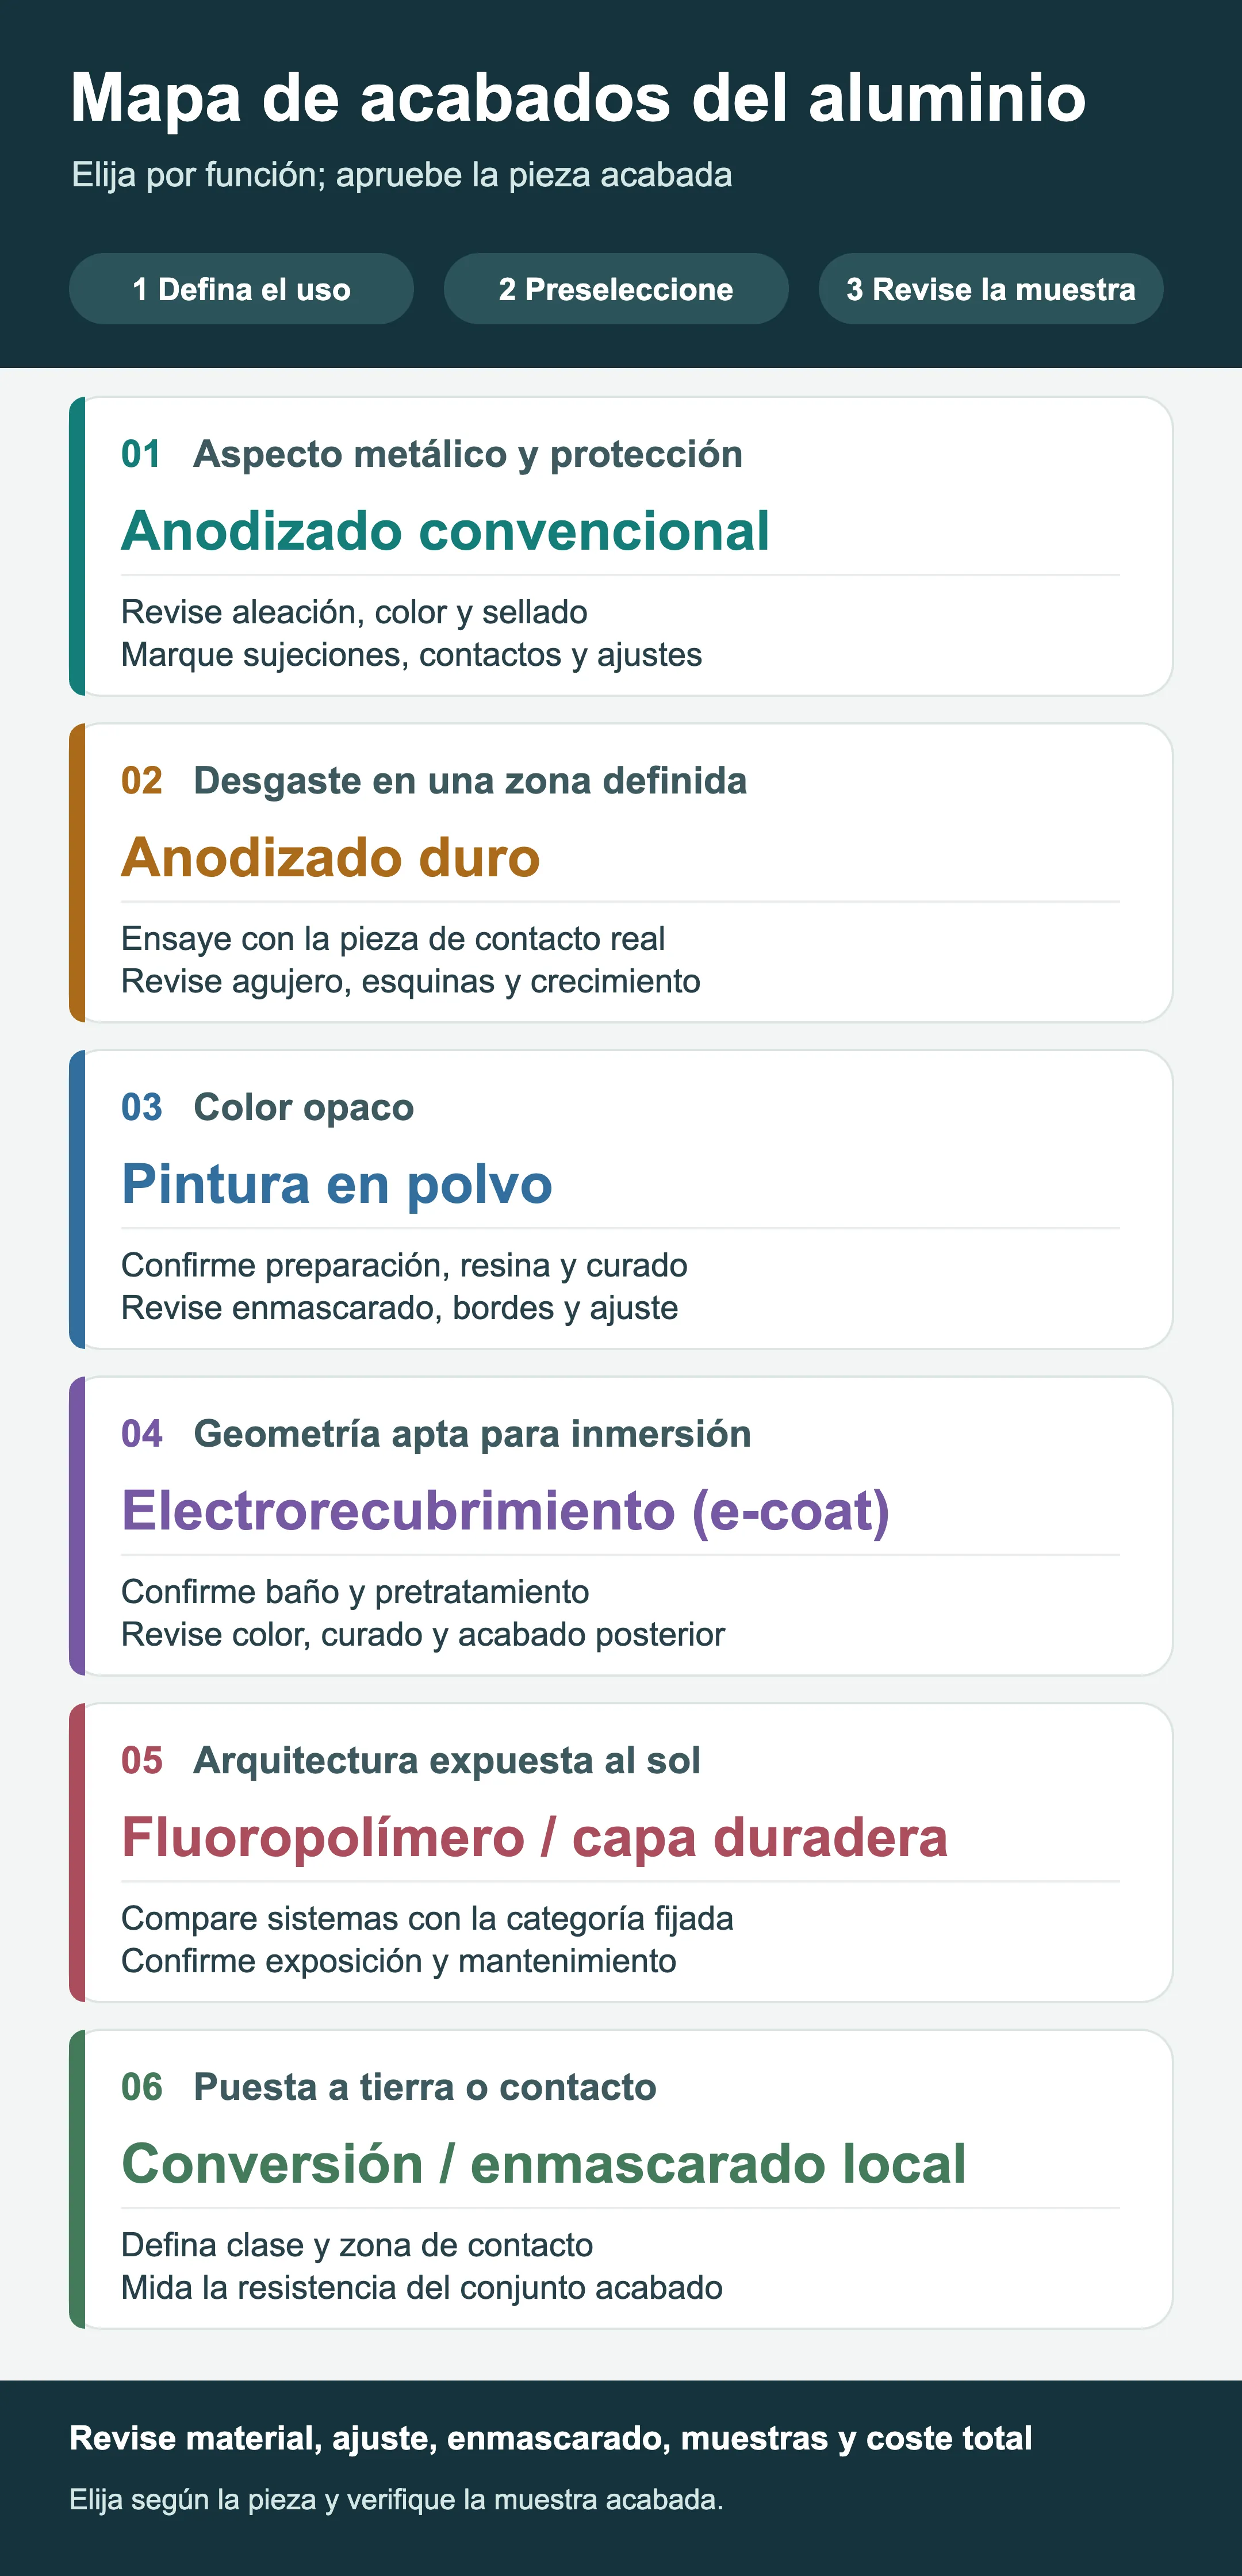
- 01–02: aspecto metálico o desgaste en una superficie definida. Empiece por el anodizado convencional si debe apreciarse el aluminio; considere el anodizado duro para un contacto deslizante con exigencias de desgaste definidas. Compruebe la aleación y el rango de color, las marcas de sujeción, la medida del agujero y el desgaste con la pieza de contacto real. El espesor por sí solo no determina ninguna de las dos opciones. [1][2][9]
- 03–04: color opaco o geometría apta para inmersión. La pintura en polvo y el e-coat forman películas orgánicas mediante métodos de aplicación distintos. Confirme el pretratamiento del aluminio, el recubrimiento y el curado; después revise el enmascarado, los bordes, el ajuste del conjunto y cualquier capa de acabado posterior. En e-coat, confirme los colores disponibles para el sistema elegido. [4][6][8]
- 05–06: arquitectura expuesta al sol o contacto eléctrico. Compare sistemas completos con una categoría de resistencia a la intemperie definida, incluidas opciones adecuadas de pintura líquida y en polvo. Para una conexión a tierra, especifique el tratamiento de la zona de contacto y mida la resistencia en el conjunto terminado. Los fluoropolímeros y los recubrimientos de conversión química cumplen funciones distintas. [3][7][8]
Las seis tarjetas son puntos de partida que pueden combinarse. Una carcasa puede llevar un acabado decorativo en las caras vistas y enmascarado local o un tratamiento especificado en el contacto de tierra. Antes de elegir, compare el ajuste final, la muestra aprobada y el coste total por pieza conforme. La tabla siguiente resume las comprobaciones de cada opción. [2][3][4]
Marque cinco decisiones en el plano o en una foto
- ¿Dónde trabajará la pieza? Describa la exposición interior o exterior, la humedad, la sal y los productos químicos de limpieza concretos. El nombre del proceso no basta para establecer la resistencia a la corrosión.
- ¿Qué caras quedarán a la vista? Indique la textura metálica o el color opaco deseado, la dirección del cepillado, los lugares admisibles de sujeción y el rango de color aceptable.
- ¿Qué superficies deben conectar o ajustar? Rodee los contactos de tierra y demás contactos eléctricos, las interfaces térmicas, las roscas, los agujeros, las caras de posicionamiento y las superficies de sellado. Los óxidos y los recubrimientos orgánicos pueden afectar su función o su holgura.
- ¿Qué sufrirá rozamiento? Distinga las marcas de manipulación y de montaje del deslizamiento continuo. «Duro» por sí solo no es una especificación de desgaste.
- ¿Qué aluminio se utiliza? Indique aleación, estado metalúrgico, forma del producto, soldaduras y mecanizados o conformados previos. El anodizado puede revelar diferencias del sustrato y de las soldaduras. Si importa igualar el aspecto, prepare muestras que definan el rango aceptable con materiales y procesos representativos. [1][2]
Distinga los nombres de los procesos antes de comparar seis opciones habituales
El anodizado y la conversión química describen cómo se forma la superficie. La pintura en polvo y el electrorecubrimiento describen cómo se aplica un recubrimiento orgánico. «Fluorocarbono» suele describir el sistema de resina: puede ser un acabado líquido, aunque también existen polvos de fluoropolímero de altas prestaciones. Al comparar ofertas, identifique la resina concreta, el pretratamiento y el nivel de prestaciones para que todas las opciones cubran los mismos requisitos. [1][3][4][6][7][8]
El anodizado transforma el aluminio superficial en óxido. La conversión química forma una capa por reacción entre los productos de tratamiento y el sustrato. Los sistemas en polvo, líquidos y por electrorecubrimiento añaden una película orgánica sobre una superficie preparada. Estos mecanismos afectan de forma distinta al aspecto, el comportamiento eléctrico, las dimensiones y la reparación; compare el acabado completo según las condiciones de servicio de su pieza. [1][2][3][4][6]
El cepillado, el chorreado y el pulido modifican por separado la textura, la reflexión o el tacto y a menudo preparan la superficie para una de estas opciones. Por sí solos no definen la protección final. Especifique la dirección, la rugosidad, la limpieza y el tratamiento posterior. [1][2]
| Opción | Motivo para considerarla | Confirmar antes de aprobar |
|---|---|---|
| Anodizado convencional, como el anodizado sulfúrico | Conservar el aspecto del aluminio añadiendo un óxido protector; permite acabados naturales y teñidos | Aleación y preparación, rango de color, sellado, marcas de sujeción, ajuste y contactos eléctricos [1][2][9] |
| Anodizado duro | Una superficie definida necesita un óxido resistente a la abrasión, por ejemplo en condiciones representativas de deslizamiento | Espesor, exigencia real de desgaste, cobertura en esquinas y agujeros y cotas después del tratamiento; el recubrimiento más grueso no siempre es el mejor [2] |
| Pintura en polvo | Color opaco o recubrimiento orgánico elegido para una categoría de resistencia a la intemperie especificada | Pretratamiento del aluminio, resina y pigmento del polvo, curado, espesor, cobertura de bordes, enmascarado y ajuste final [4][8] |
| Electrorecubrimiento o e-coat | Una pieza de aluminio compatible necesita una película orgánica depositada desde un baño, como imprimación o como acabado específico | Sustrato y pretratamiento concretos, acceso del baño, resina, color disponible, curado, acabado posterior y resistencia ambiental requerida [6] |
| Recubrimiento de fluoropolímero, como PVDF arquitectónico | Un panel o perfil arquitectónico expuesto al sol necesita prestaciones definidas de color, resistencia al caleo y adherencia | Sistema líquido o en polvo, imprimación y acabado, pretratamiento del aluminio, norma aplicable, exposición y mantenimiento [7][8] |
| Conversión química | Protección contra la corrosión, preparación para pintura o una zona de contacto especificada que requiere menor resistencia eléctrica | Especificación, tipo y clase exactos, pintura posterior, resistencia de contacto en condiciones de montaje y comprobaciones de corrosión [3] |
Para un aspecto metálico, empiece por el anodizado y el acabado del sustrato
El anodizado sigue la textura del sustrato, por lo que los arañazos profundos y las soldaduras pueden seguir visibles. La preparación modifica la rugosidad, mientras que la aleación, el lote de material y las zonas soldadas pueden influir en el color. [1][2] Si varios paneles contiguos deben coincidir, utilice una aleación y un estado representativos para las muestras de aprobación, identifique las caras vistas y acuerde un rango de color admisible. Envíenos fotos para explicar el aspecto deseado y utilice después muestras físicas para acordar color y textura.
«Natural» y «negro» describen el aspecto, pero no constituyen una especificación completa. Aún hay que definir el tipo de anodizado, el espesor, el sellado y los criterios de aceptación. [1][2]
Para el desgaste, evalúe el anodizado duro con la pieza de contacto real
El anodizado duro puede aportar un óxido más grueso y resistente al desgaste en una superficie especificada. Para evaluarlo en su pieza, indique el material de contacto, la lubricación, la carga, el movimiento, el desgaste permitido y el método de inspección; después compare muestras representativas. Los recubrimientos de tipo III afectan más a las dimensiones, y los conductos complejos y las esquinas vivas dificultan la uniformidad. [2] En paredes delgadas y agujeros de precisión debe prestarse especial atención a la geometría real, la sujeción y los puntos de medición.
Para puesta a tierra o preparación para pintura, defina el contacto y la conversión química
En una carcasa conectada a tierra, marque dónde toca la arandela u otro conector. El óxido anódico convencional y los recubrimientos orgánicos pueden interrumpir ese contacto; defina un enmascarado local o un tratamiento adecuado de la zona y mida la resistencia en el conjunto terminado. Cuando la especificación de conversión aplicable utiliza esta clasificación, la clase 3 contempla una menor resistencia eléctrica junto con protección contra la corrosión. La conversión química también puede servir de base para una imprimación. Confirme la especificación exacta, el tratamiento y la presión de contacto de su conjunto. [3]
Si su pieza requiere un tratamiento sin cromo hexavalente, adjunte al plano los requisitos reglamentarios y del producto aplicables. Confirme que la química elegida los cumple y resulta adecuada para la protección contra la corrosión, la preparación para pintura o la función de contacto eléctrico prevista. [3]
Para color o resistencia exterior, compare el sistema completo
La pintura en polvo suele aplicar polvo cargado eléctricamente y curarlo según la especificación del producto. La pintura líquida tiene sus propias condiciones de aplicación y curado. [4] Para aluminio, compare limpieza y pretratamiento, química del recubrimiento, rango de espesor, enmascarado, marcas de sujeción, efecto del curado sobre elementos ya montados y criterios de corrosión del acabado. Para exterior, especifique la exposición y la resistencia a la intemperie junto con el color. Los sistemas adecuados de polvo de alta durabilidad y de PVDF líquido arquitectónico pueden cumplir categorías exigentes de recubrimientos arquitectónicos. [7][8]
El desengrase y la limpieza forman parte de la preparación. La adherencia también depende de los demás pasos del pretratamiento del aluminio, del recubrimiento y del curado; incluya el ensayo de adherencia requerido y sus criterios de aceptación en la especificación. [4][6]
El electrorecubrimiento sumerge la pieza en un baño de pintura y deposita una película orgánica mediante un campo eléctrico. Las formulaciones pueden ser imprimaciones o acabados específicos. Una línea de e-coat suele trabajar con un recubrimiento y un color determinados; una capa posterior compatible, líquida o en polvo, puede aportar otros colores cuando se necesiten. Confirme la compatibilidad con el aluminio, el acceso del baño, el pretratamiento, el recubrimiento, el curado y las exigencias de resistencia a la intemperie del sistema propuesto. [6]
Los acabados arquitectónicos líquidos de PVDF suelen combinar pretratamiento del aluminio, imprimación y capa de color; algunos colores también necesitan una capa transparente. En proyectos que especifican AAMA 2605, contraste la documentación del sistema propuesto con los criterios exigidos, incluidos color, caleo y brillo tras exposición exterior. Entre los sistemas aptos se encuentran acabados líquidos de PVDF y polvos de fluoropolímero de altas prestaciones. Confirme el producto concreto, la preparación del sustrato y las condiciones de aplicación. [7][8]
Si el proyecto requiere facilidad de limpieza, identifique la contaminación prevista, el método de limpieza y el residuo aceptable; evalúe después muestras recubiertas representativas.
Las películas de polvo, pintura líquida o e-coat pueden ocultar la textura metálica y reducir la holgura en agujeros, roscas y solapes. Si un tornillo forma parte de la conexión a tierra, el plan de acabado debe indicar si se enmascara esa zona y cómo se ensaya el conjunto final. No dé por hecho que un tornillo sin especificar atravesará el recubrimiento de forma constante.
Defina las cotas según la función después del acabado
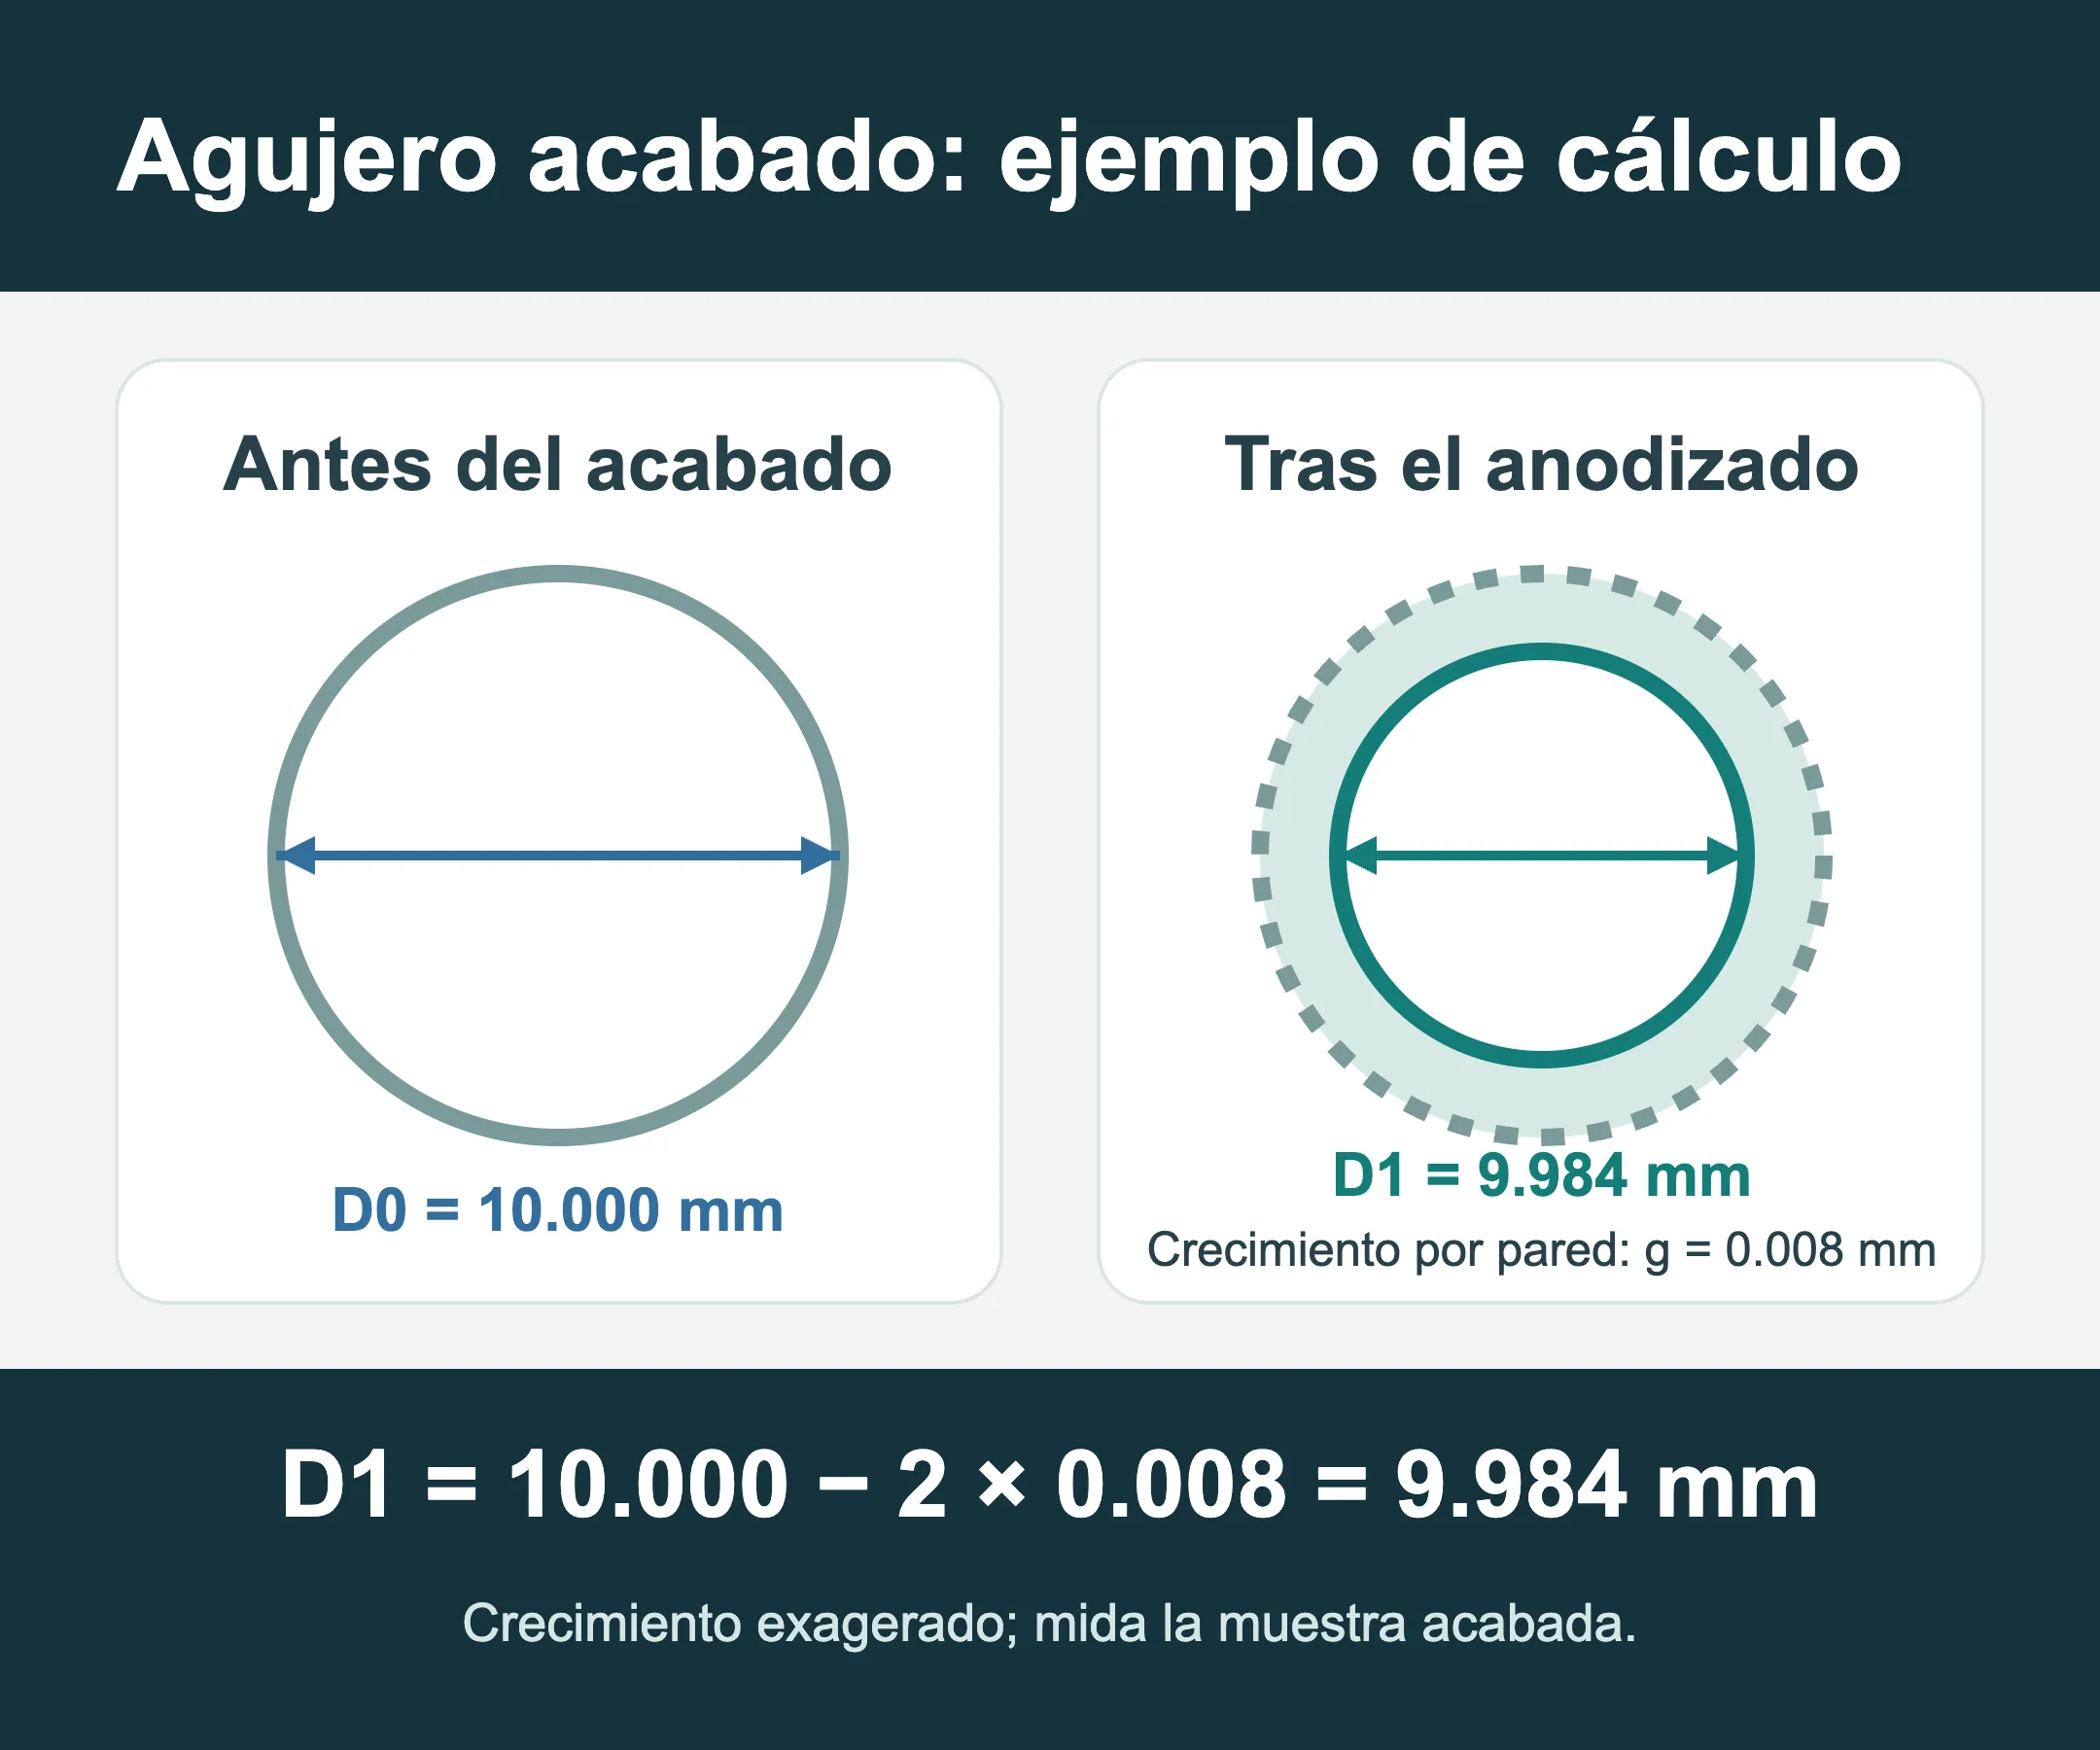
Distinga el espesor total del óxido del crecimiento hacia fuera. El anodizado consume parte del aluminio mientras el óxido crece hacia fuera; su espesor total no equivale al aumento dimensional por cara. Ejemplo de cálculo: un agujero mide 10.000 mm antes del proceso. Suponga un crecimiento hacia el interior de 0.008 mm en cada pared para la aleación y el proceso elegidos. Sin considerar el ataque químico previo, las variaciones de cobertura ni el error de medición, el diámetro final teórico es 10.000 − 2 × 0.008 = 9.984 mm. El valor 0.008 mm es un dato supuesto del ejemplo; determine la compensación real a partir del proceso elegido y de mediciones en muestras representativas. [1][2]
Las películas de polvo, pintura líquida y e-coat añaden material. Si ambas paredes del agujero reciben recubrimiento, el diámetro disminuye por el espesor real de ambas. Las cavidades, esquinas y aristas pueden recibir un depósito distinto al de un panel plano; un espesor nominal medido en panel no representa todos los detalles de la pieza. Indique primero la cota funcional final de agujeros, roscas, caras deslizantes y zonas de sellado; después evalúe el enmascarado, la compensación de mecanizado o la secuencia del proceso. [2][4][6]
Indique en el plano la especificación del recubrimiento, el espesor requerido y dónde se medirá. Cuando la dureza sea importante, incluya el método de ensayo y el punto de medición aplicables. Confirme el crecimiento dimensional para la aleación y el proceso seleccionados y compruebe después los elementos funcionales en piezas representativas. [1][2][3][4]
Compare el coste completo de una pieza conforme
Para que la comparación de costes sea útil, mantenga constantes material, aspecto, exposición, cotas críticas, tamaño de lote previsto y requisitos de aceptación. Incluya preparación, recubrimiento o conversión, enmascarado, sujeción, cambio de color, curado, inspección, embalaje y posibles reprocesos. Compare el coste de cada pieza conforme con sus requisitos. Los cargos mínimos por lote, el enmascarado complejo y el porcentaje de rechazo por aspecto pueden cambiar la opción más económica. Envíenos la cantidad prevista y los requisitos críticos del acabado para considerar estos factores juntos.
En perfiles arquitectónicos, compare sistemas especificados para la misma categoría de exposición. Si el proyecto exige una norma o garantía, confirme su alcance de producto, caras vistas, entorno y condiciones de mantenimiento. Evalúe los requisitos de vida útil por separado de los periodos de exposición de ensayos de laboratorio o al aire libre. [6][7][8]
¿Cómo cambia la primera opción en cuatro piezas distintas?
- Panel o perfil de aluminio visto para interior: Si debe apreciarse la textura metálica, prepare muestras anodizadas con la aleación y preparación previstas. Registre el rango de color, los lugares de sujeción y las caras vistas. Si se busca un color opaco uniforme, compare sistemas adecuados de polvo, pintura líquida o e-coat con la preparación necesaria del aluminio. [1][2][4][6]
- Carcasa de aluminio con tornillo de tierra: Dibuje el recorrido de la corriente y la superficie real de contacto antes de elegir el acabado decorativo. Decida si el contacto debe enmascararse o recibir un tratamiento de conversión especificado. Mida el contacto en las condiciones finales de apriete. [2][3]
- Soporte de aluminio con agujero deslizante de precisión: Indique el diámetro final, la pieza de contacto, el movimiento y la exigencia de desgaste. Evalúe después el anodizado duro, el enmascarado del agujero o un cambio de secuencia. Compruebe la cobertura y el ajuste final junto con la resistencia al desgaste. [1][2]
- Perfil arquitectónico expuesto al sol: Defina aspecto previsto, limpieza y mantenimiento, cambio admisible de color y brillo y especificación de prestaciones del recubrimiento. Compare después polvos arquitectónicos adecuados con PVDF y otros fluoropolímeros para la exposición real. [7][8]
En los cuatro casos, adapte la evaluación a la exposición real. El ensayo de niebla salina ASTM B117 puede aportar información comparativa cuando se acuerdan las condiciones de las probetas y de evaluación. Especifique preparación, duración y criterios de fallo, y valore el resultado junto con el entorno previsto. Por lo general, las horas de niebla salina no se convierten por sí solas en años de servicio natural. [5]
Envíe a HARVLAND su plano y el uso previsto de la pieza
Envíenos un plano, croquis o foto con el uso de la pieza y la cantidad estimada. Marque, cuando sea posible, caras vistas, ajustes estrechos, contactos eléctricos y zonas de desgaste. Si dispone de una especificación o muestra de acabado, adjúntela; si la aleación, el color o el tratamiento siguen pendientes, indíquelo como «por confirmar». Estos datos nos permiten comentar con usted las opciones de acabado, el pretratamiento, el enmascarado, las cotas finales y las comprobaciones de muestras.
- [1] Aluminum Anodizers Council, preguntas frecuentes sobre aluminio anodizado
- [2] NASA/JSC PRC-5006 Rev. D, especificación del proceso de anodizado de aleaciones de aluminio
- [3] NASA/JSC PRC-5005 Rev. D, especificación del proceso de conversión química de aleaciones de aluminio
- [4] TIGER Coatings, ¿qué es la pintura en polvo?
- [5] ASTM B117-26, práctica normalizada para operar equipos de niebla salina, resumen público
- [6] PPG, particularidades del proceso e-coat
- [7] Sherwin-Williams, guía completa de recubrimientos PVDF para arquitectura metálica
- [8] TIGER Coatings, requisitos AAMA de pintura en polvo en diseño arquitectónico
- [9] Aluminum Extruders Council, anodizado