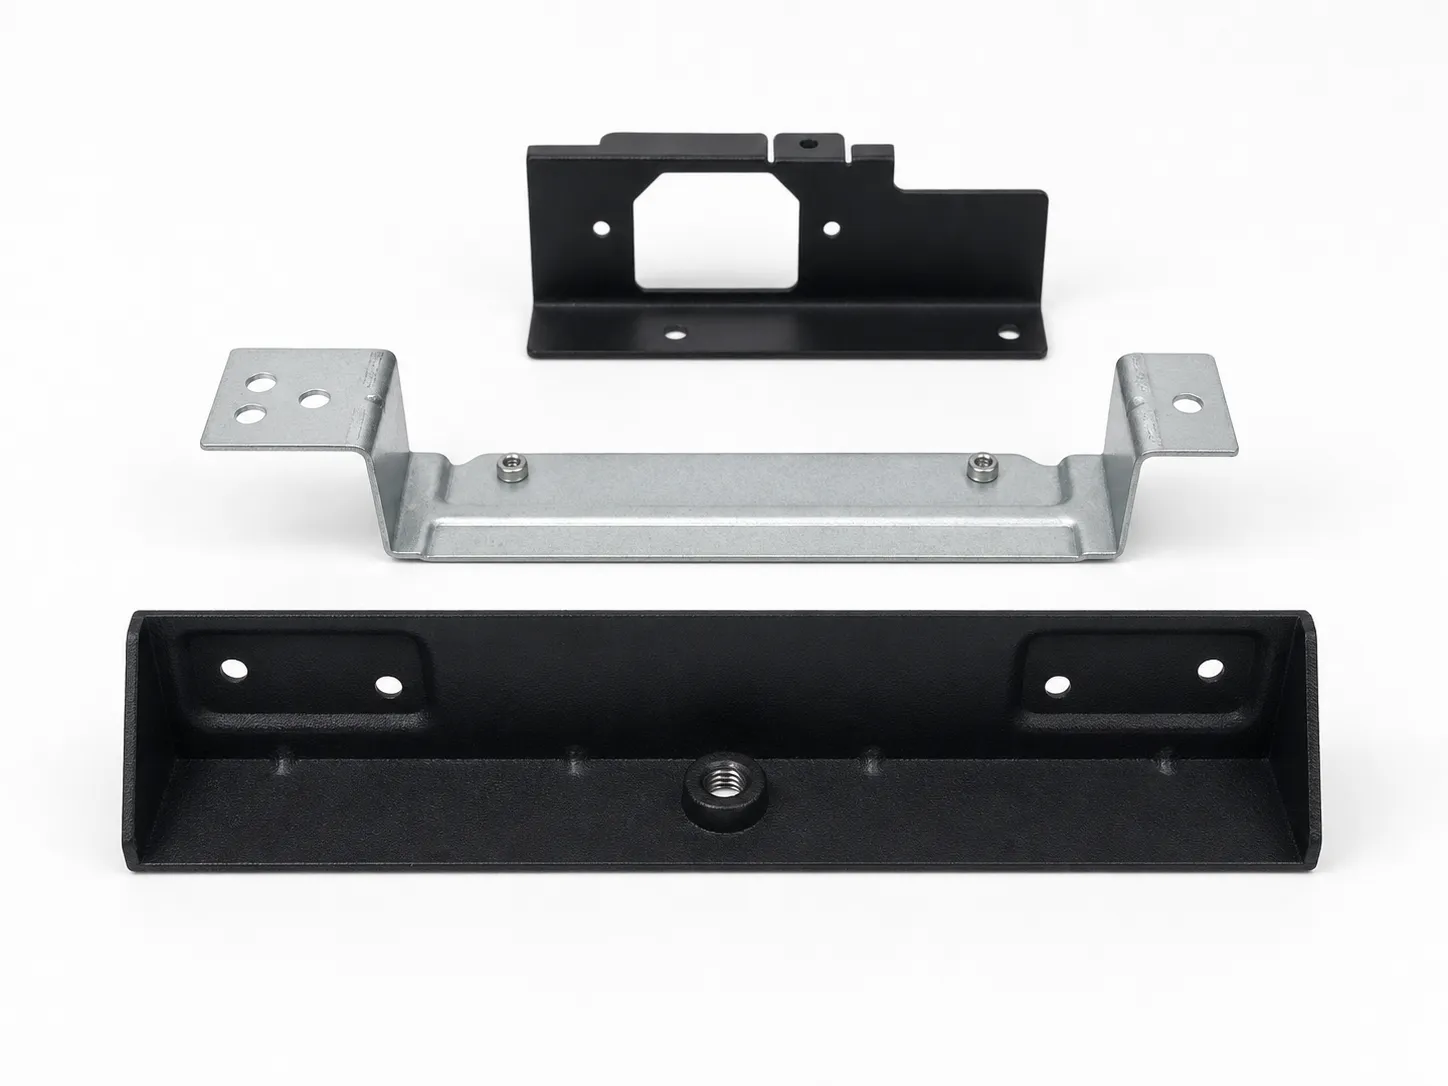
Kundenspezifische Metallhalterungen wirken einfach, doch die Zeichnung verbindet strukturelle Last, Gegenbauteilgeometrie, Umformverhalten, installierte Hardware, Beschichtung und Prüfung. Eine Halterung, die in den CAD-Bauraum passt, kann dennoch an einer Biegung reißen, ein benachbartes Loch verformen, Montagewerkzeuge blockieren oder nach der Beschichtung durch Toleranzüberlagerung außerhalb der Sollposition liegen.
Behandeln Sie die Zeichnung als Fertigungs- und Montagespezifikation. Definieren Sie zuerst Funktionsbezüge, Lastrichtung, Gegenbauteile und Umgebung; wählen Sie danach Geometrie, Werkstoff, Dicke und Prozess. Der Lieferant kann die Fertigbarkeit prüfen, doch Käufer oder verantwortlicher Ingenieur müssen Last, Ermüdung, Sicherheitsfaktor und das Verhalten des Gesamtsystems validieren.
Mit Lastpfad, Bezügen und Umgebung beginnen
Bevor Sie ein L-, U- oder Z-Profil wählen, klären Sie, was die Halterung positionieren, tragen oder zurückhalten muss. Zeigen Sie Lastrichtung, Montagebezüge, Anlageflächen, Zugänglichkeit für Befestigungsmittel, verfügbaren Bauraum sowie Anforderungen an Vibration, Korrosion, Temperatur oder elektrische Erdung, die das Teil beeinflussen.
Bemaßen Sie kritische Löcher und geformte Flächen von Funktionsbezügen aus, statt jedes Merkmal kettenförmig von einer Schnittkante abzuleiten. Fügen Sie eine Baugruppenansicht bei, wenn benachbarte Bauteile die Passung bestimmen. Eine DFM-Prüfung kann Fertigungsrisiken erkennen; Tragfähigkeit, Ermüdungslebensdauer und Sicherheitsfaktor bleiben jedoch anwendungsspezifische Konstruktionsentscheidungen.
L-, U-, Z- oder verstärkte Geometrie wählen
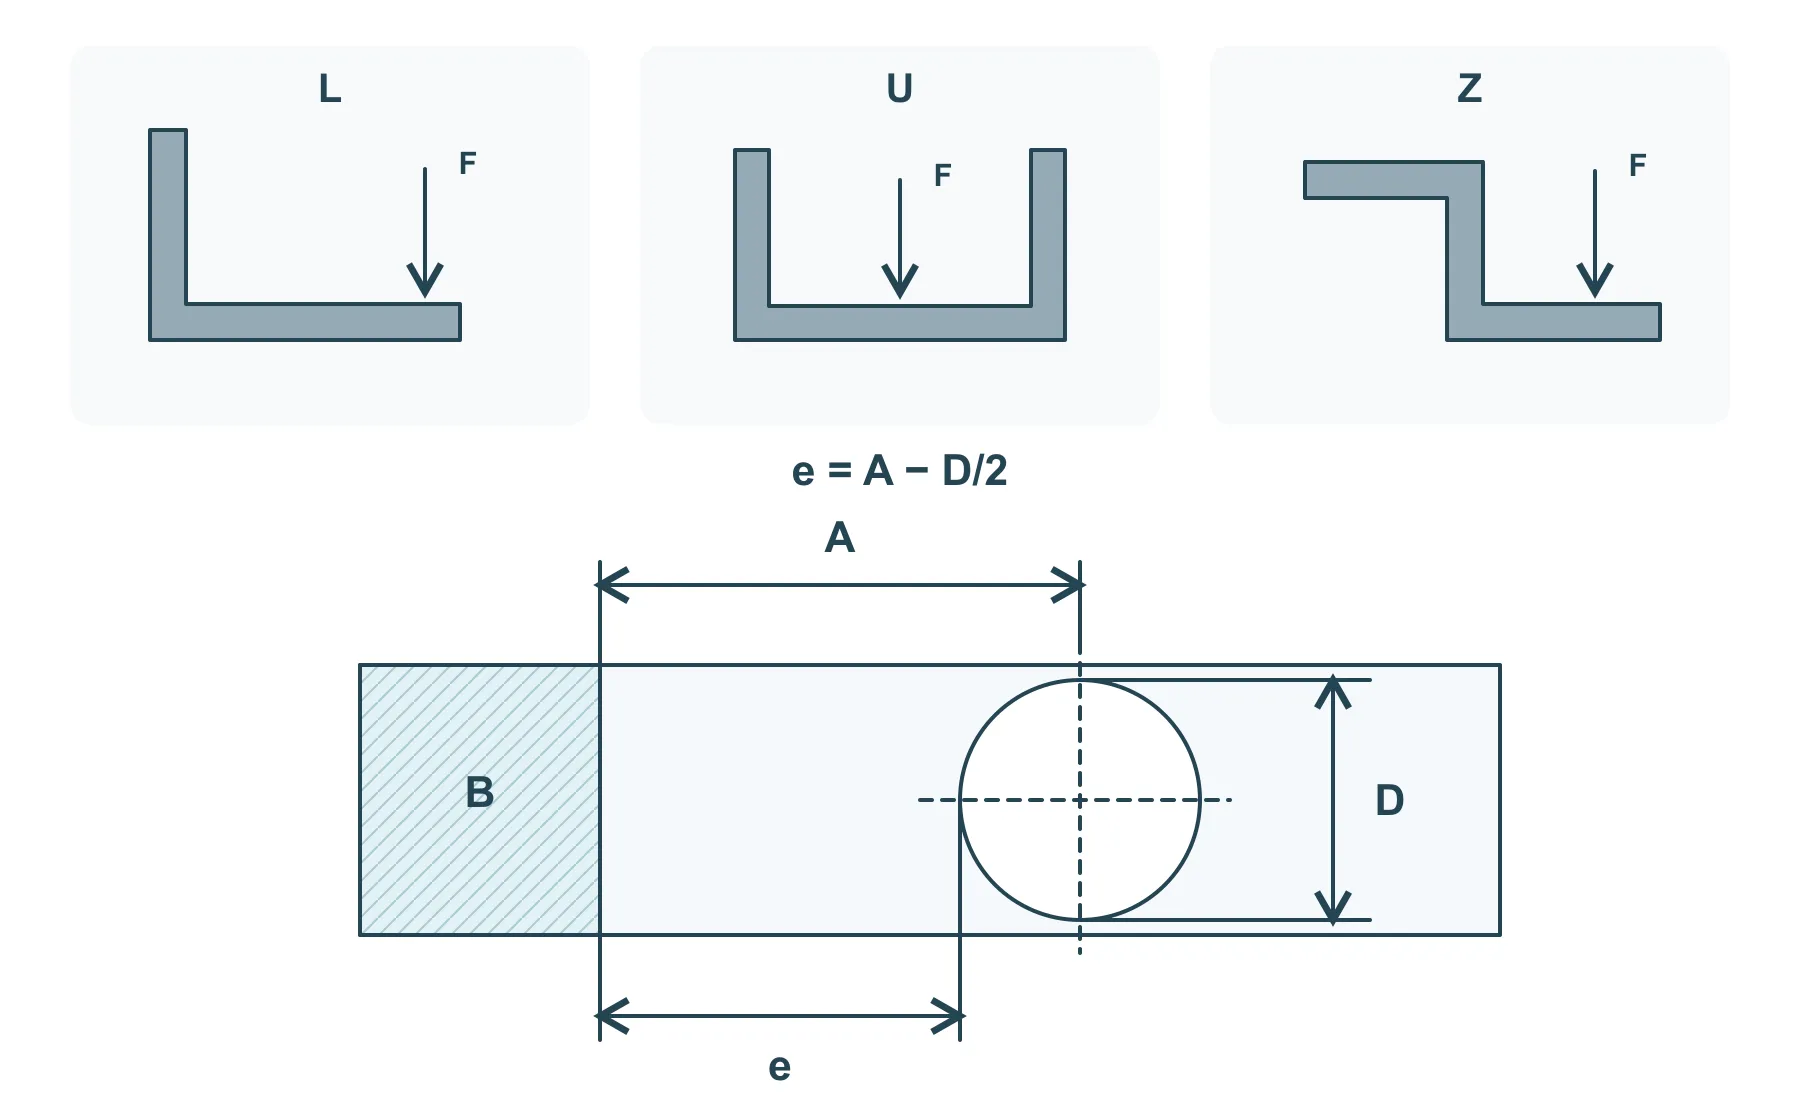
Ein L-Profil verbindet rechtwinklige Flächen, ein U-Profil umfasst ein Bauteil, ein Z-Profil überbrückt versetzte Montageebenen. Die Pfeile zeigen mit der Konstruktion zu besprechende Lastbeispiele. Bei gleicher senkrechter Kraft wächst das Biegemoment mit dem Abstand zur Abstützung. Die Form allein besitzt keine Tragfähigkeitsangabe: Abstützungen, Lastrichtung und freie Länge mit angeben.
Wählen Sie die einfachste Form, die den erforderlichen Lastpfad und Werkzeugzugang bietet. Rückkantungen, Rippen und Knotenbleche können die Querschnittssteifigkeit erhöhen, ergänzen aber auch Umformstufen, Toleranzwechselwirkungen oder Fügearbeit. Die nachstehende Vergleichstabelle zeigt das wichtigste DFM-Risiko jeder Familie.
Werkstoff und Dicke nicht nach Gefühl auswählen
Werkstoffgüte, Zustand und Dicke beeinflussen Steifigkeit, Fließverhalten, Korrosion, Rückfederung, Biegeradius, Werkzeugkraft und Eignung für Oberflächenbehandlungen. Weicher Stahl ist wirtschaftlich und gut umformbar, verzinkter Stahl erfordert zusätzliche Beachtung der Beschichtung, Edelstahl verbessert die Korrosionsbeständigkeit, benötigt jedoch gegebenenfalls mehr Umformzugabe, und Aluminium reduziert das Gewicht, verändert aber Steifigkeit und Biegeverhalten.
Wählen Sie die Dicke nicht allein anhand einer allgemeinen Halterungstabelle. Gehen Sie vom tatsächlichen Lastfall und der Spannweite aus und prüfen Sie anschließend, ob eine Rückkantung, Rippe, Sicke, ein Knotenblech oder ein kürzerer freier Schenkel effizienter versteift als ein dickeres Blech. Bestätigen Sie jede zulässige Werkstoffalternative, da sich nominell ähnliche Legierungen oder Zustände unterschiedlich biegen können.
Biegungen, Freistiche, Löcher und installierte Hardware gemeinsam auslegen
Biegungen und benachbarte Merkmale teilen sich Werkstoff, Werkzeug und Arbeitsfolge. Ein Radius nahe einer Materialdicke kann für manche duktilen, kohlenstoffarmen Stähle ein früher Konzeptwert sein, ist jedoch kein allgemeines Minimum; Edelstahlsorten, härtere Zustände und manche Aluminiumzustände können einen größeren Radius benötigen. Auch Walzrichtung, Grate und Oberflächenzustand können das Rissrisiko verändern.
Definieren Sie zuerst die Endpunkte des Maßes. A ist in der Skizze der senkrechte Abstand von der Rundlochmitte zur Biegetangente auf demselben ebenen Schenkel; D ist der Lochdurchmesser und e der freie Abstand vom Lochrand zur Tangente. Somit gilt e = A − D/2. Die Tangente trennt den geraden Schenkel vom gebogenen Bereich; sie ist weder theoretische scharfe Ecke noch Biegemittellinie.
Lehrbeispiel: A = 8 mm und D = 4 mm ergeben e = 8 − 4/2 = 6 mm. Das beschreibt die Geometrie, keinen empfohlenen Mindestwert. Bei Langlöchern oder unregelmäßigen Ausschnitten die tatsächlich nächste Kontur messen. Löcher nahe einer Biegung nach Werkstoff, Dicke, Werkzeugöffnung, Folge und zulässiger Verformung prüfen. Bei kritischer Lage Loch versetzen, geeignete Freistellung vorsehen oder Bearbeitung nach dem Biegen bewerten.
Messen Sie den Loch-Rand-Abstand von der Lochkante bis zur fertigen Schnitt- oder Stanzkante, nicht von der Lochmitte. Die erforderliche Reststegbreite hängt von Lochdurchmesser, Werkstoff, Kantenzustand, Lastrichtung und davon ab, ob das Merkmal lasergeschnitten, gelocht oder gestanzt wird. Verwenden Sie allgemeine Vielfache der Materialdicke nur als Vorprüfwerte und bestätigen Sie tragende oder positionskritische Löcher in der DFM-Prüfung.
WorldAutoSteel erklärt Zug an der Außenseite und Druck an der Innenseite einer Biegung. Die Stahlbeispiele zeigen den Einfluss von Werkstoffzustand und Radius-Dicken-Verhältnis; sie liefern keinen Mindestbiegeradius für alle Legierungen. Für die Freigabe die werkstoffbezogene Umformbewertung und vorgesehenen Werkzeuge heranziehen.
- Fügen Sie Biegefreistiche hinzu, wenn benachbarte Flansche andernfalls reißen, überlappen oder sich verformen würden, und dimensionieren Sie diese für den tatsächlichen Prozess.
- Prüfen Sie Mindestflanschlänge und Werkzeugzugang, bevor Sie kurze Rückkantungen, geschlossene Ecken oder tiefe Profile festlegen.
- Geben Sie Gratseite, Biegerichtung und Sichtflächen an, wenn sie Montage oder Erscheinungsbild beeinflussen.
- Spezifizieren Sie PEM-Elemente, Nietmuttern, Schweißmuttern oder Bolzen einschließlich Einbauseite, Reihenfolge und Freiraum für das Montagewerkzeug.
- Bemaßen Sie positionskritische Löcher und Montageflächen im geformten Zustand von Funktionsbezügen aus.
Flexible Fertigung, Stanzen mit Einzelwerkzeug oder Folgeverbundwerkzeug wählen
Laserschneiden oder Stanzen mit anschließendem Abkanten ist in der Regel der flexible Weg für Prototypen, kleinere Stückzahlen, größere Halterungen und Konstruktionen, die sich noch ändern können. Einfache Werkzeuge oder Einzelwerkzeuge können bei stabilen wiederkehrenden Merkmalen sinnvoll sein, ohne direkt in ein vollständiges Folgeverbundwerkzeug zu investieren. Folgeverbundstanzen wird attraktiv, wenn stabile Geometrie und wiederkehrender Bedarf die Werkzeugkosten amortisieren und von einer schnellen, wiederholgenauen Produktion profitieren.
Es gibt keine allgemeingültige Stückzahl, ab der Stanzen gewinnt. Fordern Sie Staffelpreise an, die Prototypen- oder Fertigungskosten, Produktionswerkzeug, Musterfreigabe, sekundäre Hardware, Oberfläche und wiederkehrende Stückkosten getrennt ausweisen. Vergleichen Sie Gesamtprogrammkosten und Änderungsrisiko, nicht nur den niedrigsten Teilepreis.
Oberfläche, Toleranzkette und Prüfung beherrschen
Die Oberfläche ist Teil des Maß- und Montagekonzepts. Verzinken, Pulverbeschichten, Passivieren oder Eloxieren können Aussehen, Reibung, elektrischen Kontakt und die Passung an Löchern, Langlöchern, Gewinden oder Anlageflächen verändern. Geben Sie Oberflächenspezifikation, Farbe oder Struktur an, soweit relevant, und kennzeichnen Sie maskierte, leitfähige, geerdete, mit Gewinde versehene und beschichtungsfreie Bereiche.
Versehen Sie nicht jedes Maß mit der engsten Toleranz. Legen Sie Funktionsbezüge und kritische Beziehungen im geformten Zustand fest und vereinbaren Sie anschließend, wie Winkel, Profil, Lochposition und Gesamtmaß des geformten Teils geprüft werden. Ein Erstmuster- oder Musterprüfbericht sollte auf die kontrollierte Revision verweisen und jede genehmigte Abweichung dokumentieren.
- Kennzeichnen Sie Sichtflächen, zulässige Umformspuren und gratempfindliche Kanten.
- Definieren Sie, welche Maße nach dem Umformen und nach dem Beschichten geprüft werden.
- Geben Sie erforderliche Werkstoff-, Oberflächen- und Prüfaufzeichnungen bereits vor der Angebotserstellung an.
- Spezifizieren Sie Teiletrennung, Schutzverpackung sowie Kennzeichnungs- oder Rückverfolgbarkeitsanforderungen für fertige Halterungen.
Ein vollständiges RFQ-Paket für kundenspezifische Halterungen vorbereiten
Senden Sie sowohl eine versionsgeführte PDF-Zeichnung als auch ein STEP/STP-Modell, damit Maße, Toleranzen und Hinweise anhand der geformten Geometrie geprüft werden können. Fügen Sie den Baugruppenkontext bei und kennzeichnen Sie, was festgelegt ist und was für DFM-Anpassungen offensteht. Mit einem vollständigen Paket kann der Lieferant flexible Fertigung und Stanzen vergleichen, ohne Annahmen im Angebot zu verbergen.
- Kontrollierter Revisionsstand der 2D-Zeichnung sowie STEP/STP-Geometrie von Teil und Baugruppe.
- Werkstoffgüte, Zustand, Dicke und zulässige Alternativen.
- Bestellmengenstaffeln, Jahresbedarf und erwartete Programmlaufzeit.
- Lastrichtung, Gegenbauteile, Montagebezüge und Zugänglichkeit für Montagewerkzeuge.
- Kritische Maße und Toleranzen im geformten Zustand, Biegerichtung, Gratseite und Prüfgrundlage.
- PEM-Elemente, Nieten, Schweißen oder andere Sekundärarbeitsgänge und deren Reihenfolge.
- Oberfläche, gegebenenfalls Beschichtungsdicke, Sichtflächen, Maskierung und leitfähige Bereiche.
- Muster- oder Erstmusteranforderungen, erforderliche Aufzeichnungen, Verpackung und Zieltermin.
| Halterungstyp | Am besten geeignet für | Wichtigstes DFM-Risiko | Typischer Fertigungsweg |
|---|---|---|---|
| L-Halterung / Winkel | Rechtwinklige Montageflächen | Flanschlänge, Winkel und Lochversatz | Abkanten oder Stanzen |
| U-Halterung / Profil | Aufnahme und dreiseitige Abstützung | Innenbreite, Parallelität und Werkzeugzugang | Abkanten oder mehrstufiges Stanzen |
| Z-Halterung / Versatz | Montage über zwei Ebenen | Toleranzkette und Reihenfolge der beiden Biegungen | Abkanten oder Stanzen |
| Flache Montageplatte | Lochbilder ohne Biegungen | Ebenheit, Randabstand und Gratseite | Laserschneiden, Stanzen oder Ausschneiden |
| Knotenblech / Verstärkung | Erhöhung der Verbindungssteifigkeit | Lasteinleitung, Fügezugang und Verzug | Flexibel gefertigt oder gestanzt |