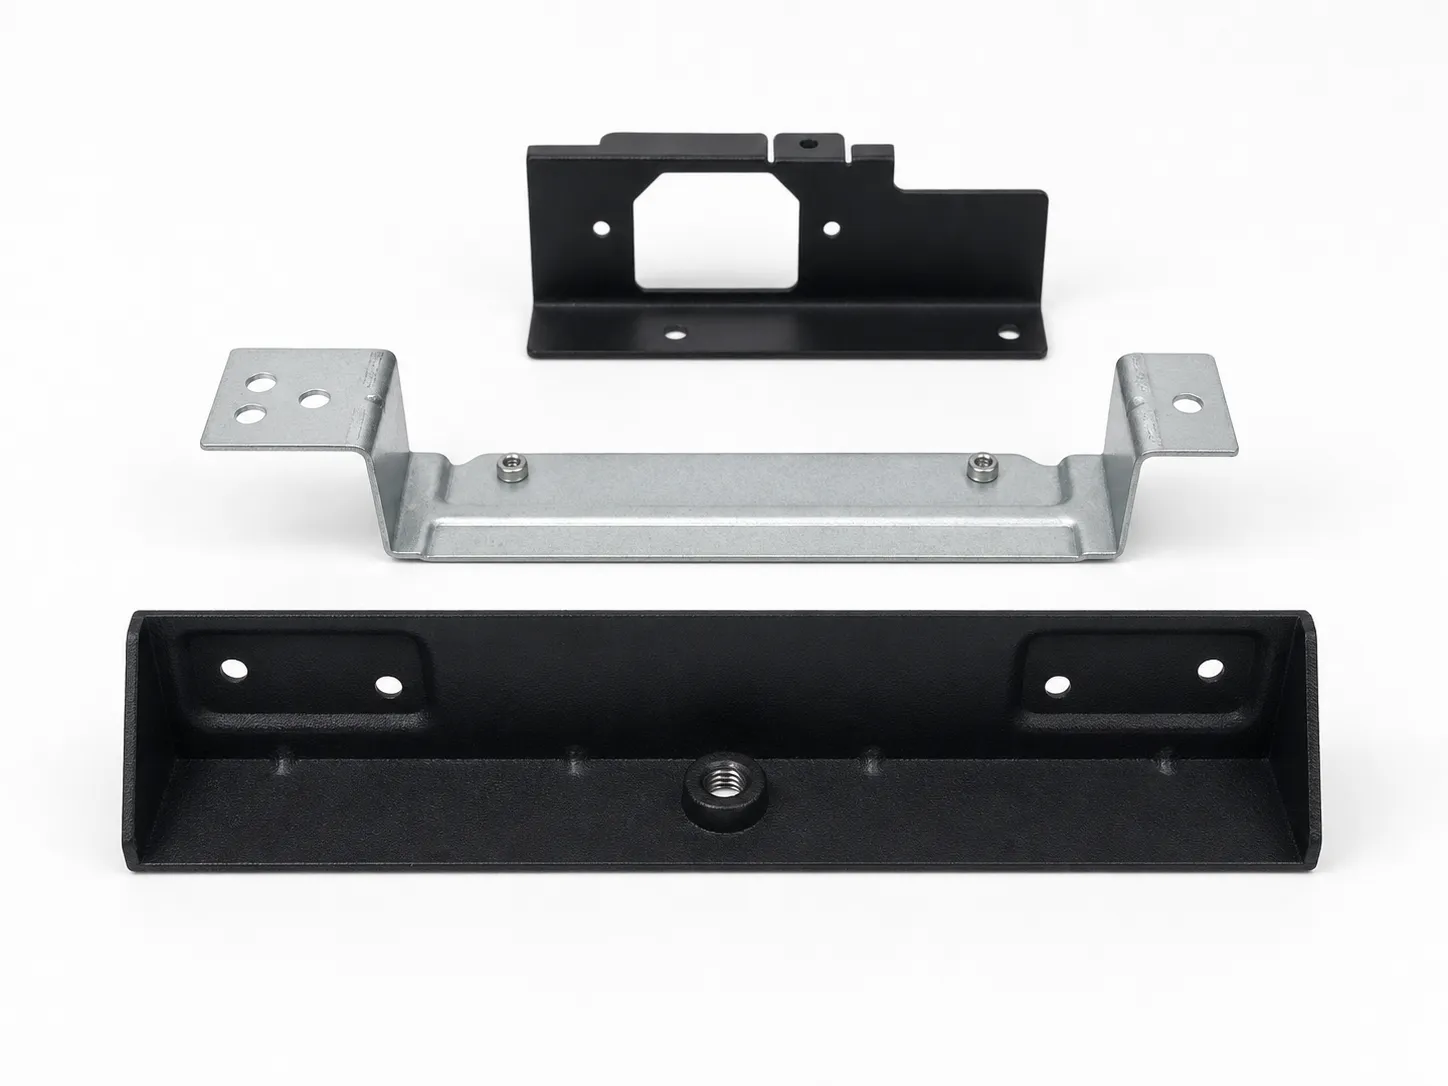
カスタム金属ブラケットは単純に見えても、図面は構造荷重、はめあい形状、成形特性、カシメ金物、コーティング、検査を同時に結びます。CAD エンベロープに収まっていても、曲げで割れ、近傍の穴が変形し、取付工具の操作を妨げ、塗装後の公差累積で位置がずれることがあります。
図面は製造と組立の仕様として扱ってください。機能基準、荷重方向、相手部品、使用環境を先に定義してから、形状、材料、板厚、工程を選びます。サプライヤーは製造性を審査できますが、荷重、疲労、安全係数、システムレベル性能は、なおバイヤーまたは責任エンジニアが検証する必要があります。
荷重経路、基準、使用環境から始める
L、U、Z 形断面を選ぶ前に、ブラケットが位置決め、支持、拘束すべき対象を明確にしてください。荷重方向、取付基準、合わせ面、締結具の操作空間、すきまエンベロープ、および部品に影響する振動、腐食、温度、電気接地要求を明示します。
重要穴と成形面の寸法は機能基準から付け、切断縁からすべての特徴を連鎖寸法付けしないでください。隣接部品がはめあいを決めるときは組立ビューを提供してください。DFM は製造リスクを識別できますが、耐荷重、疲労寿命、安全係数はなお当該用途の工学判断です。
L、U、Z 形または補強構造を選ぶ
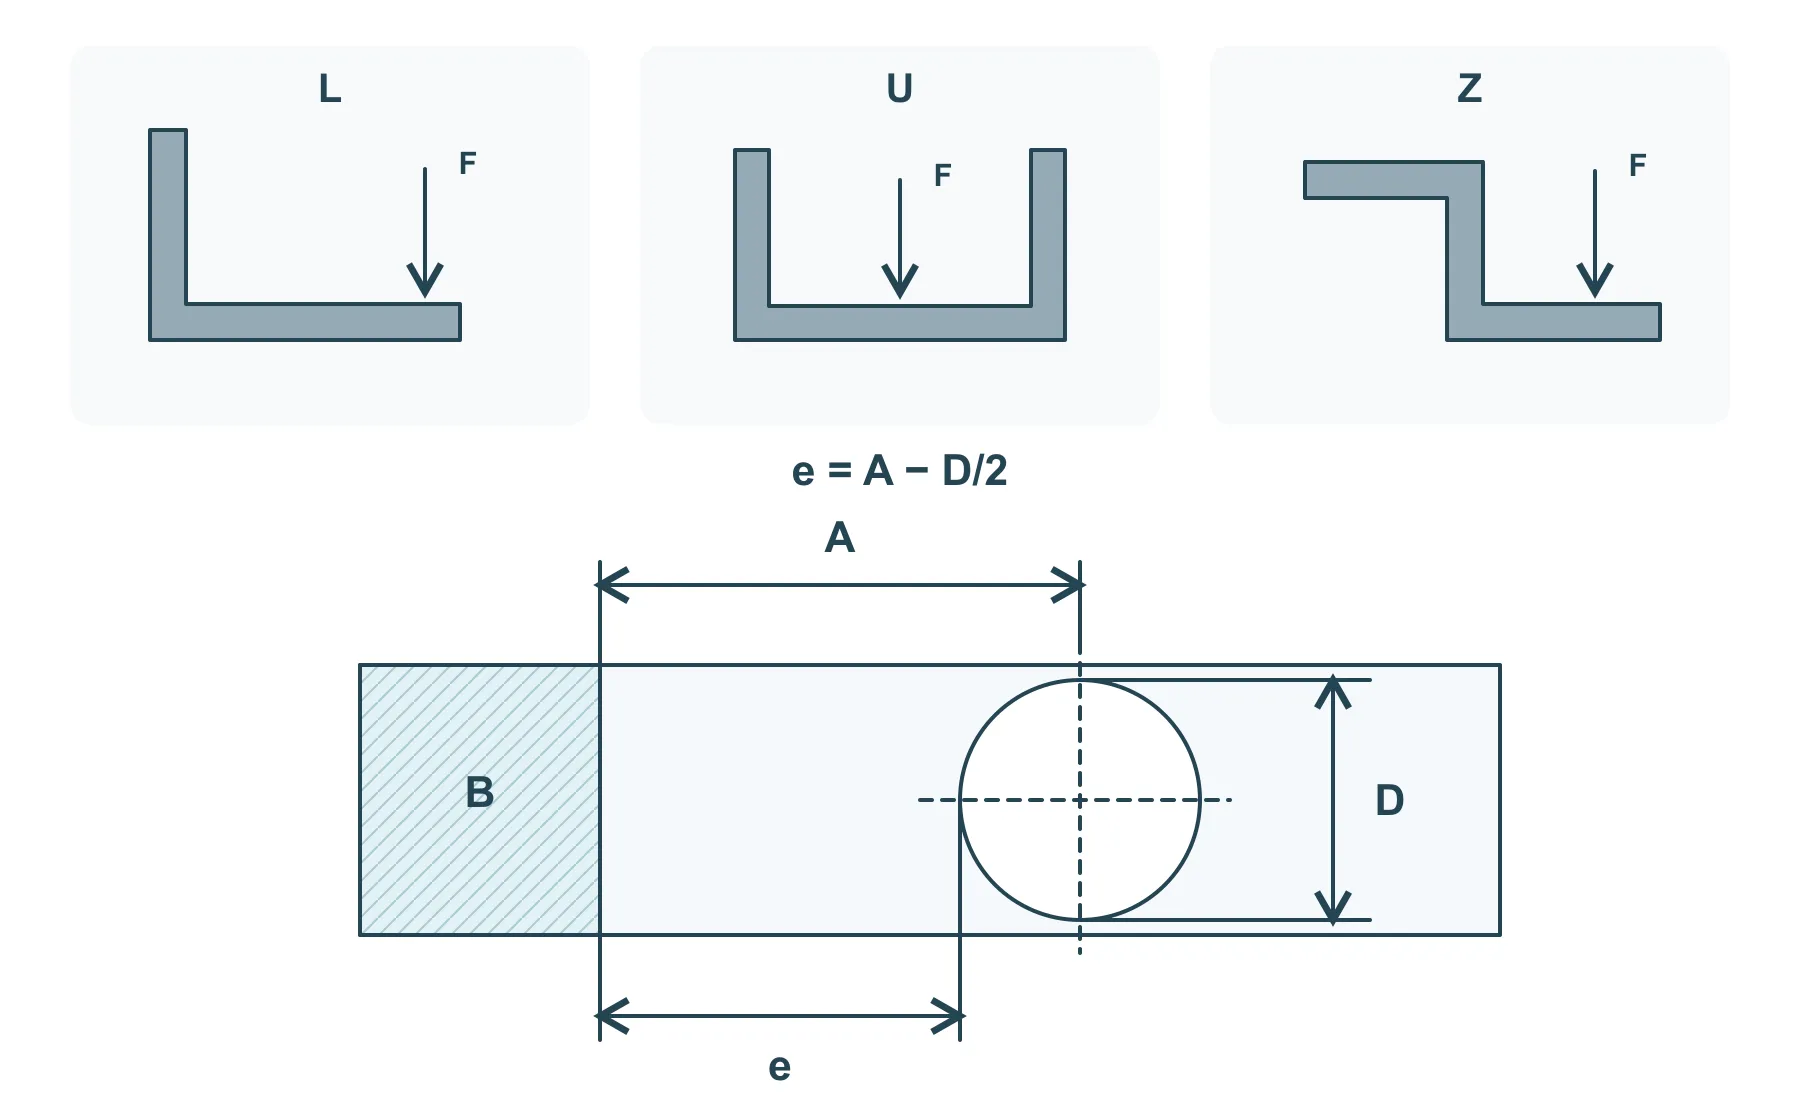
L形は直交する取付面をつなぎ、U形は部品を囲み、Z形は段差のある取付面をつなぎます。矢印は設計者と検討する荷重例です。同じ垂直荷重でも支点から離れるほど曲げモーメントが大きくなります。形状名だけで許容荷重は決まらないため、支持位置、荷重方向、支持のない長さも示してください。
荷重経路を満たし、かつ工具操作空間を確保できる最も単純な形状を選んでください。フランジ、リブ、ガセットは断面剛性を高めますが、成形ステーション、公差の相互影響、接合工程も増やします。下表は各ブラケットの主な DFM リスクを示します。
推測で材料と板厚を選ばない
材料グレード、状態、板厚は、剛性、降伏特性、耐食性、スプリングバック、曲げ半径、金型力、表面処理適合に影響します。低炭素鋼は経済的で成形しやすく、亜鉛めっき鋼はめっき層も考慮し、ステンレスは耐食性が高い一方でより大きな成形余裕が必要になることがあり、アルミニウムは重量を減らしつつ剛性と曲げ特性も変えます。
汎用ブラケット表だけで板厚を選ばないでください。実際の荷重条件と取付スパンを根拠に、フランジ、リブ、ビード、ガセット、または無支持脚の短縮が、より厚い材料より効率的に剛性を増やせるかを判断してください。許容する材料代替も確認してください。公称が近い合金や状態でも、曲げ特性が異なることがあります。
曲げ、逃げ、穴、カシメ金物を一体で設計する
曲げとその近傍特徴は、材料、金型、工程順序の影響を共有します。延性の良い一部の低炭素鋼では、板厚に近い半径を早期構想値にできますが、汎用の最小値ではありません。一部のステンレスグレード、より硬い状態、アルミニウム状態はより大きな半径を要することがあります。圧延方向、バリ、表面状態も割れリスクを変えます。
間隔の目安を比較する前に、寸法の始点と終点を定義します。図のAは同じ平らなフランジ上で、丸穴中心から曲げ接線までの垂直距離、Dは穴径、eは穴縁から接線までのすきまです。したがってe = A − D/2です。接線は平直部と曲面の境界であり、理論上の角や曲げ中心線ではありません。
説明用の例:A = 8 mm、D = 4 mmなら、e = 8 − 4/2 = 6 mmです。これは幾何形状の計算であり、推奨最小値ではありません。長穴や異形開口では実際の最短境界を測ります。曲げ付近の穴は材料、板厚、工具開口、工程順序、許容変形を考慮して評価し、位置が重要なら穴の移動、適切な逃げ、曲げ後の穴加工を検討します。
穴から縁までの距離は、穴中心からではなく穴縁から完成切縁または打ち抜き縁まで測ってください。必要な残幅は孔径、材料、エッジ状態、荷重方向、およびその特徴がレーザー切断、穴あけ、プレスのいずれかに依存します。汎用の板厚倍数は初期スクリーニング値にすぎません。荷重穴や位置重要穴は DFM 審査で確認する必要があります。
WorldAutoSteelは、曲げ外側が引張り、内側が圧縮になる仕組みを説明しています。鋼材の例は材料状態と半径/板厚比の重要性を示しますが、全合金共通の最小半径は与えません。対象材料の成形評価と使用予定工具に基づいてブラケットを承認してください。
- 隣接フランジが裂け、重なり、変形し得る箇所に曲げ逃げを追加し、実際の工程に応じて寸法を決める。
- 短いフランジ、閉じ角、深い溝構造をロックする前に、最小フランジ長さと工具操作空間を確認する。
- バリ方向、曲げ方向、外観面が組立または外観に影響するときは図面に明示する。
- PEM カシメ部品、リベットナット、溶接ナットまたはスタッドの装着側、装着順序、工具操作空間を明示する。
- 機能基準から、成形状態で位置重要穴と取付面を管理する。
板金加工、単工程プレス、順送金型を選ぶ
レーザー切断または穴あけの後にベンダーで成形する方法は、試作品、比較的少ない数量、大型ブラケット、まだ変わり得る設計に使う柔軟な経路です。安定した繰り返し特徴には、一式の順送金型へ直ちに投資せず、単純金型または単工程金型が適することがあります。形状が安定し、繰り返し需要が金型コストを償却できるときは、順送プレスがより速く安定した生産で優位を示せます。
プレスに汎用の損益分岐数量はありません。数量区間ごとに見積を求め、試作品または板金加工コスト、生産金型、サンプル承認、二次金物、表面処理、継続個あたりコストを分けて記載させてください。最低単価だけでなく、総プロジェクトコストと改版リスクを比較します。
表面処理、公差累積、検査を管理する
表面処理は寸法と組立計画の一部です。亜鉛めっき、粉体塗装、不動態化、陽極酸化は、外観、摩擦、電気接触、および穴、溝、ねじ、合わせ面の組立すきまを変えます。表面処理仕様と関連する色や質感を注記し、マスキング区、導電区、接地区、ねじ区、塗装禁止区を明示してください。
すべての寸法に最も厳しい公差を使わないでください。機能基準と重要な成形関係を決め、角度、輪郭、穴位置、成形後の全体寸法の検査方法を合意してください。初品またはサンプル報告は管理版を引用し、承認されたすべての偏差を記録します。
- 外観面、許容する成形痕跡、バリに敏感な縁を明示する。
- どの寸法を成形後および塗装後に検査するかを定義する。
- RFQ 前に、必要な材料、表面処理、検査記録を注記する。
- 完成ブラケットの部品隔離、保護包装、ラベルまたはトレーサビリティ要求を明確にする。
完全なカスタムブラケット RFQ 資料を準備する
版管理された PDF 図面と STEP/STP モデルを同時提出し、成形形状に対して寸法、公差、注記を照合できるようにしてください。組立背景を提供し、何が固定で、何が DFM 提案に応じて調整できるかを明確にします。完全な資料は、サプライヤーが見積の中に仮定を隠さずに板金加工とプレス案を比較できるようにします。
- 管理版の 2D 図面、および STEP/STP の部品と組立形状モデル。
- 材料グレード、状態、板厚、許容する代替材料。
- 発注数量区間、年間需要、想定プロジェクト寿命。
- 荷重方向、相手部品、取付基準、取付工具の操作空間。
- 重要成形寸法、公差、曲げ方向、バリ方向、検査根拠。
- PEM カシメ部品、リベット、溶接、その他の二次工程とその順序。
- 表面処理、関連する膜厚、外観面、マスキング区、導電領域。
- サンプルまたは FAI 要求、必要な記録、包装、目標時期。
| ブラケット種類 | 最も適する用途 | 主な DFM リスク | 典型工程ルート |
|---|---|---|---|
| L 形ブラケット / アングルブラケット | 直交する取付面 | フランジ長さ、角度、穴位置ずれ | ベンダー成形またはプレス |
| U 形ブラケット / 溝形ブラケット | 保持と三面支持 | 内幅、平行度、工具操作空間 | ベンダーまたは段階プレス |
| Z 形ブラケット / オフセットブラケット | 2平面にまたがる取付け | 二曲げの公差累積と工程順序 | ベンダーまたはプレス |
| 平板取付板 | 曲げ不要の取付穴パターン | 平面度、縁距離、バリ方向 | レーザー切断、穴あけ、またはブランキング |
| ガセット / 補強材 | 接合部の剛性向上 | 荷重伝達、接合操作空間、変形 | 板金加工またはプレス |