アルミ製カバーとステンレスねじは、それぞれ異なる役割を担えます。問題は穴、継ぎ目、排出されない水滴の周辺に集中することが多いため、二つの材料名だけで組立品全体の可否を決めず、まずその箇所から確認します。
このガイドは、筐体の接合仕様を確定する前に、設計者と購買担当者が確認項目を整理するためのものです。腐食対策を図面、表面処理、締結部品の構成、電気的機能と合わせて決めることで、材料選定を完成品の仕様に落とし込めます。
まず、接合部に腐食電池が成立するかを確認する
アルミとステンレスの組合せでは、通常アルミが陽極側となり、腐食電池が働くとアルミの金属が優先的に失われる可能性があります。両金属をつなぐ電気的経路と、共通の導電性液体が必要です。雨水、結露水、塩分を含む水分がその液体になり得ます。導電性を高める汚染物質は、使用環境をさらに厳しくする場合があります。[1]
この仕組みを、筐体上の具体的な箇所で確認します。液体はねじと周辺のアルミに同時に届くでしょうか。頭部の下や重ね継ぎの内部に残るでしょうか。両金属は、軸部、金属ワッシャー、ブラケット、その他の組立部品を通じて導通しているでしょうか。
異種金属接触腐食とすきま腐食は、異なる仕組みです。アルミ部品がなくても、ステンレスの接合部にすきま腐食が起こることがあります。この材料の組合せでは、電気的な腐食経路と、液体を閉じ込める形状の両方を調べます。写真だけを見て原因を一つに決めることはできません。
実際に露出し、濡れている面積を比較する
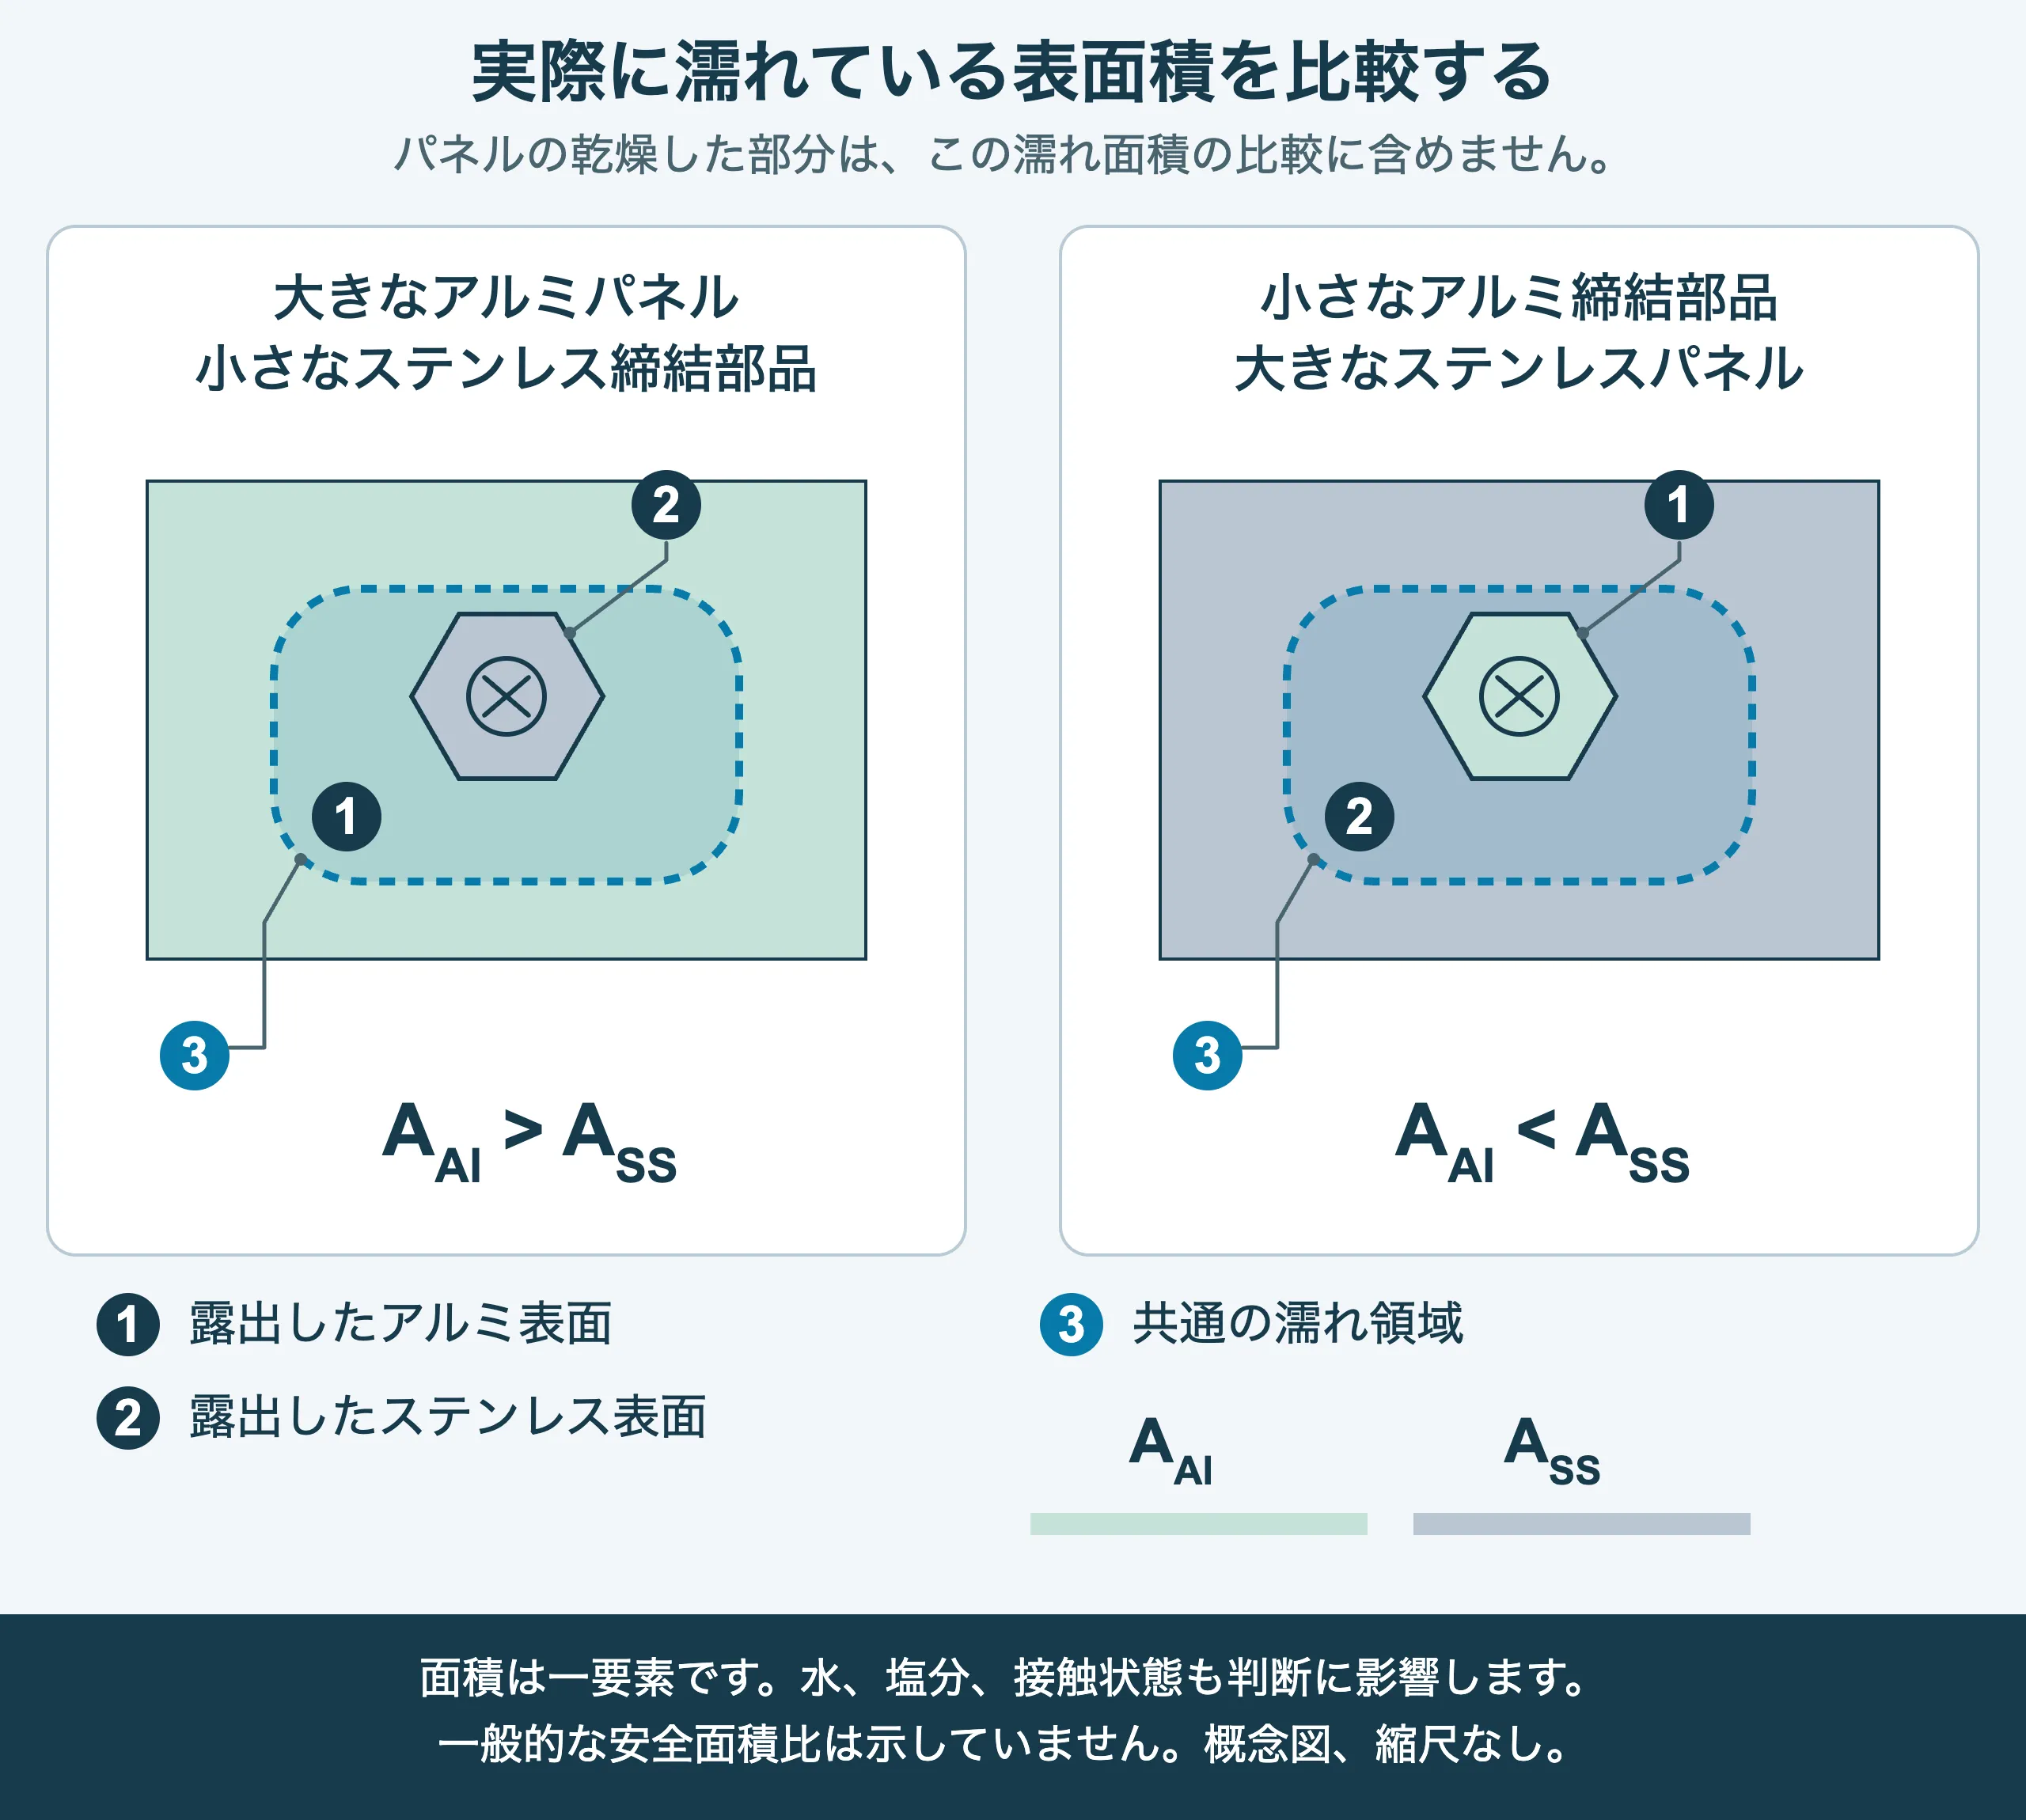
陽極面と陰極面の相対的な面積は、腐食リスクに影響します。小さな陽極面が、はるかに大きな陰極面につながる構成は、一般に不利です。そのため、ステンレス板をつなぐ小さなアルミリベットと、アルミパネルに取り付ける小さなステンレスねじでは、異なる検討が必要です。[1]
考慮するのは、液体を介した接続に参加する表面です。パネル全体の外形面積をそのまま使うわけではありません。ねじのそばに塗膜欠陥があると、露出するアルミ面積がごく小さくなる場合があります。電解液の分布と塗膜の状態が、実際に働く面積関係を変えます。[2]
面積の比較は接合部を調べる理由の一つであり、合否を決める規則ではありません。塩分を含む水分や継続的な濡れは、ステンレス締結部品の周囲のアルミを損傷させる可能性があります。ここでは、一般的な安全面積比を定めません。[1]
頭部、穴内面、反対側の座面まで接触をたどる
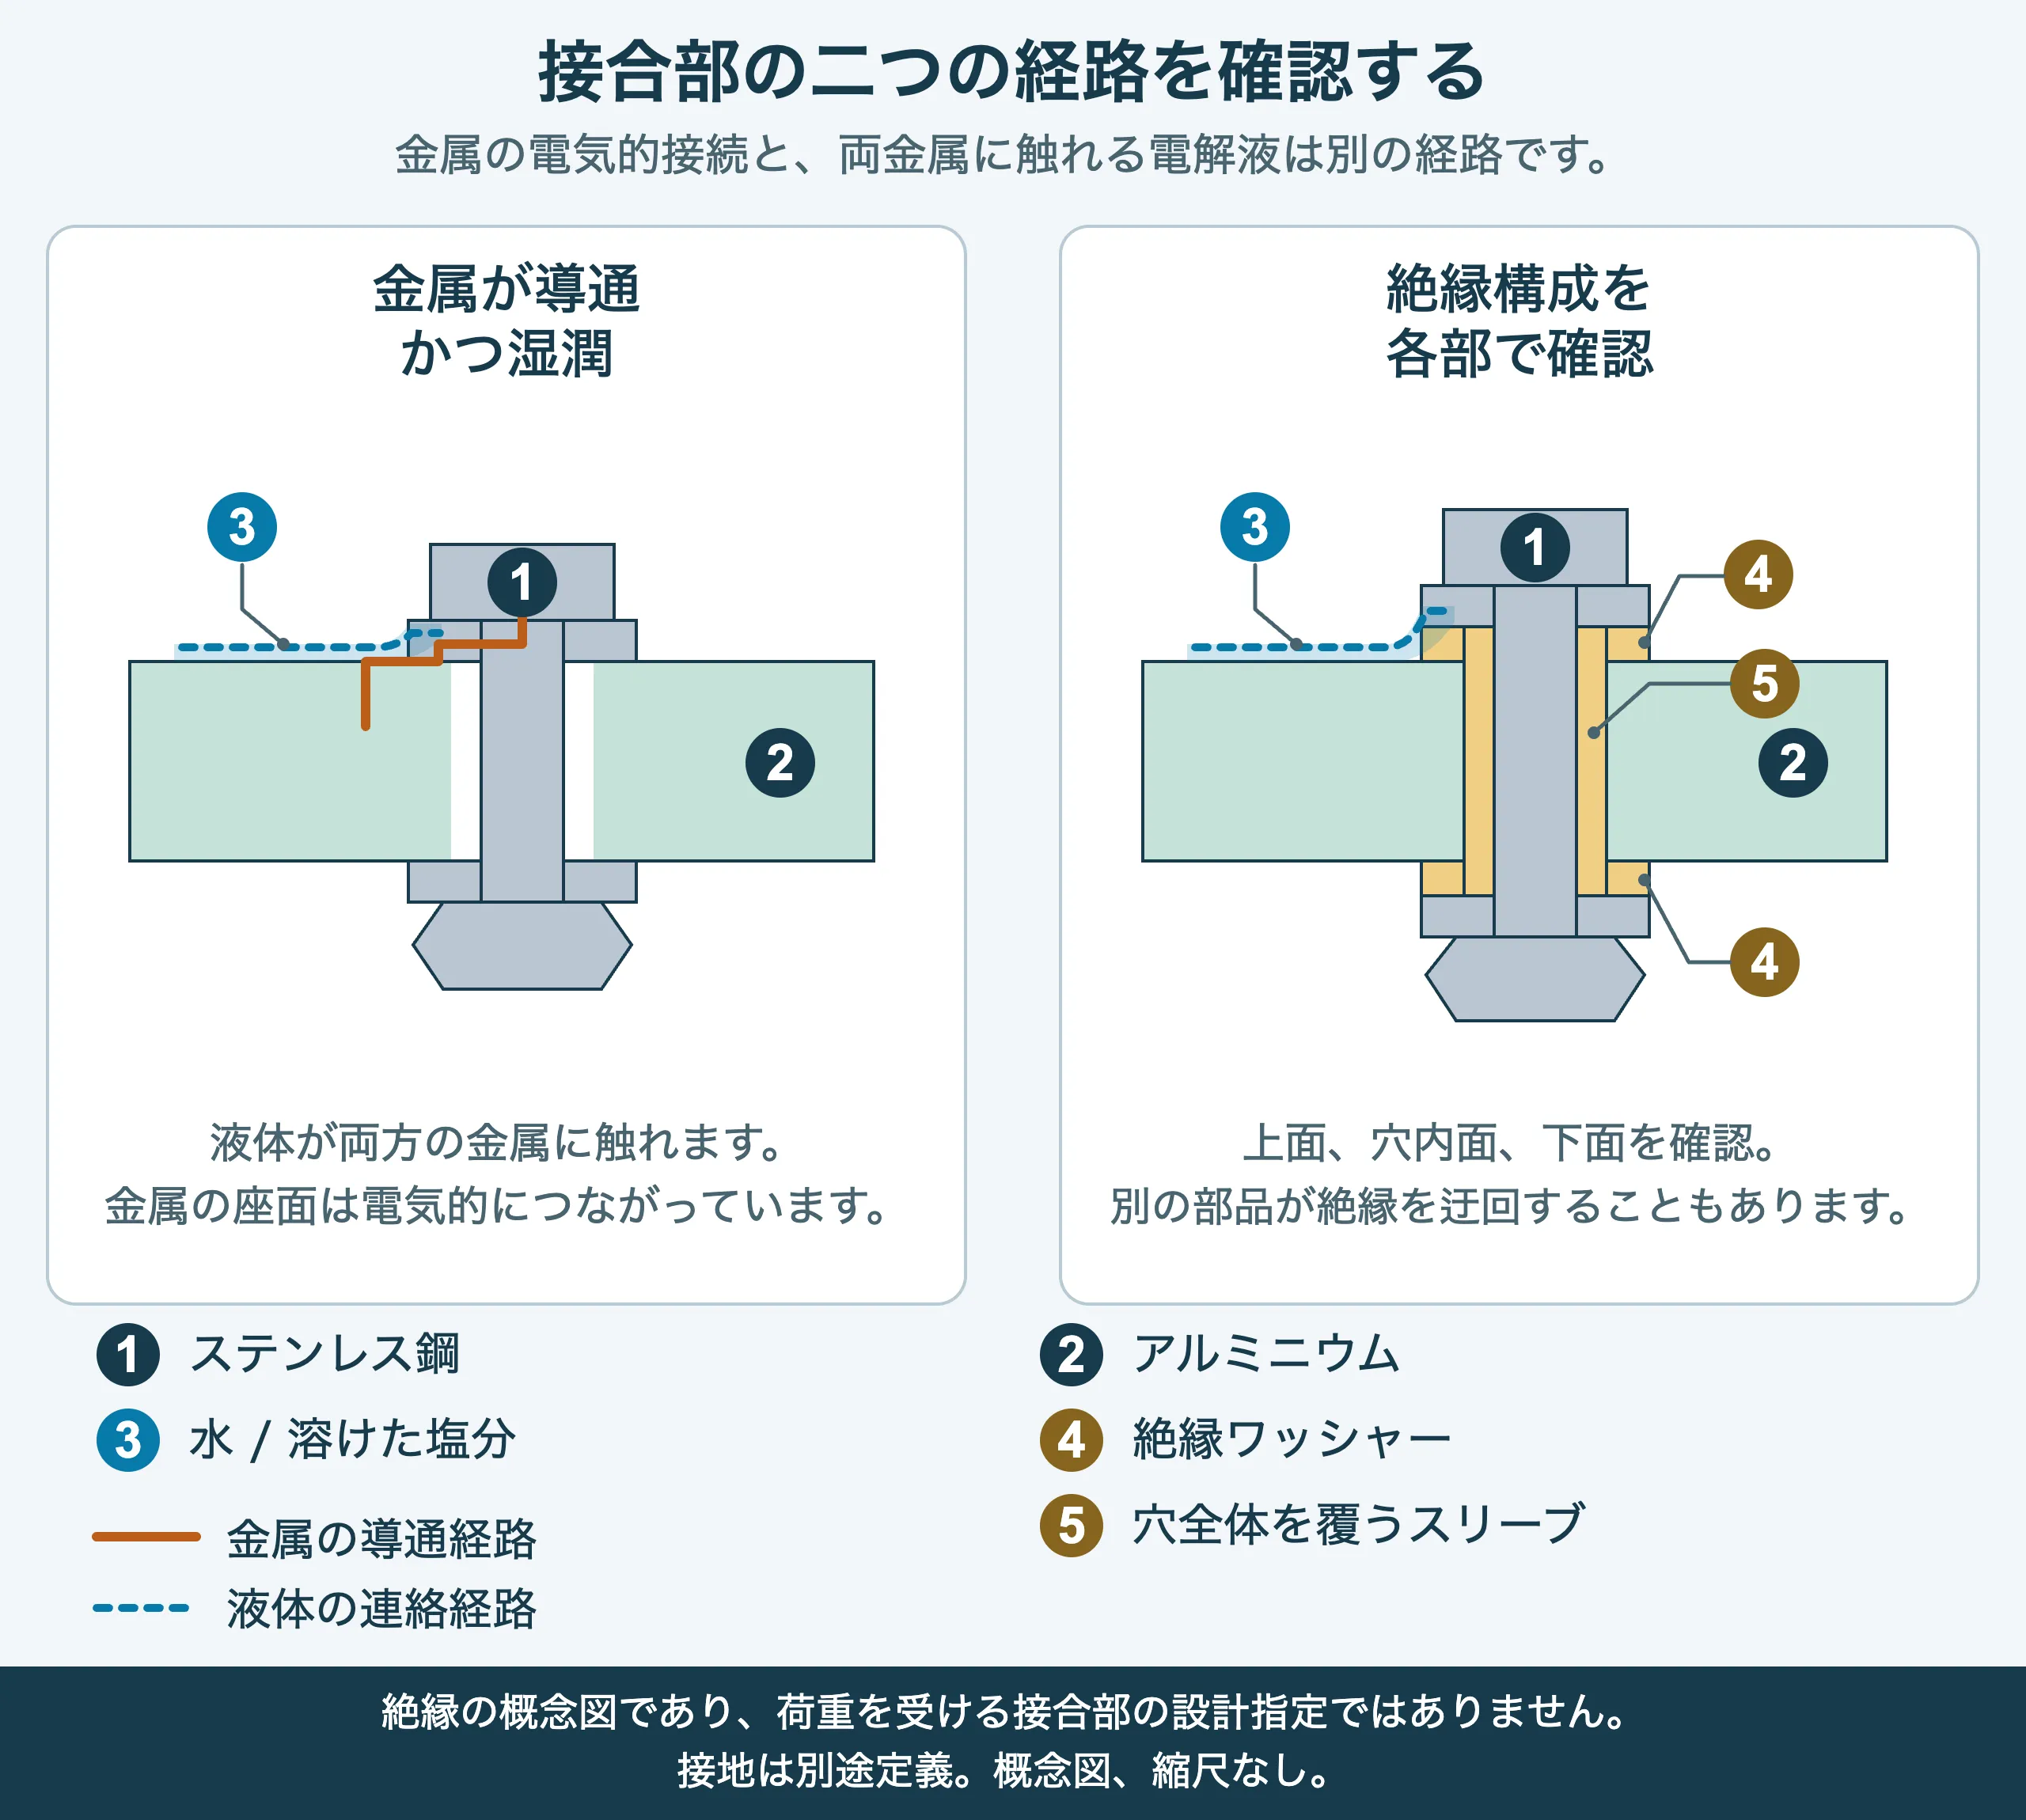
電気的絶縁を対策に含める場合は、締結部品の構成全体を図示します。頭部の下に絶縁ワッシャーを入れても、軸部がアルミの穴内面に触れる、ねじ山が裸のアルミにかみ合う、反対側の金属ワッシャーが部品間を橋渡しするといった経路が残れば、導通は続きます。
スリーブとワッシャーは、接触経路を遮断する考え方を示すために使えます。スリーブは、該当する穴内面の接触箇所を覆う必要があり、反対側の座面も確認が必要です。別の導電性部品が局所的な絶縁を迂回することもあります。ブラケット、ヒンジ、インサート、意図したボンディング経路を、組立品全体で確認します。[2]
図面には、絶縁すべき接触箇所と、導通を保つ必要がある接触箇所を分けて指定します。貫通ボルトの概念図は、アルミのタップ穴やセルフクリンチングインサートの解決策を定義するものではありません。それらの接合部は、形状と取付け要件が異なります。
塗膜と水の経路が交わる位置で接合部を保護する
塗装されたパネルの見た目だけに頼らず、完成した穴、切断端面、座面を確認します。組立、締付け、後の保守で、金属が露出する箇所が生じる場合があります。陽極側の部品だけを被覆すると、小さな塗膜欠陥に露出陽極面が集中する可能性があります。両部品の機能と両立する場合には、両方の金属を被覆する方法も腐食対策の候補です。[2]
アルマイトや塗装は、実際の被覆範囲と検査要件を指定します。表面処理名だけでは、ねじ山や傷のある穴内面で電気的絶縁が成立しているとは判断できません。すべての表面が覆われたままだと仮定せず、納入される組立状態を確認します。
液体をどこから排出するか、シール材をどのように施工し、確認するかも決めます。シール材は想定する濡れ経路に対応させ、採用する構造は組立、保守、必要な導電接触も満たす必要があります。シール位置と、確認のためにアクセスできる箇所を図面に記録します。
絶縁部品を追加する前に、荷重の伝達経路を確認する
絶縁部品も機械的な接合部の一部になります。受ける荷重、厚さ、温度範囲、長期的な寸法変化を、ねじのかみ合いと組立手順と合わせて検討します。熱可塑性樹脂は継続荷重によってクリープすることがあり、温度も挙動に影響します。材料は接合部ごとに検討する必要があります。[3]
ワッシャー、塗膜、潤滑剤を変えると、部品構成や締付け時の摩擦が変わる場合があります。表面状態が違えば、同じ締付けトルクから同じ締付け力が得られるとは限りません。実際の接合要件から材料と組立手順を決め、何を締めるか、どう確認するか、保守交換によって承認済みの構成が変わるかを定義します。[6]
取り外すカバーでは、繰り返し開閉をサンプル確認に含めます。荷重を受けるブラケットでは、構造上の合否基準を明確にします。腐食対策は、接合部の機械的機能と合わせて承認します。
絶縁と必要なボンディングを同じ図面で定義する
金属間を絶縁する接続と、電流を流す接続では、要件が異なります。保護ボンディング、機能接地、シールド接触は、必要な機能として指定します。すべてのねじを、相互に代用できる接地点として扱うことはできません。
検討方法の一つは、絶縁が必要な位置と、管理された導電接続が必要な位置を定義することです。その導電位置では、材料、表面、濡れ方、保守を別途検討します。また、その接続によって、ほかの締結箇所で絶縁した部品同士が再び電気的につながる可能性があります。
導電性EMIガスケットと、純粋な絶縁ワッシャーでは役割が異なります。導電性フィラー、エラストマー、化学的な暴露、圧縮条件は、意図した接触部に合わせて選びます。絶縁材料に置き換えると、その接触部の機能が変わる場合があります。[4]
ボンディングやシールドの合否判定方法は、製品の電気設計で指定します。腐食試験では保護ボンディングの導通を証明できず、低い接触抵抗を確認しただけでも、シールド性能や耐食耐久性を証明することはできません。
使用条件を接合部の検討項目に変える
次の表で、接合仕様を変える要因を整理します。一つの筐体に複数の行が当てはまる場合もあります。検討の結果は、材料の組合せを単に「安全」「危険」と分類するのではなく、図面と検査計画にまとめます。
| 伝える使用条件 | 確認する箇所 | サンプル製作前に決めること |
|---|---|---|
| 乾燥した管理下の屋内使用 | 実際の結露と洗浄による暴露 | 共通の電解液が実際に生じ得るか確認する。室内という分類だけで乾燥していると判断しない。[1] |
| 結露または繰り返し洗浄 | 頭部のくぼみ、重ね継ぎ、穴内面 | 排水、被覆範囲、必要な絶縁方針を定義する。 |
| 塩分を含む水分 | 締結部品のそばに露出したアルミ | 想定する使用と保守に合わせて、塩分の付着、濡れ面積、塗膜損傷を検討する。[1] |
| 電気的ボンディングまたはシールド接触が必要 | 指定した導電面とすべての戻り経路 | 電気的機能と試験を定義し、その経路が局所的な絶縁を迂回するか確認する。 |
| 荷重を受ける、または頻繁に開閉する接合部 | ワッシャーの座面、スリーブ、ねじのかみ合い | 承認する部品構成、組立方法、機械的確認項目を合意する。[2] |
平板だけでなく、代表的な組立品で検証する
サンプルには、予定する合金と調質、塗膜、穴加工方法、締結部品構成、組立手順を使います。継ぎ目やボンディング位置が設計を左右する場合は、それらも代表的なサンプルに含めます。暴露を始める前に、合否基準を合意します。
選んだ暴露の後には、頭部の下や穴の周囲に隠れたアルミ面を含め、接合部を調べます。塗膜と接合部の状態を記録したうえで、別途指定した機械的・電気的確認を行います。検査では、外観変化、金属の損失、機能の喪失を区別する必要があります。
用途に対応する暴露方法を選び、その限界を記録します。塩水噴霧試験の時間を、屋外での使用年数へ直接換算してはいけません。試験結果が適用されるのは、試験した構成と方法です。ねじ、塗膜、絶縁構成が変われば、再検討が必要になる場合があります。[5]
| 項目 | 試験前に記録すること | 試験後に調べる・確認すること |
|---|---|---|
| 材料 | アルミ合金・調質と締結部品の仕様 | 試験部品を図面と材料記録に照合する。 |
| 表面処理と露出箇所 | 被覆範囲、穴・切断端面の処理、指定した損傷条件 | 塗膜欠陥と、接合部周辺の隠れた金属面を調べる。 |
| 絶縁とシール | スリーブ・ワッシャー構成、シール位置、その他の導電経路 | はめあい、ずれ、液体の滞留、要求する絶縁が維持されるかを調べる。 |
| 機械的機能 | 組立方法と用途に応じた合否基準 | 必要な接合保持、動き、取り外しの挙動を評価する。 |
| 電気的機能 | 指定したボンディングまたはシールド要件と試験方法 | 腐食検査とは独立して、その機能を確認する。 |
| 暴露 | 方法、湿潤・乾燥条件、期間、合否基準 | 観察結果を、その条件と限界とともに報告する。 |