Esta guía ayuda a compradores e ingenieros de carcasas, soportes y otras piezas metálicas OEM a documentar síntomas, organizar comprobaciones y acordar los siguientes pasos con el proveedor de recubrimiento.
1. Aclare qué significa «pintura al horno»
El término indica que se utiliza calor, pero no define el sistema. Las pinturas líquidas de secado al horno y los polvos termoestables tienen requisitos distintos de aplicación y curado. Aquí se tratan películas ya formadas; si el polvo cae antes de entrar al horno, también deben investigarse la deposición, la electrostática y la puesta a tierra. [1][4]
Confirme el sustrato, el producto, la combinación de imprimación y acabado y los retrabajos previos. Si faltan datos, empiece por la hoja de proceso y la ficha técnica del proveedor (TDS).
Separe tres propiedades que suelen confundirse:
Una pintura resistente al desgaste puede ayudar frente al rozamiento. El aceite, un pretratamiento inadecuado o una mala unión entre imprimación y acabado siguen necesitando una corrección específica. [1]
| Propiedad | Qué evalúa principalmente | ¿Demuestra por sí sola que no habrá desprendimiento? |
|---|---|---|
| Adherencia | Facilidad de separación del sustrato o de otra capa | Solo describe el comportamiento bajo el método y las condiciones especificados |
| Dureza | Resistencia a una indentación o un rayado definidos | No; una película dura puede estar mal unida a la capa inferior |
| Resistencia al desgaste | Pérdida de película con medios de fricción y cargas definidos | No; desgaste y unión entre superficies requieren comprobaciones distintas |
2. Localice la separación antes de decidir qué comprobar
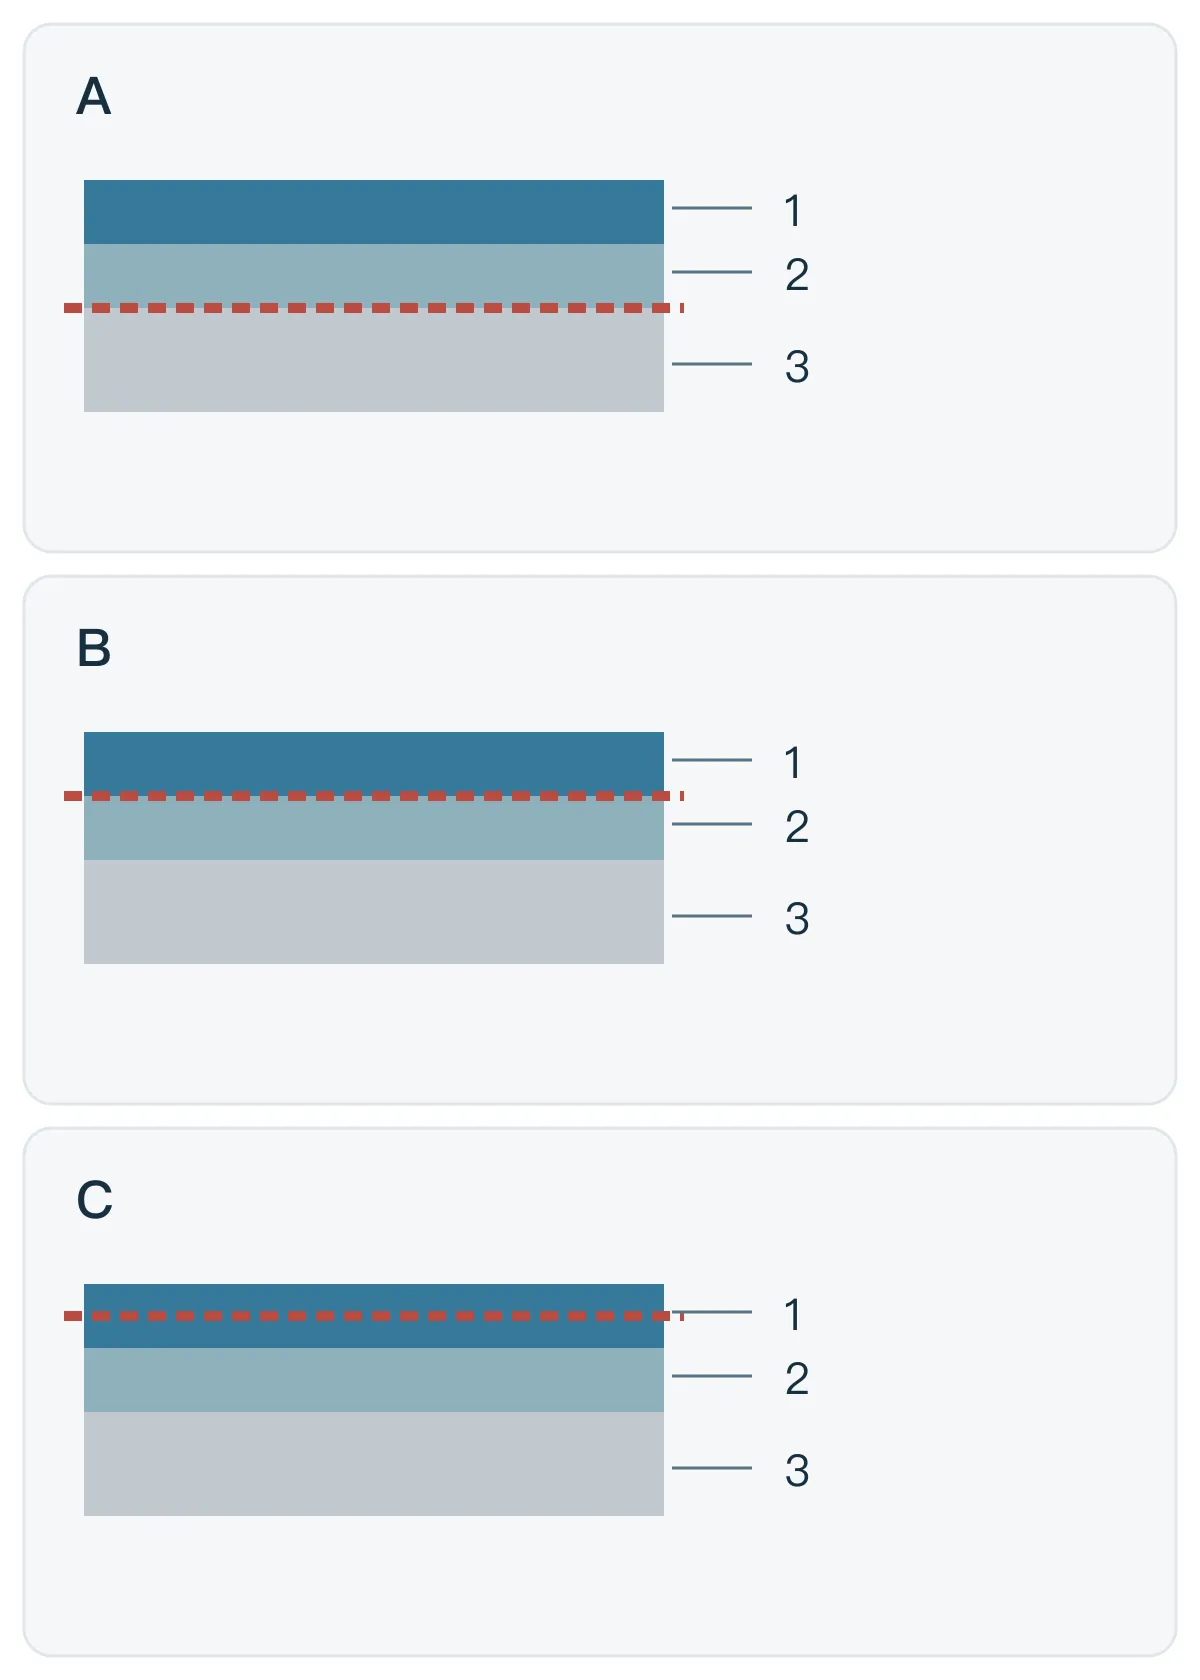
Conserve piezas defectuosas y aparentemente correctas del mismo lote. Fotografíe la zona dañada, ambas caras de las escamas y la pieza completa. Antes de ensayos destructivos, registre si el defecto apareció tras el horneado, montaje, transporte o uso.
Los indicios siguientes permiten acotar la investigación. Una fotografía no basta para atribuir responsabilidades ni determinar la causa raíz. En un sistema multicapa, la separación puede producirse entre capas y el resultado no representar la unión de la primera capa con el metal. [2]
La guía de TIGER distingue pretratamiento deficiente, contaminación o corrosión residual, mala adherencia entre capas, desviaciones del curado y acciones mecánicas. Los síntomas deben contrastarse con los registros de proceso. [1]
| Observación | Qué revisar primero | Cómo profundizar |
|---|---|---|
| Se desprenden láminas y parece quedar metal expuesto | Limpieza, óxidos, pretratamiento y adecuación del producto | Identifique si se ve metal, capa de conversión o imprimación; compare superficies y registros con piezas correctas |
| Cae el acabado y permanece la imprimación | Contaminación entre capas, compatibilidad y repintado | Compruebe los productos, intervalo y preparación exigida; prepare probetas con la misma combinación |
| La película se agrieta o fragmenta y quedan restos en ambas caras de la rotura | Resistencia, flexibilidad, curado, espesor y esfuerzos | Revise grietas, espesor y registros de curado; reproduzca el montaje o la acción mecánica acordados |
| Desconchados en cantos, agujeros, pliegues o tornillos | Óxidos, rebabas, cobertura y presión del montaje | Compare antes y después del montaje; compruebe tratamiento del canto, ajustes y contactos |
| Ampollas tras humedad, con óxido u otros productos de corrosión bajo las roturas | Sales o limpiadores residuales, humedad, defectos y exposición | Revise aclarado, secado, zonas de acumulación de agua, sustrato y corrosión; no toda ampolla tiene la misma causa |
3. Revise cinco etapas del proceso
1. Limpieza: que no se vea aceite no demuestra que la superficie esté preparada
Los lubricantes de estampación y embutición, anticorrosivos, huellas, antiproyecciones de soldadura y aceite del aire comprimido pueden afectar a la formación de película. Limpiar con un paño hasta conseguir brillo no demuestra que se cumplan los requisitos del producto. [1]
Identifique los contaminantes reales y compruebe si la limpieza los elimina también de agujeros, bordes plegados y cavidades. Incluya manipulación y almacenamiento posteriores para evitar recontaminación.
En un proceso de limpieza adecuado, que el agua de aclarado forme gotas en vez de mojar de forma continua justifica investigar. No demuestra que se hayan eliminado todas las sales y residuos ni sustituye la aceptación de adherencia del producto acabado. [1]
2. Sustrato y pretratamiento: acero, galvanizado y aluminio necesitan criterios distintos
El pretratamiento debe corresponder al sustrato, recubrimiento y uso. No son equivalentes el óxido y la cascarilla del acero, el estado del galvanizado y el desengrase y conversión del aluminio. Si se requiere una capa de conversión, compruebe continuidad, espesor excesivo o friabilidad, además del aclarado y secado posteriores. [1]
Preste atención a cantos cortados y soldaduras. El óxido formado en corte láser asistido con oxígeno puede perjudicar la adherencia del polvo; TIGER lo identifica como causa de desconchado. No debe generalizarse a todos los cantos cortados por láser. [1]
Antes de lijar o granallar, determine qué se debe retirar y qué superficie es admisible. La rugosidad no sustituye al desengrase ni debe dañar capas metálicas, dimensiones o superficies de ajuste. Elija el método según el sustrato y el producto.
3. Curado: compruebe la evolución de temperatura de la pieza
Que el horno alcance la consigna no implica que todas las zonas de la pieza estén a esa temperatura. Espesor, masa térmica, carga y posición de colgado cambian el calentamiento. TIGER recomienda medir cuando proceda el perfil térmico real de la pieza y compararlo con la ficha técnica. [1]
Si la TDS prescribe el curado a temperatura de pieza, compruebe el tiempo efectivo desde que esta alcanza la temperatura exigida; la permanencia total en el horno no equivale automáticamente al tiempo de curado. Mida zonas delgadas, gruesas y de calentamiento lento representativas, además de considerar el aire del horno.
Tanto el curado insuficiente como un sobrehorneado severo pueden perjudicar las propiedades mecánicas del polvo termoestable. Revise perfil, intervalo permitido y espesor antes de modificar el proceso. «Hornear más» no es un remedio universal. [1]
Para pinturas líquidas, compruebe aplicación, evaporación previa y horneado según su propia TDS; en sistemas multicomponente, también la proporción de mezcla. No copie los parámetros de un polvo.
4. Compatibilidad y espesor: más grueso no siempre es más fiable
Una imprimación y un acabado correctos por separado no garantizan una combinación adecuada. Pintar sobre película antigua, aplicar polvo sobre imprimación líquida o añadir una capa al retrabajar exige comprobar adherencia entre capas y compatibilidad con el horneado. [1]
Registre cada producto, secuencia y requisitos de repintado del proveedor. Cuando se exija lijado, defina su alcance, eliminación de polvo y limpieza posterior. Un mismo color no demuestra compatibilidad.
Controle el espesor para el sistema elegido. El exceso puede alterar la respuesta mecánica y las acumulaciones en esquinas o cavidades provocar otros defectos. Mida los puntos acordados; una lectura en una cara plana no representa toda la pieza. Una recomendación para un producto no es un límite universal de pintura al horno. [1]
5. Montaje y uso: localice la primera operación que causa daño
Si la pieza sale bien del horno y se desconcha al colocar tornillos o clips, revise presión de contacto, holguras y cantos. Si falla solo tras un uso húmedo, investigue conjuntamente humedad, residuos, corrosión y adecuación del sistema. [1]
Registre inspecciones tras recubrimiento, montaje y embalaje para separar defectos previos de daños posteriores. Encontrar daño mecánico no demuestra automáticamente un fallo de adherencia de todo el lote ni descarta un problema de pintura.
4. Convierta el diagnóstico en una comparación controlada
Conserve una condición de referencia y haga que cada ajuste responda a una pregunta.
- Conserve el estado original. Identifique lote y etapa de detección; guarde piezas defectuosas y correctas sin limpiar ni retocar, con registros trazables.
- Acote el problema. Compare lotes de material y pintura, geometría, colgado y retrabajo para encontrar condiciones comunes.
- Contraste los registros. Compare pretratamiento, espesor, historia térmica y condiciones entre capas reales con los requisitos del producto.
- Prepare probetas interpretables. Organice comparaciones para la causa sospechada, evite cambiar muchas condiciones simultáneamente y conserve probetas originales y registro de cambios.
- Verifique piezas reales. Compruebe adherencia y comportamiento de montaje, mecánico o ambiental pertinente. Una placa plana no reproduce por completo cantos, cavidades, soldaduras y zonas cargadas.
Si importan la humedad prolongada, limpiadores o cambios térmicos, repita las comprobaciones tras la exposición acordada. El aspecto al salir del horno y un solo ensayo no responden a todas las condiciones de uso.
5. Defina métodos y condiciones de aceptación
«Pasa la cuadrícula» o «la cinta no arranca pintura» no constituye un informe completo. La información pública de ASTM D3359 indica que se evalúa la adherencia en condiciones definidas, sin medir la fuerza absoluta necesaria para romper la interfaz ni distinguir con precisión niveles altos. La técnica, cinta y ambiente influyen. [2]
No intercambie clasificaciones de distintos métodos, espesores o estados de probeta solo por su nombre. Aplique la norma y el acuerdo para geometría y separación de cortes, cinta y evaluación. [2]
El frotamiento con disolvente también tiene límites. La información pública de ASTM D5402 señala que la resistencia puede aumentar durante el curado químico, pero un nivel determinado de resistencia al disolvente no demuestra por sí solo un curado completo. Tampoco prescribe un único disolvente, número de frotamientos o resultado admisible para todas las pinturas. [3]
| Pregunta | Comprobación posible | Qué debe recoger el informe |
|---|---|---|
| ¿Se separa fácilmente del sustrato o de otra capa? | Método de corte y cinta aplicable, por ejemplo el seleccionado de ASTM D3359 | Norma y versión, método, espesor, estado, posición, clasificación y plano de separación; detalles exigidos por la norma |
| ¿Se cumplen las condiciones de curado? | Perfil térmico real frente a TDS y, cuando proceda, frotamiento con disolvente | Producto, puntos de medida, curva y criterios; disolvente, número de frotamientos y aceptación |
| ¿El montaje o impacto genera grietas o desconchado? | Doblado, impacto o montaje real acordados | Correspondencia probeta/pieza, cargas y lugares de grieta o separación |
| ¿Sigue siendo aceptable tras humedad, limpiadores u otra exposición? | Exposición acordada según uso y posterior revisión de película y adherencia | Condiciones, duración, incisión previa si existe, recuperación y criterios de ampollas, corrosión y adherencia |
6. Determine el alcance del retrabajo
El retrabajo debe tratar la interfaz dañada y comprobar si las capas restantes y el sustrato siguen siendo utilizables. Estas situaciones orientan la conversación con el proveedor.
Rayado localizado con pintura circundante firme. Puede evaluarse una reparación local tras confirmar alcance, compatibilidad y aceptación estética y funcional. Verifique las prestaciones acordadas; un color parecido no basta.
Pelado extendido, escamas que siguen cayendo con contacto ligero o mala unión general entre capas. No recubra directamente la película fallida. Determine hasta qué capa retirar y evalúe decapado, pretratamiento y repintado. Compruebe si puede conservarse la imprimación antigua.
Corrosión bajo la pintura o sustrato dañado. Evalúe el efecto de corrosión, decapado y nuevo calentamiento sobre material, recubrimientos metálicos, dimensiones y montaje. Fabricante y aplicador deben acordar la ruta y validarla en muestras.
Mantenga la relación con el lote original y los registros de retrabajo. Repita espesor, adherencia, aspecto y funciones pertinentes. La viabilidad del retoque o nuevo horneado depende del sistema y de las muestras. [1][3]
7. Explique el problema con claridad al proveedor
No necesita conocer todos los parámetros para iniciar la conversación. Resulta más útil aportar lo siguiente que pedir únicamente «buena adherencia»:
Por ejemplo: «Esta carcasa de acero se desconcha principalmente en los agujeros de tornillos. Antes del montaje no hemos detectado anomalías. Queremos comprobar ajuste de agujeros y estado del recubrimiento antes de modificar pintura o montaje». Describe hechos y preguntas pendientes sin atribuir previamente una causa.
Para elegir acabado, consulte la comparación de polvo, galvanoplastia y anodizado. Para preparar una consulta, vea la guía RFQ de acabados para piezas metálicas.
- La pieza: plano o fotos, material y espesor conocidos, cantidad prevista y condición de retrabajo.
- Lugar y momento: marque daños y etapa de detección; añada lotes y proporción afectada si existen registros.
- Uso: interior o exterior, humedad, limpieza, fricción o impacto, y zonas de montaje, tierra y ajuste.
- Requisitos y registros: productos, imprimación/acabado, espesor, curado, informes y muestra aprobada; indique «por confirmar» donde falten datos.
- TIGER Coatings — Troubleshooting Guide (01-2022). Mecanismos de pintura en polvo, no parámetros universales de pintura líquida. Páginas 5–7, 16–17, 22, 33–34 y glosario.
- ASTM D3359-23 — Rating Adhesion by Tape Test. Solo alcance y usos públicos; no se consultó el texto completo de pago.
- ASTM D5402-19(2024) — Solvent Rubs. Solo alcance y usos públicos; no se consultó el texto completo de pago.
- TIGER Coatings — What Is Powder Coating? Proceso: pretratamiento, aplicación electrostática y curado.