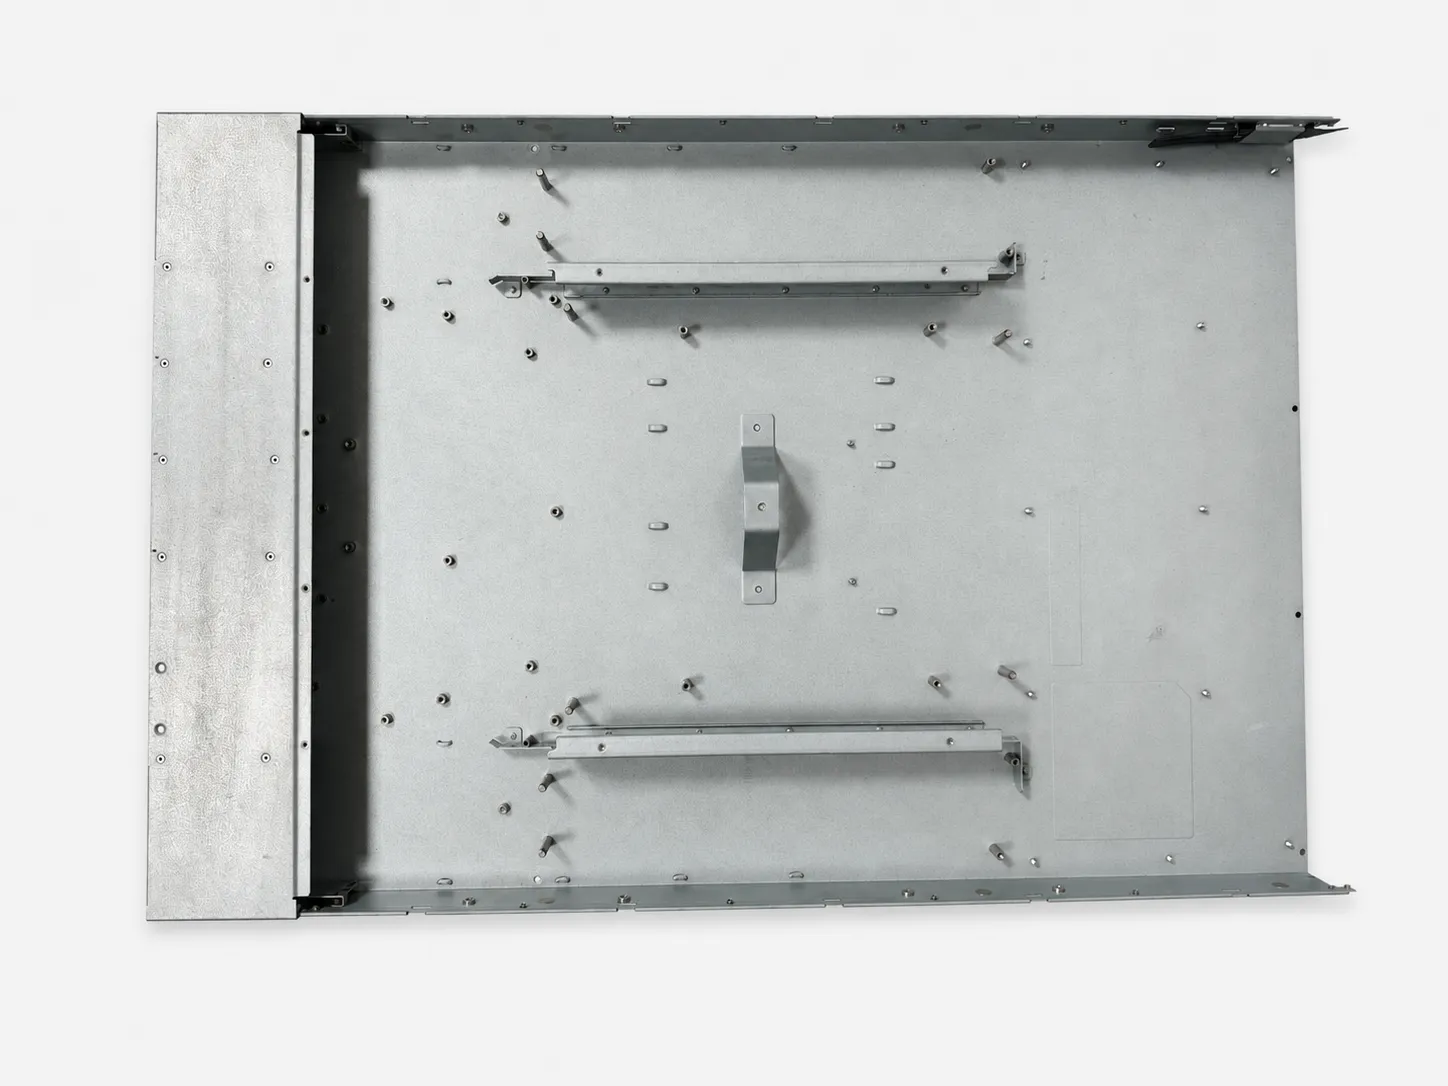
No existe un precio universal útil para una carcasa de chapa metálica a medida. Dos cajas con dimensiones exteriores parecidas pueden exigir trabajos muy distintos de corte, plegado, inserción de herrajes, unión, acabado e inspección. Una oferta estable comienza por el paquete de planos y el alcance de fabricación, no solo por el tamaño.
El plazo también depende de la madurez del diseño, la disponibilidad de material y acabado, la capacidad, la aprobación de muestras y las revisiones. Esta guía muestra qué variables puede definir un comprador OEM antes de la RFQ para mantener visibles los supuestos de precio y calendario.
Respuesta breve: qué determina el precio y el plazo de una carcasa
Los principales factores de precio son material, tamaño y aprovechamiento del blank, tiempo de corte, número y complejidad de pliegues, conformados secundarios, herrajes insertados, soldadura o remachado, acabado, inspección, embalaje y cantidad. La revisión de planos, programación, preparación de muestras y utillajes también puede influir, sobre todo en diseños nuevos o cambiantes.
Los principales factores de plazo son integridad de los planos, disponibilidad de material y herrajes, capacidad de proceso, acabados externos, aprobación de muestras y control de revisiones. Una norma de acabado ambigua puede retrasar una carcasa sencilla, mientras un diseño complejo avanza de forma previsible si los archivos y el plan de aprobación están completos.
La geometría determina la ruta de fabricación
La longitud, anchura y altura exteriores no describen el trabajo de fabricación. El perímetro de corte láser, aberturas, ranuras, ventilaciones, avellanados, pestañas, louvers y pequeños detalles de esquina pueden aumentar el corte o punzonado. Cada pliegue necesita herramienta, preparación y secuencia adecuadas; los pliegues próximos pueden limitar cómo se conforma la pieza.
Alas cortas, agujeros próximos al pliegue, retornos profundos, esquinas cerradas y rasgos que impiden el acceso de la plegadora pueden exigir cambios, herramientas especiales u otra ruta de montaje. Una carcasa de varias piezas puede formarse más fácilmente que un blank complejo, pero añade unión e inspección. Marque qué rasgos son esenciales y cuáles admiten ajustes DFM.
- Entregue un plano 2D controlado y un modelo de conjunto STEP o STP.
- Identifique tapas desmontables, piezas acopladas, ventilaciones, aberturas de conectores y holguras críticas.
- Pida al proveedor que señale rasgos que requieran herramienta especial, preparaciones extra o unión.
Material, espesor y aprovechamiento de chapa fijan la base
El costo de material comienza con grado, espesor, formato de chapa y certificación, pero la compra es solo una parte. El desarrollo de la carcasa debe anidarse en la chapa disponible, y su forma, dirección de grano, protección cosmética y separación entre piezas afectan el aprovechamiento. Los blanks grandes o de proporciones inusuales pueden dejar más material inutilizable.
El espesor influye en peso, condiciones de corte, fuerza de plegado, herramienta y geometría mínima. Cambiarlo puede alterar rigidez, compatibilidad de fijaciones, comportamiento de plegado y ajuste. La disponibilidad también afecta la planificación, por lo que la RFQ debe indicar si se permiten equivalentes y quién aprueba una sustitución.
- Indique grado, espesor y estado superficial exactos cuando estén fijados.
- Separe material obligatorio de alternativas e identifique caras visibles que requieren protección.
- Enumere certificados de material o registros de conformidad requeridos con muestras o envíos.
Separe los costos únicos, por lote y por carcasa
La revisión de archivos, programación, utillajes, preparación de máquinas y verificación de la primera pieza no se repiten con la misma frecuencia. Pregunte qué cargos se pagan una sola vez si el diseño no cambia, cuáles vuelven en cada lote de producción y cuáles están incluidos en cada carcasa aceptada. Un cargo llamado «preparación» puede abarcar varias de estas actividades; el nombre por sí solo no basta.
Use el costo total C = F + n × S + Q × v. F es el cargo único dentro del período comparado; n, el número de lotes de producción; S, el cargo por lote; Q, el total de carcasas aceptadas; y v, el costo recurrente por carcasa aceptada. El promedio es C ÷ Q. Incluya el rechazo y retrabajo previstos en los costos acordados; no divida por piezas en bruto iniciadas como si todas fueran productos aceptados.
Herrajes, unión y montaje añaden operaciones independientes
Tuercas PEM, espárragos, separadores, tuercas remachables, bisagras, tornillos cautivos y otros herrajes afectan tanto el diseño del material como la secuencia. El plano debe indicar fabricante o especificación, rosca, lado de instalación, cantidad y equivalentes permitidos. Agujero, distancia al borde, espesor y dureza deben ser compatibles con la fijación elegida.
Soldadura, soldadura por puntos, remachado, instalación de juntas y montaje sencillo añaden mano de obra, útiles e inspección. Las esquinas soldadas pueden requerir lijado o retoque cosmético. Indique si el proveedor instala herrajes, etiquetas, patas, sellos, asas o componentes suministrados por el cliente, y si la oferta cubre la carcasa montada o piezas sueltas.
- Incluya una lista de materiales o tabla de herrajes con el plano.
- Muestre la dirección de instalación y separe elementos del comprador y del proveedor.
- Enumere comprobaciones de herrajes, montaje o ajuste de muestra.
El acabado y la norma cosmética pueden reformular la oferta
Pintura en polvo, plating, anodizado, pasivado, cepillado, impresión y otros acabados crean rutas y aprobaciones distintas. El costo depende del material base, tamaño, manipulación del lote, color o textura, enmascarado, puntos de colgado o contacto, preparación, marcas impresas y norma de inspección. Un nombre de acabado sin estos datos admite supuestos incompatibles.
Las caras visibles suelen necesitar más manipulación. Film protector, grano direccional, retoque de soldadura, criterios estrictos de rayado o color a medida añaden trabajo. Roscas, zonas de masa, superficies deslizantes y tapas ajustadas pueden requerir máscara. El plan de acabado debe incluir la secuencia de aprobación, no asumir una duración fija.
- Indique norma, color, brillo o referencia de textura cuando exista.
- Marque caras cosméticas, máscaras, zonas de masa y referencia de aprobación visual.
- Defina impresión, marcado láser, etiquetas y revisión del arte.
Tolerancias, inspección y documentos deben seguir el riesgo
Aplicar tolerancias estrictas a todas las cotas puede aumentar programación, control de conformado, medición y retrabajo sin mejorar el producto. Las carcasas son conjuntos, por lo que alineación de conectores, soportes de placa, huecos de tapas, puntos de rack y superficies acopladas suelen merecer más atención que cotas no funcionales.
El plan de inspección debe distinguir rasgos cortados, conformados y relaciones de montaje. El espesor del recubrimiento puede afectar una abertura o un herraje. Use datums y llamadas críticas para la función, y enumere informes de primera pieza, certificados, registros de acabado o documentos de conformidad antes de aprobar la oferta.
Controle revisiones y compare ofertas sobre la misma base
Un plano liberado con archivos 2D y 3D alineados se cotiza mejor que un modelo con interfaces abiertas, herrajes ausentes o revisiones en conflicto. Use una revisión para planos, modelos, listas y arte. Registre los cambios DFM aceptados en archivos actualizados antes de continuar con programación, compra o producción.
Normalice el alcance antes de comparar totales. Confirme material, ruta, herrajes, acabado, montaje, inspección, embalaje, base de transporte y cargos no recurrentes. Pida a cada proveedor supuestos y exclusiones, y un plan de hitos que separe revisión de ingeniería, muestras, validación del comprador y liberación de producción.
- Identifique revisión y estado de liberación en cada archivo controlado.
- Indique quién aprueba cambios DFM y muestras.
- Use las mismas cantidades, alcance de entrega y registros para todos los ofertantes.