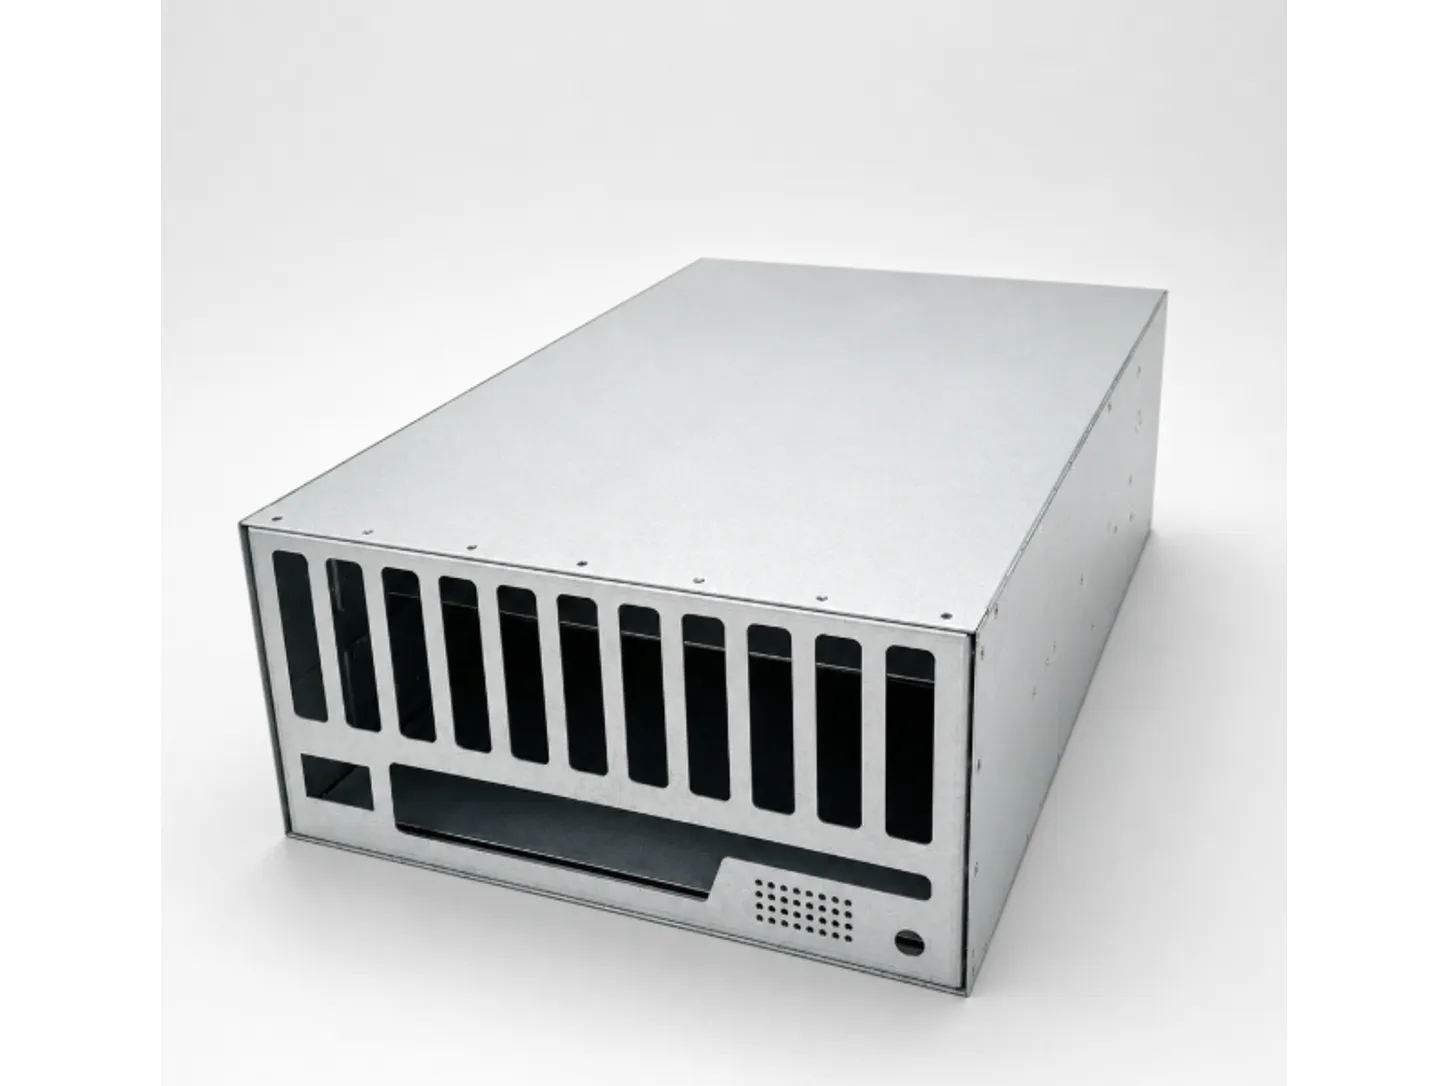
Una carcasa de chapa rara vez es solo chapa cortada y plegada. La mayoría necesita puntos roscados, separadores de PCB, tapas desmontables, orejas de rack, soportes o paneles de servicio. Pueden emplear tuercas y espárragos autoclinchantes, tuercas remachables, tuercas y espárragos soldables, remaches o tornillos cautivos; la elección afecta desarrollo, pliegues, acabado e inspección.
Por eso los herrajes deben elegirse antes de considerar lista para producción la RFQ. Esta guía ayuda a compradores OEM e ingenieros a describir la fijación sin suponer que todo inserto sirve para todo material ni que una fijación instalada alcanza automáticamente un objetivo de torque, expulsión o arrancamiento.
Respuesta breve: qué incluir en la RFQ de herrajes
Para cada fijación instalada, identifique familia, número del fabricante o equivalente aprobado, rosca, lado de instalación, cantidad por carcasa y rasgo del plano que la localiza. Envíe plano 2D y conjunto STEP/STP para que el proveedor vea pliegues, acceso de herramientas, piezas acopladas, holguras de tapa y dirección final de servicio.
Indique también grado y espesor, secuencia de acabado, máscaras, masa o cosmética, cantidad de muestras y controles de aprobación. Si torque, expulsión o extracción importan, aporte el requisito y la condición de ensayo del comprador en lugar de pedir al fabricante que los deduzca.
- Tabla controlada con números de pieza, cantidades y alternativas.
- Agujeros y datums ligados a la última revisión de carcasa.
- Dirección y acceso para prensa, remachadora o soldadura.
- Notas de acabado, máscara, masa y protección de rosca.
- Requisitos de muestras, inspección, embalaje y sustitución.
Comience por acceso, montaje y condiciones de servicio
La primera decisión es cómo se monta y mantiene la carcasa. Una tuerca autoclinchante puede servir si el panel llega a la prensa antes del plegado; una tuerca remachable crea una rosca cuando solo se accede por un lado del panel terminado. Una tuerca o espárrago soldable puede encajar en un conjunto pesado o soldado si la ruta acepta calor, deformación y limpieza.
El tornillo acoplado y la dirección de servicio también importan. Pregunte si la unión se monta una vez, se abre durante mantenimiento, fija una PCB o soporta tapa, soporte, carril o cable. La respuesta guía la elección y la inspección sin convertir al proveedor de la carcasa en responsable de validar la estructura del producto.
- Confirme si se accede a ambos lados durante la instalación.
- Muestre si se instala antes o después de plegar y soldar.
- Separe uniones de servicio repetido del montaje único.
- Aporte tornillo, arandela, soporte o stack de placa cuando el ajuste sea crítico.
- Mantenga visibles en plano o especificación las cargas y vida propiedad del comprador.
Use tuercas, espárragos y separadores autoclinchantes con chapa compatible
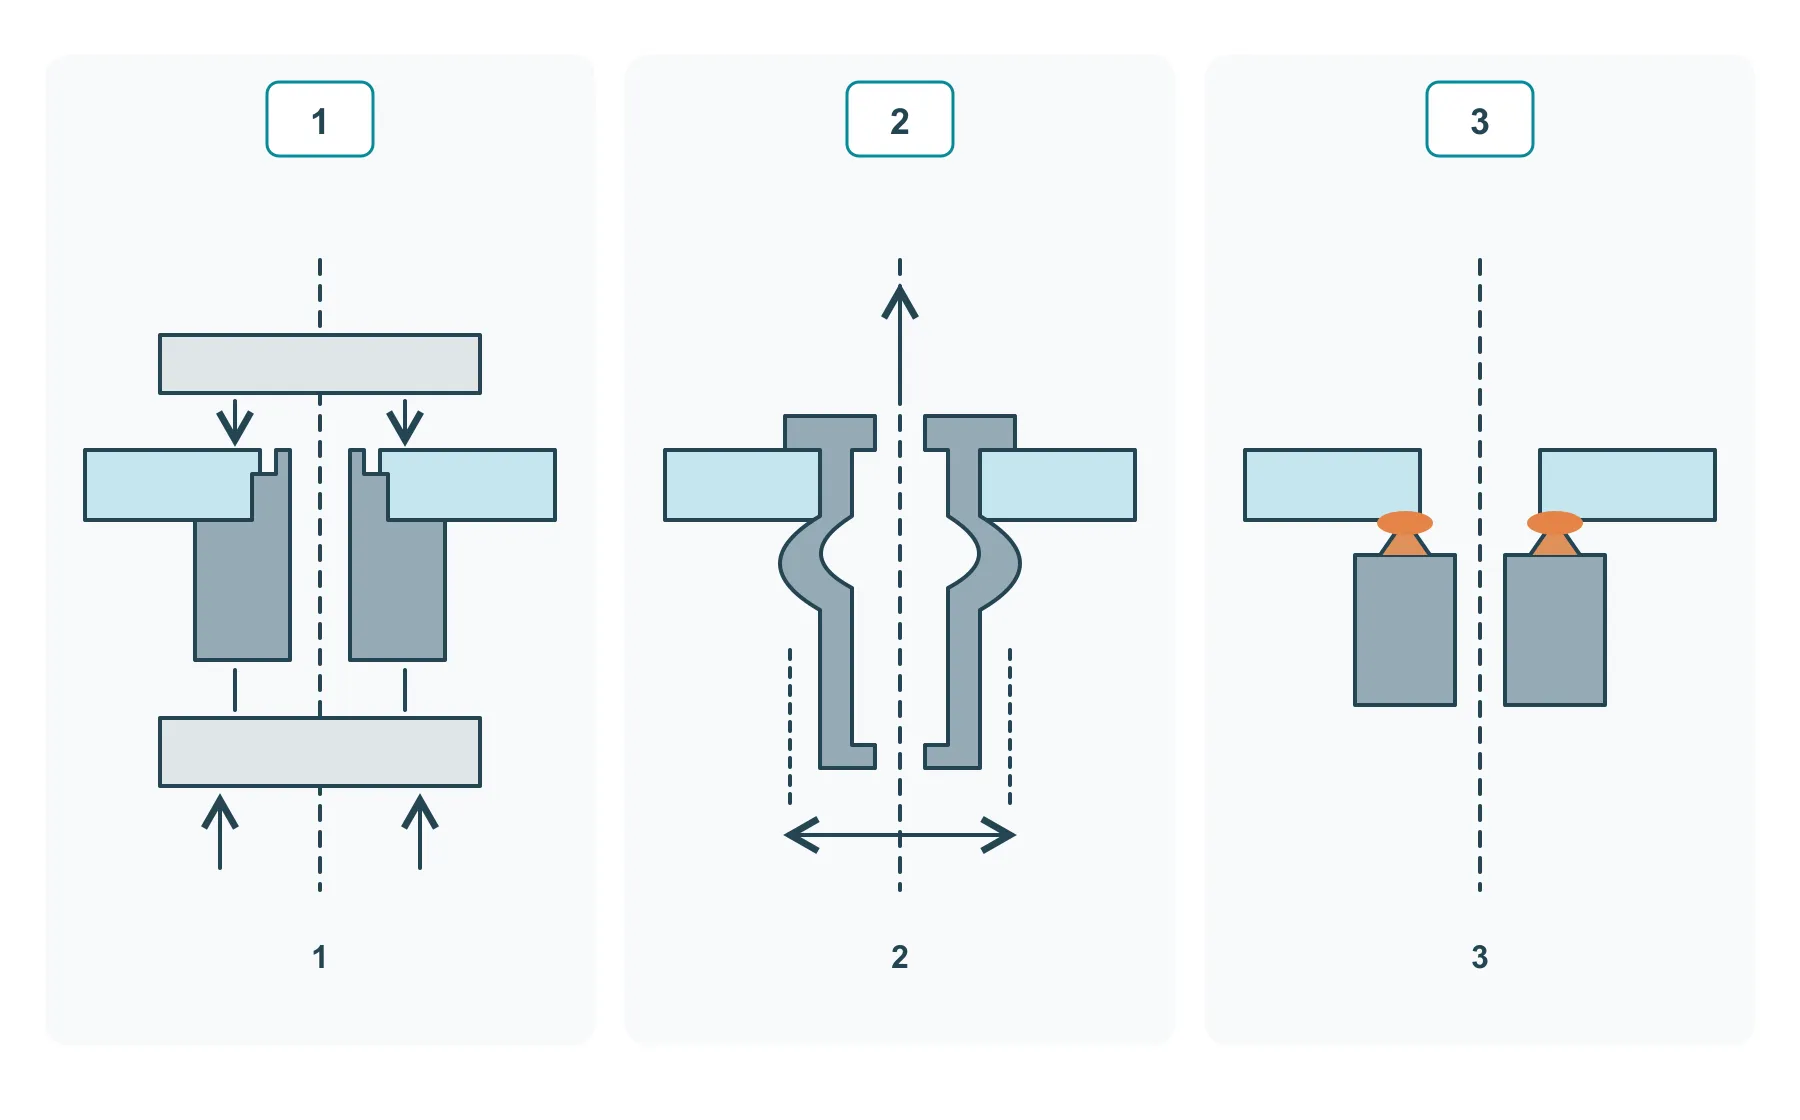
Los herrajes autoclinchantes, a menudo llamados estilo PEM, se prensan en un agujero y desplazan material hacia su zona de retención. Crean roscas, espárragos o separadores sin soldadura, pero la instalación depende del agujero aprobado, espesor, dureza, distancia al borde y acceso de prensa.
No copie un inserto de otro proyecto sin revisar los datos para la chapa actual. Un herraje para acero blando o aluminio puede no instalarse en inoxidable duro, y un agujero próximo a borde o pliegue puede deformarse. El plano debe indicar el lado de instalación porque cabeza visible, proyección y dirección de acoplamiento afectan el conjunto.
- Alinee la serie con material, dureza y espesor mínimo aprobado.
- Use tamaño y tolerancia de agujero del proveedor del herraje.
- Compruebe borde, separación, holgura de pliegue y acceso de prensa.
- Muestre lado de cabeza, proyección o altura desde un datum claro.
- Proteja roscas y caras de apoyo durante el recubrimiento cuando proceda.
Ejemplo de catálogo: comprobar PEM S-M3-1
En el catálogo de PEM, S-M3-1 identifica una tuerca de acero al carbono de la serie S, rosca M3 × 0,5 y código de vástago 1. Las páginas CL-4 y CL-5 indican chapa de acero o aluminio con dureza máxima HRB 80, espesor mínimo recomendado de 1,00 mm y longitud máxima del vástago de 0,97 mm. También debe acordarse el sufijo de acabado: esta designación no define por sí sola el acabado completo.
La misma fila métrica indica un agujero de 4,22 mm con tolerancia +0,08/−0: de 4,22 a 4,30 mm. La distancia mínima del centro del agujero al borde de la chapa es 4,8 mm. Es una distancia al centro, no el material restante desde el borde del agujero; tampoco sustituye la revisión de pliegues, fijaciones vecinas y espacio para las herramientas.
Ejemplo didáctico: una chapa de 1,00 ± 0,10 mm puede llegar con 0,90 mm, por debajo del mínimo de 1,00 mm. Antes de aprobarla, ajuste la tolerancia del espesor o seleccione otro vástago autorizado. Compruebe también la dureza real. Cumplir las dimensiones del catálogo no demuestra el par resistente ni la fuerza de expulsión de la unión instalada.
Use tuercas remachables cuando el acceso unilateral sea decisivo
Una tuerca remachable se inserta por un lado y se colapsa para sujetar la chapa. Es útil en secciones cerradas, paneles ya formados o carcasas grandes sin apoyo posterior para autoclinchado. Forma del cuerpo, rango de agarre, brida y geometría del agujero influyen en resistencia al giro, arrancamiento y apariencia.
Como el proceso deforma la tuerca y no la chapa dentro de una zona de clinchado, la RFQ debe especificar el herraje exacto o aprobado y el stack de chapa previsto. Si la unión se mantiene repetidamente o recibe torque significativo, indique la aceptación del comprador y cómo comprobarla en muestras.
- Confirme acceso de herramienta por un lado y espacio tras el cuerpo colapsado.
- Alinee rango de agarre con chapa o stack terminado.
- Especifique agujeros redondos, chaveteados o perfilados solo con datos aprobados.
- Defina visibilidad de cabeza, proyección y apariencia.
- Incluya controles de giro, ajuste o torque si lo exige la especificación.
Planifique tuercas y espárragos soldables según calor, deformación y acabado
Las tuercas y espárragos soldables aportan roscas o localización en carcasas, bastidores y chasis. Pueden elegirse cuando el conjunto encaja con soldadura o el herraje está diseñado para ella. Sin embargo, la soldadura introduce calor, posible deformación, marcas, salpicadura y limpieza que deben considerarse antes del acabado.
Muestre lado de soldadura, orientación, tolerancia de posición y zonas sin soldadura o cosméticas. Si se requiere continuidad o masa, identifique el contacto y la máscara del comprador. El proveedor controla la ruta documentada de soldadura e inspección; resistencia, masa y durabilidad del producto siguen sujetos a validación del comprador.
- Identifique tipo, orientación y proyección de tuerca o espárrago.
- Marque caras cosméticas, rasgos sensibles al calor y pliegues próximos.
- Defina limpieza, control de salpicadura e inspección previa al acabado.
- Muestre interfaces conductoras o de masa que deben funcionar.
- Confirme protección de rosca y calibre después del acabado.
Coordine agujeros, pliegues, instalación y recubrimiento
Los problemas suelen empezar en el desarrollo. Un agujero próximo a pliegue, borde, louver u otro inserto puede deformarse o dejar sin espacio a la herramienta. Un herraje instalado demasiado pronto bloquea la plegadora; demasiado tarde puede ser inaccesible dentro de un chasis cerrado.
El acabado añade otra decisión. Polvo o pintura pueden acumularse en roscas, apoyos y zonas de masa; plating o pasivado pueden requerir otra limpieza y compatibilidad. El plano controlado debe mostrar qué zonas se enmascaran, taponan, protegen o comprueban después.
Para esta instalación autoinsertable, el catálogo exige el agujero indicado, sin avellanado ni desbarbado posterior que retire material necesario para la retención. Aplique presión entre punzón y yunque paralelos hasta asentar el hombro; consulte CL-10 y CL-18 y determine el ajuste con la chapa real. Separe esta instrucción del desbarbado de los demás bordes de la envolvente.
- Revise relaciones agujero-pliegue y agujero-borde antes de liberar.
- Confirme instalación en estado plano, parcialmente formado o completo.
- Mantenga yunques, remachadoras y cabezales libres de alas y retornos.
- Marque roscas, pads de masa, caras deslizantes y cosméticas enmascaradas.
- Recompruebe tapas, herrajes y alineación tras la ruta de acabado.
Apruebe herrajes con muestras y controles basados en riesgo
Una inspección visual sola puede no confirmar la idoneidad. Las primeras piezas deben verificar ubicación, proyección, perpendicularidad, rosca, asiento, deformación, cobertura de acabado y ajuste. Las fijaciones críticas también pueden someterse a torque, expulsión, extracción o montaje funcional definidos por el comprador.
Mantenga controles proporcionales al riesgo. Un separador de PCB, una tuerca de panel de servicio y un remache cosmético pueden necesitar evidencias distintas. Registre fuente aprobada, revisión y resultado para evitar que la producción cambie a un sustituto no revisado.
- Mida ubicación y proyección críticas desde el datum.
- Inspeccione grietas, deformación, asiento y marcas visibles.
- Calibre roscas tras instalar y, cuando proceda, tras acabar.
- Use la pieza acoplada real o un útil para ajustes críticos.
- Exija aprobación escrita antes de cambiar tipo o proveedor.
Lista final de RFQ para herrajes de carcasa
Una RFQ completa muestra el orden de fabricación: crear agujero, formar panel, instalar o soldar herraje, acabar carcasa, proteger zonas funcionales e inspeccionar el conjunto. Use esta lista antes de cotizar una carcasa, chasis, tapa o panel con herrajes instalados.
- Identidad: tipo, número, rosca, cantidad y alternativas aprobadas.
- Chapa: material, espesor, temple o dureza y estado superficial.
- Geometría: agujero, datum, borde, pliegue y dirección de instalación.
- Orden: corte, conformado, instalación, soldadura, acabado y montaje.
- Función: acceso, piezas acopladas, masa, máscara y servicio.
- Aprobación: muestras, visual, calibres, ensayos, registros y embalaje.
| Familia de herraje | Cuándo puede encajar | Datos RFQ a definir |
|---|---|---|
| Tuerca autoclinchante | Rosca reutilizable con acceso de prensa antes de cerrar la carcasa | Serie aprobada, compatibilidad, agujero, lado, rosca y control postacabado |
| Espárrago autoclinchante | Proyección roscada fija para soportes, tapas o conjuntos | Proyección, datum, orientación, stack, acceso y protección |
| Separador autoclinchante | Espaciado de PCB o componente con altura controlada | Altura, rosca, referencia de placa, ubicación, perpendicularidad y ajuste |
| Tuerca remachable | Rosca desde un lado en panel formado o cerrado | Agarre, cuerpo, cabeza, agujero, acceso, proyección y control de giro o torque |
| Tuerca soldable | Rosca integrada en una carcasa o bastidor soldado | Tipo, lado, posición, calor, deformación, limpieza, acabado y calibre |
| Espárrago soldable | Espárrago de localización o montaje cuando se acepta soldadura | Proyección, ubicación, acceso, lado cosmético, protección y validación |
| Remache sólido o ciego | Unión permanente de panel, soporte o etiqueta sin rosca reutilizable | Tipo, stack, lado, aspecto de cabeza, acceso e inspección |