T-CON 金属プレートの隆起形状
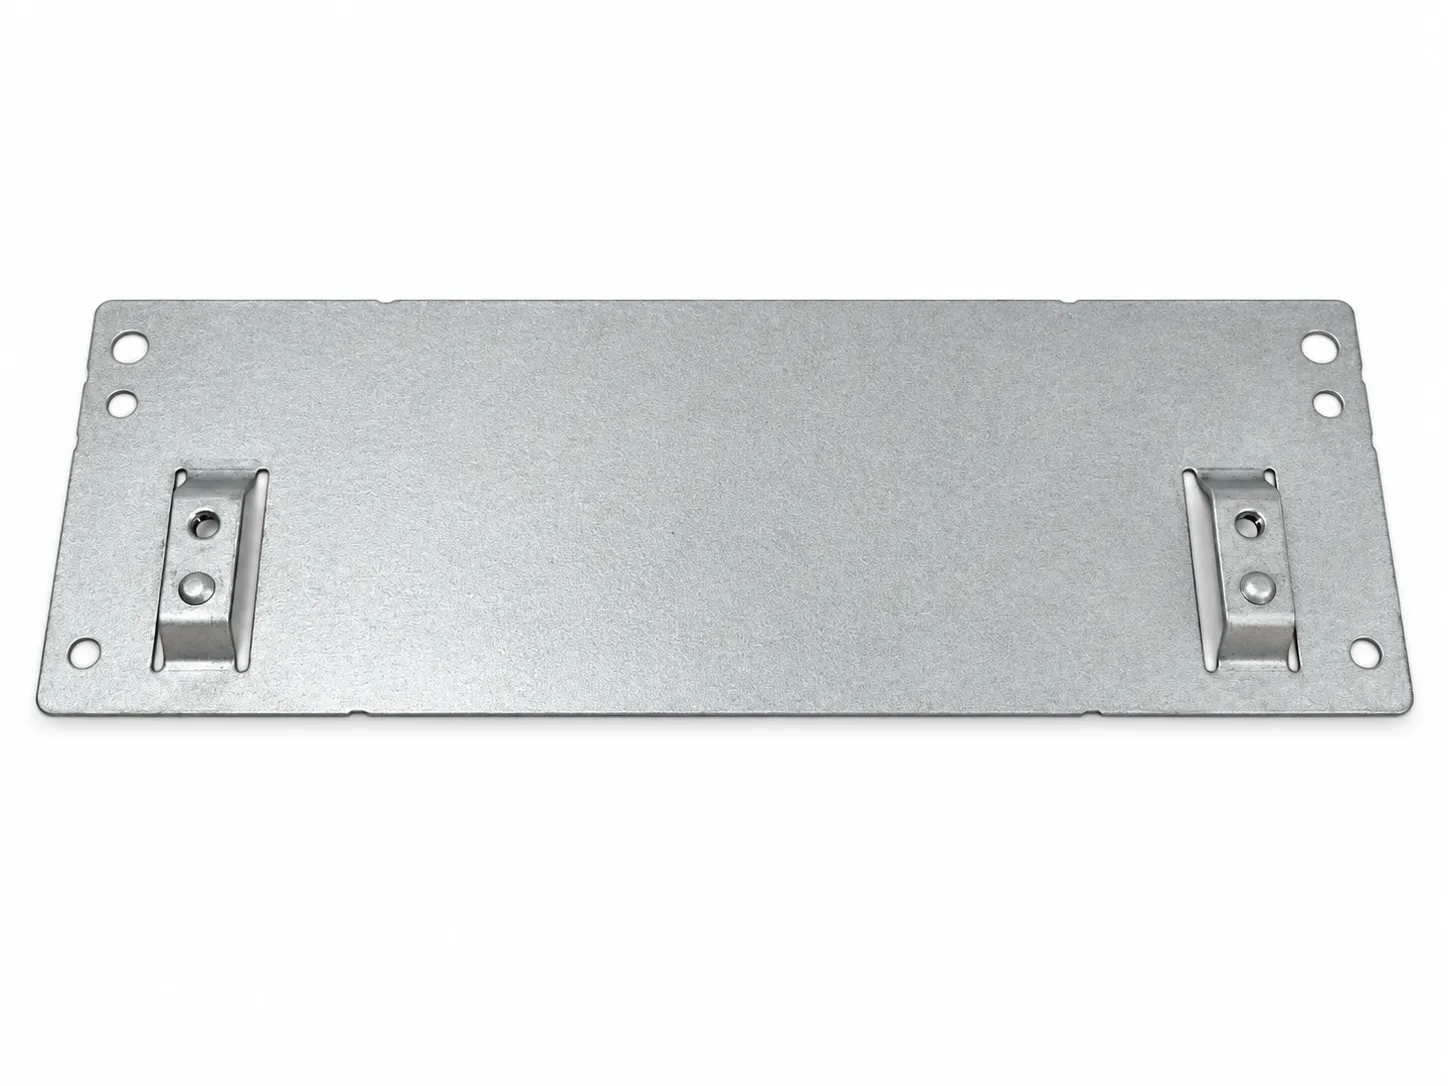
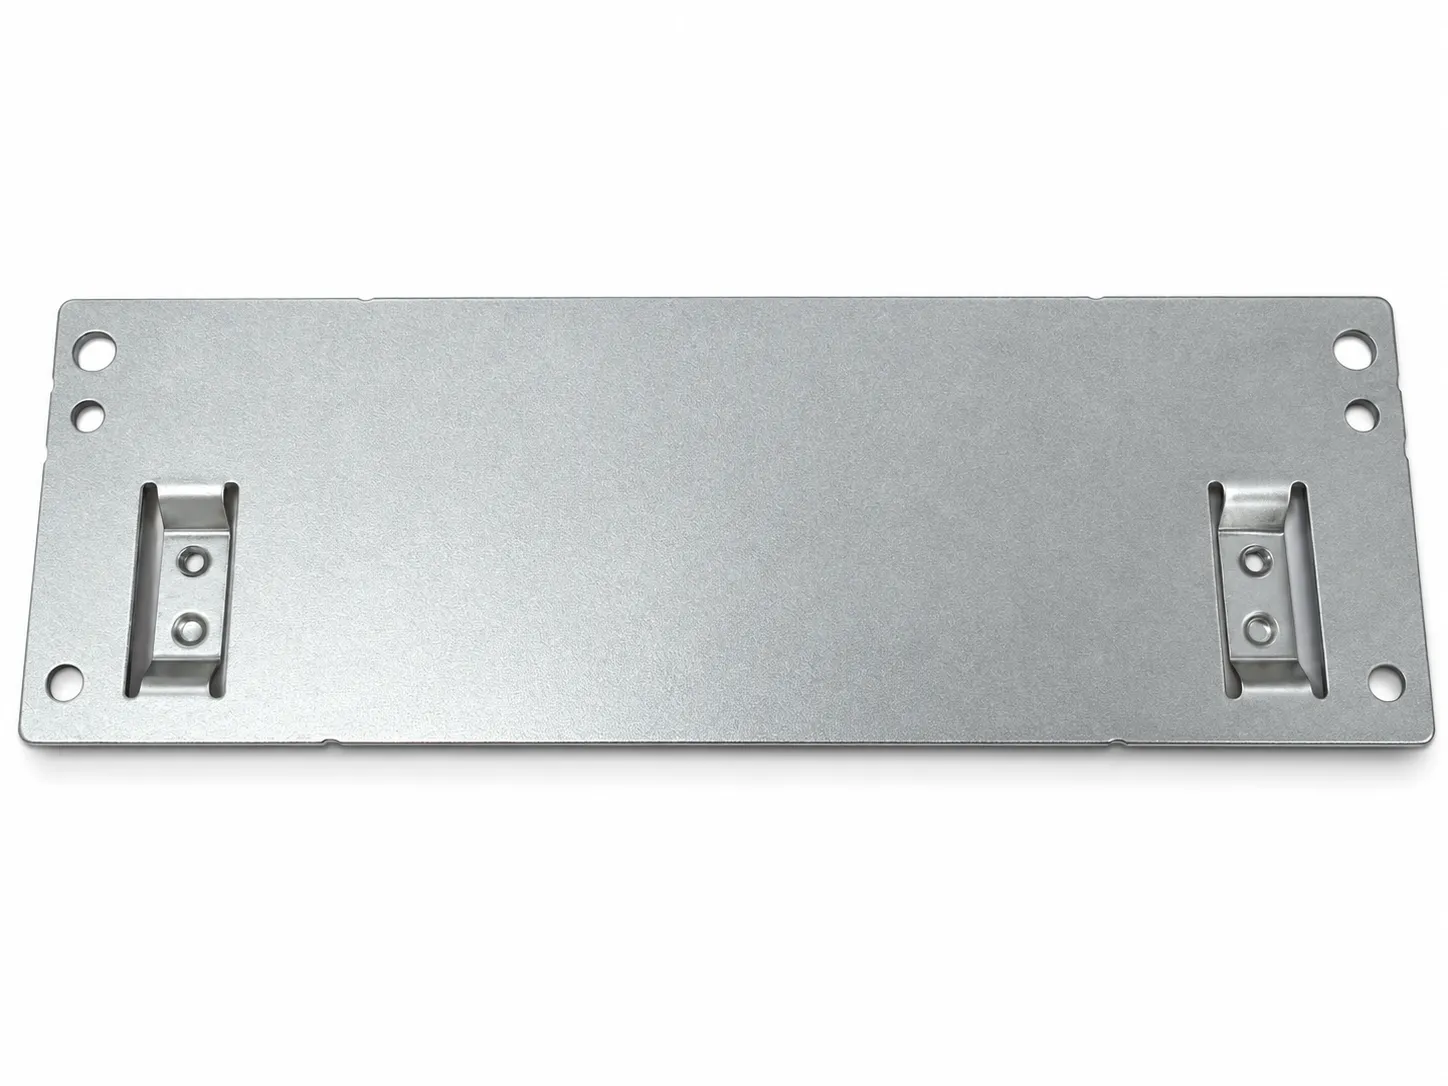
この T-CON 金属プレートには、円形の特徴を持つ二つの隆起部と、その側方の細い開口が見られます。写真は全体を見やすくするために修整しています。同様の部品を設計する際は、どの面が相手部品に接するか、どの穴を合わせるか、隆起部の下に空間が必要かを明確にします。これらは高さ、穴位置、検査方法に影響します。
片側の切り起こしとの違い
片側だけが母材につながる切り起こしは、一つの付け根を残した舌片です。ブリッジ形状では通常、両側に切り込みを入れ、両端の接続を残します。二つの曲げ移行部と周囲の板の変形を同時に検討する必要があります。切断と成形を一つの工具動作で組み合わせる方法もありますが、実際の工程数は部品と金型によって決まります。案内、位置決め、配線固定などは設計上の用途例です。形状だけで耐荷重や寿命を保証することはできません。
成形時の材料の動き
切り込みでは刃先付近の材料がせん断され、中央部が持ち上がると両端の移行部が曲がります。荷重を外した後のスプリングバックで最終高さが変わることもあります。切り込み端の形状、付け根の幅、材料状態、成形高さは局所変形に影響します。高さを増やす場合は、割れ、過度な板厚減少、周囲の板の反りを確認します。
隆起面に穴などがある場合は、成形後の穴寸法・位置と面の姿勢を合わせて評価します。穴を先に開けるか後工程とするかは、穴の役割、工具のアクセス、試作品の結果によって判断します。
図面で示すこと
橋部の高さは、母板と隆起面のどこを基準に測るか、許容される傾きとともに示します。隆起面の長さ・幅、両端の移行形状、切り込みの輪郭、機能穴の寸法と組立基準からの位置、周辺の穴や端との距離を明確にします。工具の入り方、材質、板厚、表面仕上げも確認します。組立に影響する寸法を優先し、成形後の測定方法と基準を取り決めます。
加工方法の比較
ブリッジ形状は専用の切り起こし工具や、パンチプレスの成形工具で加工する方法があります。形状が安定して繰り返し需要が見込まれる場合は、外形、穴、数量を含めてプレス金型の方法を比較します。設計変更が続く段階では、同じ組立要求を満たす別の加工方法も検討できます。単価だけでなく、工具費、試作数量、予定数量、変更費用、追加工程を比較します。一つの局部成形工具は、必ずしも順送金型一式ではありません。
試作品の確認と見積もり
指定基準からの高さと傾き、付け根や切り込み端の割れ・傷・機能上問題となるバリ、機能穴の寸法と位置、周囲の変形を確認します。橋の下のすき間、組立工具やケーブルのための空間、許容される成形痕、仕上げと検査記録も図面に基づいて確認します。写真だけでは、適合、強度、寿命の検証にはなりません。
図面、3D モデル、スケッチまたはサンプル写真に、橋部の高さ、重要な穴、相手部品、予定数量を添えてください。図面が未完成でも、必要な機能、使える空間、組立に影響する寸法を伝えることで検討を始められます。